


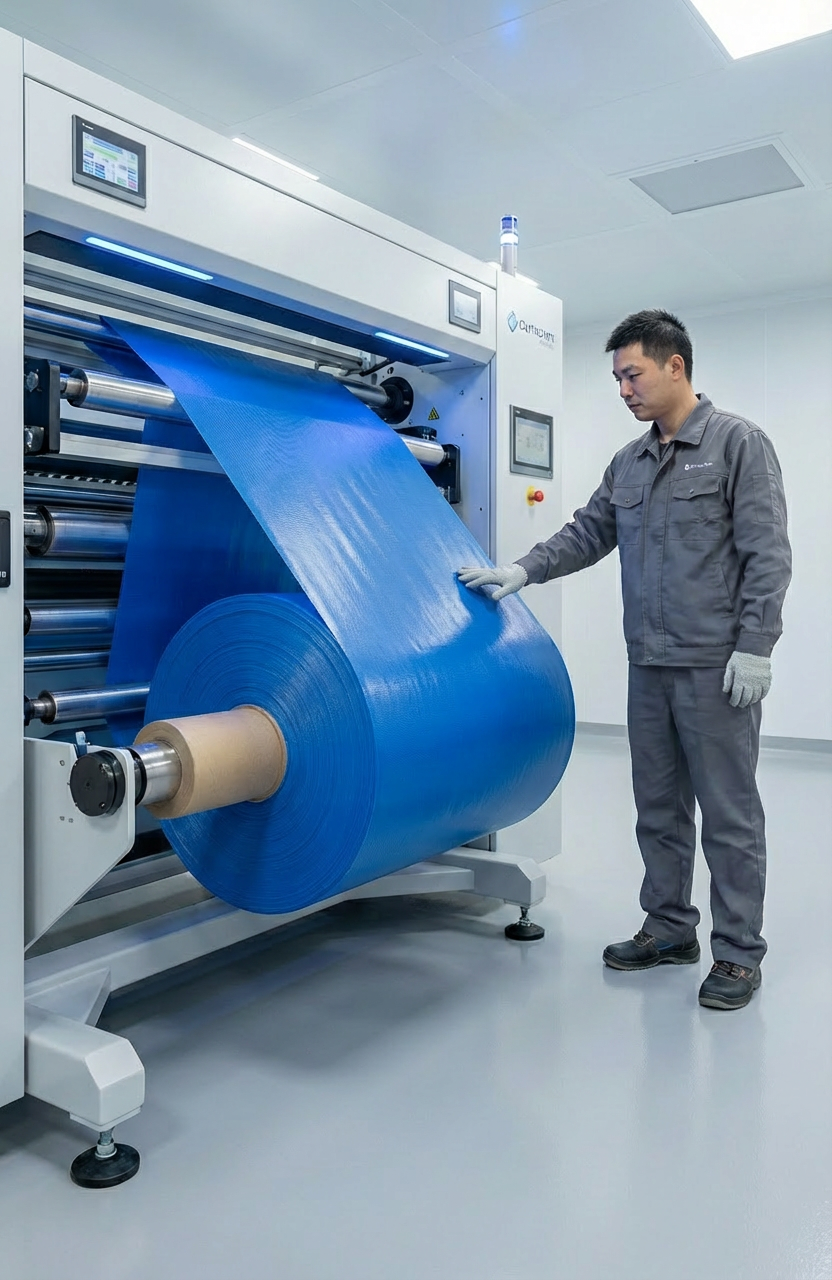
製品検証中、酸素バッグが故障することはほとんどありません。これは生地自体の強度が十分でないためです。.
多くの場合、故障ははるかに目立たないところから始まります。.
溶接された縁に小さな空気漏れが生じます。繰り返し使用すると内部圧力が徐々に低下します。継続的に折りたたまれるコーナー部分が分離し始めます。場合によっては、生地は完全に無傷のままでも、 酸素バッグ 気密性が損なわれたため、もはや本来の機能を果たせなくなります。.
これは多くの新製品開発者が見落としがちな現実です。.
酸素バッグについて議論する際、多くの場合、コーティングされた生地——その厚さ、引張強度、コーティングの種類や耐摩耗性——に注目されます。これらの特性は確かに重要ですが、物語の一部にすぎません。酸素バッグは単なるコーティング生地ではありません。精密な溶接によって組み立てられた気密システムであり、すべての縫い目が圧力容器そのものになります。.
製品マネージャーの視点から見ると、これは製品の信頼性評価の仕方を変えます。.
問題はもはや、, “「生地はどれほど強いのか?」”
ではなく、こうなります:
“「溶接構造は製品の全寿命にわたり気密性を保てるのか?」”
この違いは、材料選定や構造設計から溶接パラメーター、試作検証、生産品質管理に至るまでの開発のあらゆる段階に影響を与えます。.
緊急用酸素バッグ、医療用インフレータブルデバイス、携帯型酸素キャリア、救助装備などを製造するメーカーは、顧客の信頼が個別の実験室データではなく、一貫した性能に依存することを理解しています。優れた機械的特性を持つ生地でも不安定な溶接品質を補うことはできませんし、優れた溶接プロセスでも材料のばらつきを完全に克服することはできません。.
最高の性能を発揮する製品は、生地と溶接を独立した二つの製造工程として扱うのではなく、一つのエンジニアリングシステムとして扱うことから生まれます。.
酸素バッグは単なる生地製品ではなく、エンジニアリングシステムです
多くの人は酸素バッグを、圧縮酸素を収納するための柔軟な容器だとイメージします。.
エンジニアリングの観点から見ると、この製品ははるかに複雑です。.
すべての酸素バッグは複数の要素を一つの機能的なシステムに統合しています:
- 気密性のあるコーティング生地
- 補強用テキスタイル
- 精密な溶接縫い目
- 充填・排気バルブ
- 圧力を支える形状
- 繰り返し折りたたみ可能な機能
各部品が全体の信頼性に貢献しています。.
一つの部位だけの弱点を取り除いても、他の部品が制約要因になれば、寿命が延びる保証はありません。.
気密性能は構造全体に依存します
顧客は一般的に、酸素バッグを非常にシンプルな言葉で評価します。.
圧力を保持できるか?
すぐに展開できるか?
何度も輸送や保管を繰り返しても機能し続けるか?
どのポリマーを選んだかや、どの溶接プロセスを使ったかを尋ねることはほとんどありません。.
代わりに、完成品の信頼性で判断します。.
しかし、メーカーにとってその信頼性を達成するには、いくつかのエンジニアリング変数を同時にバランスさせる必要があります。.
コーティング生地は機械的ストレスに耐えなければなりません。.
補強生地は全体の構造を安定させなければなりません。.
コーティングは一貫した気密性を提供しなければなりません。.
溶接縫い目は繰り返しの負荷に耐え、徐々に分離しないようにしなければなりません。.
すべての要素は互いに依存しています。.
一つの特性だけを改善しても、完成品が劇的に変わるとは限りません。.
圧力はバッグ全体に分散されます
製品の議論中に頻繁に見られる誤解があります。.
多くの人は、内部圧力が主に生地表面に作用すると考えています。.
実際には、圧力は酸素バッグ全体に分散されています。.
すべての溶接ジョイントが圧力を保持する構造の一部になります。.
コーナーや曲がった部分、バルブ接続部では、平らなパネル部分よりもはるかに高い応力集中が生じることが多いです。.
そのため、製品が最初に故障するのは生地自体ではなく、溶接部分周辺であることが多いのです。.
材料は依然として優れた引張強度を保っているかもしれませんが、最も弱い溶接部分は数千回の圧力サイクル後に徐々に密封性能を失います。.
製品マネージャーの視点から見ると、生地の仕様だけを評価しても長期的な耐久性について不十分な情報しか得られません。.
通常、溶接縫い目は生地より先に限界に達します
ラボでの試験では、コーティングされた生地が優れた機械的特性を示すことがよくあります。.
高い引張強度。.
優れた耐裂傷性。.
安定した伸び率。.
抜群の耐摩耗性。.
これらの特性は価値がありますが、実際に長年使用した後の酸素バッグの性能を必ずしも予測できるわけではありません。.
完成品は原材料とは異なる挙動を示します。.
パネル同士を溶着すると、すべての縫い目が熱、圧力、材料の流れによって元の構造が永久に変化した遷移領域となります。.
そのため、経験豊富なメーカーは入荷材料の検査と同じくらい溶着の検証にも注意を払っています。.
小さな欠陥がなぜ大きな問題になるのか
溶着された縫い目が突然破損することはほとんどありません。.
破損は通常徐々に進行します。.
製造時にわずかに生じた極小の不完全さは、日常的な検査では発見できないことがあります。.
繰り返しの膨張サイクルや連続した折りたたみ、輸送を経ると、その微小な欠陥が拡大し始めます。.
最終的には、気圧の低下が明らかになります。.
周囲の生地はまだ無傷に見えても、顧客は性能が低下していると感じます。.
このような故障を防ぐには、より強固な材料に頼るだけでなく、安定したプロセス管理が必要です。.
溶着縫い目が性能を失う一般的な理由
製造過程では、いくつかの要因が長期的な縫い目の信頼性に直接影響します。.
これらには以下が含まれます:
- 過剰な溶着温度
- 不足な溶着圧力
- 不適切な保持時間
- 塗膜厚の不均一性
- 溶着前の表面汚染
- 溶着ゾーンに生地のシワが入り込むこと
- 溶着後の冷却が不均一であること
それぞれの要因は単独では比較的小さく見えるかもしれません。.
それらが一緒に作用することで、溶着部が何千回もの稼働サイクルで気密性を保つか、それともわずかな使用で劣化し始めるかが決まります。.
製品マネージャーのメモ
顧客は優れた溶着をほとんど気づきません。.
一方、不良な溶着にはすぐに気づきます。.
空気漏れによるすべての保証請求は、コーティングされた生地単体ではなく、製造システム全体の失敗を表しています。.
生地の選択が溶着品質に直接影響する
溶着に関する議論は多くの場合、溶着設備だけに焦点を当てています。.
実際には、溶着品質は作業者が機械を起動するずっと前から始まっています。.
それは材料の選択から始まります。.
異なるコーティング生地は、同じ溶着条件でも異なる反応を示します。.
コーティングの配合や補強織物を変更するだけで、温度、圧力、生産速度の調整が必要になることがあります。.
これらの関係を無視すると、製造結果が不安定になることがよくあります。.
TPUは連続的な材料結合を実現する
高性能な医療用酸素バッグでは、熱可塑性ポリウレタンが加熱や高周波溶着中に制御された方法で軟化するため、TPUコーティング生地がますます利用されています。.
接着剤や縫製に頼る代わりに、隣接するTPU層同士が融合して連続的なポリマー構造を形成します。.
溶着パラメータを適切に最適化すれば、接合部は周囲の材料とほぼ同じ挙動を示し、別個の接続として機能しなくなります。.
この連続的な結合機構により、優れた気密性能と信頼性のある縫い目が実現されます。.
繰り返しの膨張、折りたたみ、輸送を必要とする用途では、TPU同士の安定した溶着がメーカーにさらなるプロセス安定性を提供します。.
PVCは多くの製品にとって依然として効果的なソリューションです
TPUの人気が高まっているからといって、PVCが時代遅れになったわけではありません。.
PVCコーティング生地は、数多くの医療および工業用途において信頼性の高い溶着性能を引き続き提供しています。.
コストに敏感な市場や既存の製造システム、または中程度のサービス要件を前提とした製品では、PVCは依然として効率的で商業的に実用的な材料であることが多いです。.
経験豊富な製品マネージャーは、最初にTPUが優れているかどうかを問うことはありません。.
彼らはまず、意図された製品ポジショニング、製造能力、顧客の期待を最もよく支える素材がどれかを尋ねます。.
適切な素材を選ぶことは、常に最高の仕様を追求するのではなく、バランスを取ることにあります。.
補強生地は静かにすべての溶着部を支えます
コーティング素材について議論する際、補強織物が見落とされがちです。.
これは残念なことです。ベース生地は溶着の安定性において重要な役割を果たすからです。.
製品がナイロンを使用するかポリエステルを使用するかにかかわらず、織物は加熱時の寸法安定性、歪みに対する耐性、溶着部周辺の応力分布に影響を与えます。.
これらの特性は、酸素バッグが大型化したり内部荷重が高まったりするにつれてますます重要になります。.
優れた柔軟性と繰り返し折り畳みを必要とする製品では、ナイロン補強が頻繁に選ばれます。それは強度、靭性、疲労耐性のバランスが良いからです。.
しかし、210D、420D以上のデニール構造を選ぶ際、決して強度だけを基準にしてはいけません。.
正しい補強生地は、望ましい重量、柔軟性、製造効率、長期的な性能目標も支えなければなりません。.
製品開発において、最も強い織物が自動的に最良の選択とは限りません。.
最も適した織物とは、すべての溶着縫い目を含む酸素バッグ全体が、その設計寿命を通じて一貫した信頼性を実現できるものです。.
酸素バッグ製造に適した溶着プロセスを選ぶ
コーティング生地と補強織物が選ばれたら、次は製造プロセスに注目します。この段階で溶着は単なる接合作業ではなくなり、製品の一貫性を左右する最も重要な要素となります。.
異なる酸素バッグは外観上似ているように見えても、その背後にある溶着プロセスは素材、製品サイズ、生産量、性能要件によって大きく異なります。.
製品マネージャーにとって、溶着プロセスを選ぶことは最新技術を選ぶことではありません。安定した品質、再現可能な生産、長期的な信頼性を提供する方法を選ぶことです。.
高周波(HF)溶着
HF溶着は気密性医療製品の製造に最も広く使われるプロセスの一つです。.
電磁エネルギーが熱可塑性コーティングを内部から加熱し、隣接する材料層を制御された圧力下で融合させます。.
熱が外部表面から伝わるのではなく、素材内部で生成されるため、大規模生産でも優れた一貫性を保つことができます。.
典型的な利点は以下の通りです:
- 均一な縫い目の品質
- 高い生産効率
- 優れた気密性能
- 複雑な溶着パターンにも適している
- プロセスの再現性が高い
連続生産を想定した多くの酸素バッグは、生産性と安定した密封性能を両立させるためHF溶着に依存しています。.
熱溶着
熱溶着は、加熱された工具を通じて直接熱エネルギーを伝達します。.
HF溶着と比べると設備投資が低くなるため、小規模生産や比較的シンプルな構造の製品に向いています。.
課題はプロセスの制御にあります。.
温度、圧力、冷却時間は過熱や不十分な融合を防ぐために慎重にバランスを保つ必要があります。.
適切に制御すれば、熱溶着は多くの酸素バッグ用途に適した耐久性のある気密縫い目を生み出せます。.
RF溶着
RF溶着はHF溶着と多くの共通点を持ち、クリーンで連続した密封が必要な柔軟性のある医療製品の製造に一般的に用いられます。.
バルブ、曲面チャンバー、複数の内部コンパートメントを組み込んだ製品は、RF機器が提供する精密なエネルギー分布の恩恵を受けることが多いです。.
医療顧客に供給するメーカーにとって、RF溶着はプロセスパラメータを正確にモニタリング・再現できるため、一貫した生産検証をサポートします。.
適切なプロセスを選ぶ
どの溶着方法もすべての酸素バッグに理想的というわけではありません。.
決定はいくつかの実用的な考慮事項に依存します。.
| 溶着方法 | 典型的な利点 | 適した用途 |
|---|---|---|
| HF溶着 | 高速生産、一貫した気密縫い目 | 大量生産の酸素バッグ |
| RF溶着 | 精密なエネルギー制御、複雑な構造 | 医療用インフレータブルシステム |
| 熱溶着 | 柔軟な設備投資、簡単な操作 | 中小規模の生産ロット |
目的は、入手可能な最先端の設備を採用することではありません。.
毎日同じ品質の溶着を生産できる製造プロセスを確立することです。.
同じ生地で作られた2つの酸素バッグが全く異なる性能を発揮する理由
ある状況は購買エンジニアを頻繁に驚かせます。.
2社のメーカーが同じコーティング加工された生地を購入します。.
同じコーティング厚さ。.
同じ補強織物。.
同じバルブ。.
完成品は見た目さえほぼ同じです。.
しかし、数カ月の実使用後、一方の酸素バッグは安定して機能し続けるのに対し、もう一方は圧力が低下し始めます。.
その説明は通常、原材料自体にはあまり関係ありません。.
むしろ、製造の一貫性にあります。.
プロセス管理が製品の一貫性を生み出します
生産中、すべての溶着サイクルは慎重に制御された作業窓内に留まるべきです。.
温度が極端に変動したり、作業者間で溶着圧力が変わったりすると、縫い目の品質が一貫しなくなります。.
一部の製品は優れた気密性能を備えて生産ラインを出ます。.
他の製品は、何度も膨張・収縮サイクルを繰り返した後に初めて現れる隠れた弱点を含んでいます。.
顧客の視点からは、これらの製品はまったく同じに見えます。.
メーカーの視点からは、それらは根本的に異なります。.
安定した製造プロセスが安定した製品を生み出します。.
工具の品質も重要です
酸素バッグの信頼性に関する議論では、溶着金型がしばしば見落とされます。.
しかし、摩耗した工具は溶着部に不均一な圧力分布を生じさせることがあります。.
角部分は十分な圧縮が得られない場合があります。.
特定の部位は過熱し、別の部位は完全な融合が達成されない場合もあります。.
そのため、溶着工具の定期的な点検とメンテナンスは、高品質なコーティング生地を選ぶことと同じくらい重要です。.
製品マネージャーが量産前に溶着信頼性をどのように検証するか
新しい酸素バッグを生産承認するには、寸法や外観の確認だけでは足りません。.
プロジェクトが大規模製造へ進む前、経験豊富な製品マネージャーはエンジニアリングチームや品質チームと協力して、溶着構造が現実的な運用条件下で信頼性を発揮することを確認します。.
メーカーは単一の圧力試験に頼るのではなく、一般的に複数の検証手順を組み合わせて、製品が期待される使用寿命を通じてどのように振る舞うかを把握します。.
典型的な検証活動には以下が含まれます:
- 初期の気密漏れ試験
- 連続的な圧力保持試験
- 繰り返しの膨張・収縮サイクル試験
- 溶着縫い目の剥離強度評価
- 破裂圧力試験
- 折りたたみ耐久性評価
- 高温老化試験
- 低温柔軟性評価
- 溶着部の目視検査
- バルブと生地の密閉性確認
各試験は製品信頼性の異なる側面を調べます。.
一つの試験に合格するだけでは限られた信頼しか得られません。.
長期的な耐久性は、すべての要素が一貫して機能したときに実現されます。酸素バッグの生産承認前の実用的製造チェックリスト
量産を許可する前に、経験豊富な開発チームは通常、いくつかの実用的な質問を検討します。.
これらの質問は生地の仕様を超えており、製造能力が製品の期待に合っていることを確実にするのに役立ちます。.
コーティング厚さはすべての生産ロールで一貫していますか?
コーティング厚さのばらつきは、溶着の一貫性と気密性能に直接影響します。.
入荷材料の検査では、製造開始前にすべての生産ロットが仕様を満たしていることを確認する必要があります。.
溶着窓は完全に検証されていますか?
生産は決して単一の機械設定に依存してはいけません。.
代わりに、メーカーは温度、圧力、溶着時間の許容範囲を特定し、通常のプロセス変動が縫い目の品質を低下させないようにすべきです。.
重要な部位は補強されていますか?
バルブ接続部、コーナー、持ち手、および強く折りたたまれた部位は、平らなパネル部分に比べて多くの機械的負荷を受けることがよくあります。.
これらの部位に追加の補強を施すことで、製品の寿命を大幅に延ばすことができます。.
長期的な圧力保持が確認されていますか?
即時の漏れ検査をクリアした製品でも、長期間保管した後には徐々に圧力が低下することがあります。.
長期間の圧力保持試験は、製品がお客様に届く前に緩やかな漏れを特定するのに役立ちます。.
すべての生産ロットが検証されていますか?
プロトタイプが承認された後も品質管理を継続すべきです。.
日常点検、統計的サンプリング、プロセス監視により、生産の一貫性が開発時の期待値と一致することを保証します。.
お客様が酸素バッグを評価する際、溶接技術について考えるケースはほとんどありません。.
彼らが注目するのは、製品が圧力を維持できるかどうか、緊急時に信頼性を発揮できるかどうか、繰り返し使用した後も機能し続けるかどうかです。.
その信頼性の高い性能の背後には、本来もっと注目されるべきなのにあまり注目されていない製造プロセスがあります。.
コーティングされた生地は基盤を提供しますが、溶接によって個々の材料パネルが完全に機能する気密システムへと変化します。.
すべての溶着部が圧力保持、構造的整合性、そして長期的な耐久性に貢献します。.
製品マネージャーの視点から見ると、高品質な選択をするのは 酸素バッグ生地 最初のステップにすぎません。.
同様に重要なのは、コーティング材と溶接プロセスとの互換性、補強布の安定性、製造設備の精度、そして生産品質管理の厳格さです。.
これらの要因が、酸素バッグが何年も信頼性を保てるか、それとも生地自体が機械的限界に達するずっと前から漏れが生じるかを左右します。.
医療機器メーカーが軽量化、高品質基準、長寿命化を追求し続ける中で、単に材料仕様を上げることよりも、溶着の一貫性がさらに重要になります。.
最も強い酸素バッグは、必ずしも最も厚い生地や最も高価なコーティングを使用したものではありません。.
それは、材料選定、構造設計、溶接技術、製造管理が一つの完全なエンジニアリングシステムとして連携しているものです。.
そこから信頼性の高い性能が始まり、最終的に長期的な顧客の信頼が得られるのです。.
 English
 Spanish
 Italian
 Korean
 French
 Japanese
 Arabic
 Portuguese
 Vietnamese
 German
 Turkish
 Belarusian