


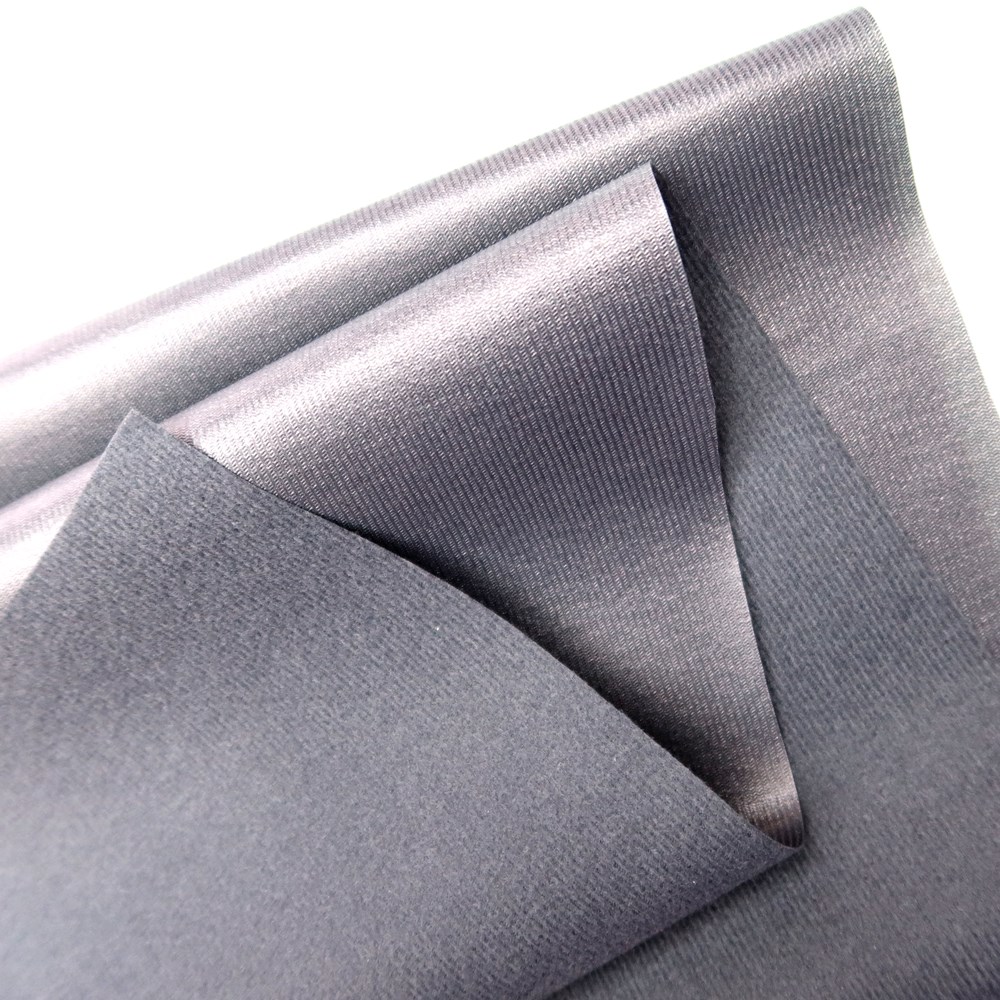
空気式医療用サポートは、一度に二つの役割を果たさなければなりません。その空気室は圧力を保持しなければならず、同時に周囲の素材は体に沿って曲がり、使用中に快適さを保つ必要があります。製品が繰り返し膨らんだり縮んだりする際、生地、接着層、縫い目すべてが機械的ストレスにさらされます。.
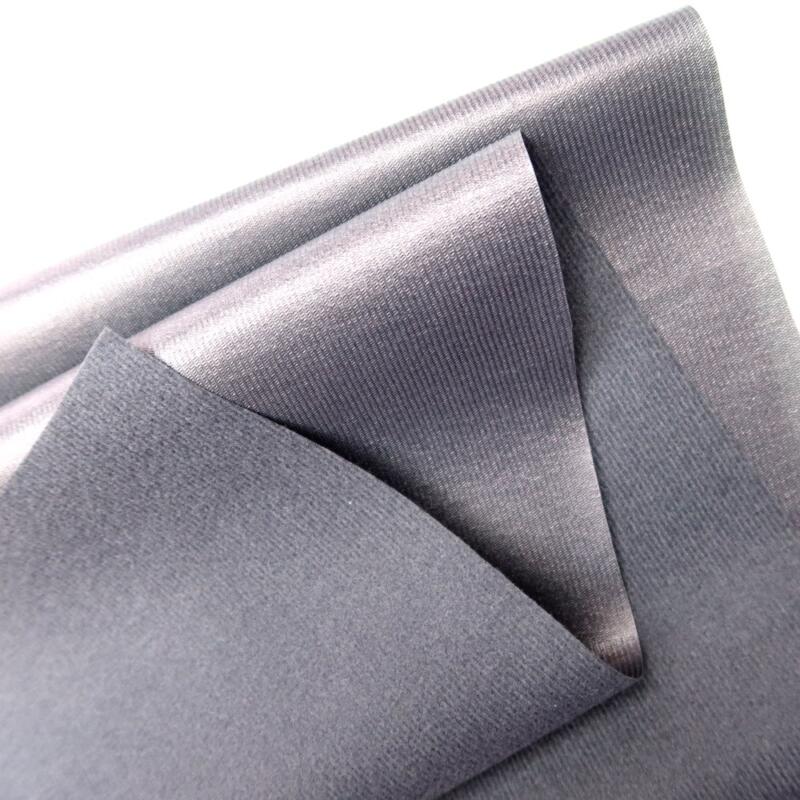
グレーTPUコーティングナイロンループ生地 は、このような構造向けに設計されています。ナイロンタオルループ織物と熱可塑性ポリウレタン(TPU)膜を組み合わせています。ループ側は柔らかな織物表面を提供し、TPU層は空気を保持し水の浸入を防ぐバリアを形成します。.
インフレータブル歩行ブーツ、整形外科用サポーター、空気式圧迫スリーブ、リハビリテーション機器を開発するメーカーにとって重要なのは、この複合材料が完成品でどのように機能するかです。生地の重量、膜の厚さ、チャンバーの設計、接合方法などが結果に影響を与えます。.
インフレータブル医療製品における各層の役割
ナイロンループ裏地とTPU膜は異なる機能を持っています。複合材料を単一の無差別な材料として扱うと、製品開発時に重要な特性を特定するのが難しくなります。.
ナイロンループ裏地
ナイロンタオルループ表面は、素材に質感のある織物面を与えます。これは、生地が裏地や接触面の一部を形成する製品で役立つことがあります。滑らかなポリマー表面と比べると、ループ構造は異なる手触りを提供し、組み立てられた製品のクッション性にも寄与します。.
裏地はまた、複合材料が裁断や組み立ての際にどのように曲がり、折れ、扱われるかも左右します。その挙動は織物の構造やループ密度に依存するため、メーカーは供給された素材を評価すべきであり、すべてのループ生地が同じように振る舞うと仮定してはいけません。.
TPU膜
TPU膜は、インフレータブルチャンバーに必要な連続したバリアを提供します。特に、一定期間または繰り返しの作動サイクルを通じて圧力を維持しなければならない製品において、その役割は極めて重要です。.
膜は柔軟性や加工にも影響します。TPUの配合や厚さの変更は、生地の扱い方やコーティングされた表面が溶着時にどう反応するかに影響を及ぼすことがあります。.
複合材料の接着
ナイロン織物とTPU膜の接着部は、加工中および使用中にしっかりとした状態を保たなければなりません。もし層が分離すると、膜自体が防水性を保っていても、生地が意図した通りに振る舞わなくなる可能性があります。.
剥離強度やその他の関連する接着試験は、この界面を評価するのに役立ちます。繰り返し曲げられる製品の場合、適切な条件付けを行った後の試験は、未使用のサンプルだけを評価するよりも有益な情報を提供します。.
気密性を複数のレベルで評価しなければならない理由
素材には気密性のある膜があっても、完成品では依然として漏れが生じることがあります。実際には、溶着された縫い目、バルブ接続部、損傷箇所、あるいはチャンバー組み立ての他の接合部から空気が漏れることがあります。.
そのため、メーカーは以下のように区別すべきです: 生地レベルでのバリア性能 and 完成品の圧力保持.
生地の試験により、膜が合意された要件を満たしているかどうかを確認できます。組み立て試験では、別々の部品やコンポーネントが結合される箇所を調べます。.
例えば、インフレータブル医療用ブーツの場合、チャンバーには足首や足周りの曲がった部分や狭いジョイントが含まれることがあります。これらの特徴は、平らな試験片とは異なる加工条件を生み出します。空気式スリーブには複数のチャンバーがあり、それぞれ独自の縫い目や接続ポイントを持つこともあります。.
そのため、開発計画には以下を含めるべきです:
- 合意された方法を用いて素材の気密性を試験すること。.
- 代表的な溶着縫い目を作成し、漏れがないか確認すること。.
- バルブや部品の取り付け部を評価すること。.
- 指定された作動条件下で組み立てられたチャンバーを試験すること。.
- 模擬使用やサイクリング後に関連する検査を繰り返すこと。.
試験圧力、持続時間、許容限界は製品要件から導き出すべきです。生地の名称や公称厚さから推測してはいけません。.
意図した設計に応じたTPU厚さの選択
製品はカスタマイズ可能なTPU厚さで入手可能であり、一般的な範囲は 0.08 mmから0.25 mm. 薄い膜は製品の柔軟性を保ち、素材の重量を軽減するのに役立つ場合があります。しかし、それでも設計上の機械的およびバリアの要求に耐えなければなりません。厚い膜は、より厚い層が必要な構造に適している場合もありますが、曲げ挙動、扱いやすさ、溶着条件を変えることもあります。.
決定にはいくつかの要因を考慮すべきです:.
設計要因
| なぜ重要なのか | チャンバー圧力 |
|---|---|
| 組み立てられた素材が耐えなければならない条件を設定します | 製品の形状 |
| 曲線、折り目、狭い部分は局所的なストレスに影響を及ぼすことがあります | 膨張頻度 |
| 繰り返しのサイクルは膜や縫い目にストレスをかける可能性があります | 求められる柔軟性 |
| 素材は製品の動きやフィット感に応じて機能しなければなりません | 溶着方法 |
| 膜の厚さや配合は接合プロセスに影響を及ぼすことがあります | 完成品の重量 |
| 生地の重量はデバイス全体の質量に寄与します | 想定される使用環境 |
| 温度、湿度、摩耗、取扱いは耐久性のニーズに影響を及ぼす可能性があります | 一般的なルールから厚さを選ばずに、メーカーは代表的な構造でサンプルを比較すべきです。選ばれた素材は、加工や使用中に避けられる困難を生まないよう、必要な性能を満たす必要があります。 |
Rather than selecting a thickness from a general rule, manufacturers should compare samples in a representative construction. The chosen material needs to meet the required performance without creating avoidable difficulties during fabrication or use.
異なる医療用途における材料の考慮事項
グレーTPUコーティングナイロンループ生地は、複数のタイプのインフレータブル医療製品に適している可能性があります。それぞれの用途には、異なる圧力、動き、接触、組み立ての要件が伴います。.
インフレータブル歩行用ブーツと整形外科用サポーター
インフレータブルブーツや装具は、空気室を用いて体の特定部位を調整可能なサポートを提供します。その生地部品は、曲げや圧力変化、装置の隣接部との接触にさらされることがあります。.
ループバック材はテキスタイル界面に寄与し、TPU膜はインフレータブル部分のバリアを提供します。開発段階では、メーカーは空気室が関節周辺で曲がる箇所、素材が留め具部品と接する箇所、繰り返しの動きによってストレスが集中する箇所に注意を払う必要があります。.
プロトタイプ評価には、空気室の密閉性、縫い目の性能、および複合材料が意図された形状でどのように振る舞うかを含める必要があります。.
間欠的空気圧縮スリーブ
間欠的空気圧縮(IPC)スリーブは、制御された膨張と収縮により動作します。空気室の配置や作動サイクルは、生地にかかる機械的負荷に影響を与えます。.
これらの製品については、代表的なスリーブアセンブリの一環として材料を試験する必要があります。関連する検査には、空気漏れ、縫い目強度、寸法安定性、および繰り返しサイクル後の性能が含まれ得ます。.
生地はデバイスの圧力シーケンスや治療効果を決定するものではありません。それらの機能は製品全体の設計と制御システムに依存します。.
リンパ浮腫治療用包帯
空気圧包帯は、意図された空気室レイアウトを維持しながら、異なる体形に対応する必要がある場合があります。生地の柔軟性や縫い目の配置は、包帯のフィット感や空気室の膨張時の挙動に影響を及ぼすことがあります。.
開発者は、意図された裏地、留め具、空気室の幾何学的形状を考慮して複合材料を評価する必要があります。試験は、一般的な圧力や耐久性の仮定に頼らず、製品に指定された使用条件を反映させるべきです。.
インフレータブル位置保持クッション
位置保持クッションや整形外科用枕は、長期間の荷重、形状の変化、繰り返しの調整を経験することがあります。設計次第では、持続的な圧力保持と寸法挙動が特に重要になる場合があります。.
生地は実際のクッション構造と共に評価されるべきです。空気室の縫い目、バルブ、荷重がかかる部位は、プロトタイプ試験において別途注意を払う必要があります。.
溶着と組み立て:生地特性と生産の出会い
TPUコーティングエリアを接合できる能力は、インフレータブル製品にとって重要な考慮事項です。この素材は高周波(HF)溶着や熱風溶着などの溶着プロセスに適しています。適切な方法は設備、生地構造、製品設計に依存します。.
一つのTPUコーティングテキスタイルでうまくいったプロセスが、別のテキスタイルにそのまま適用できるとは限りません。膜厚、配合、表面状態、継ぎ目形状などすべてが結果に影響を及ぼす可能性があります。.
HF溶着と熱風溶着
HF溶着は高周波場を利用して適合する材料に熱を発生させますが、熱風溶着は加熱した空気を接合部に当てます。どちらの方法も適したTPU構造に利用可能ですが、プロセスウィンドウは特定の材料ごとに設定する必要があります。.
メーカーは、試験を行わずに別の生地の設定に頼らないようにすべきです。膜厚や配合の変更は、溶着パラメータの調整を必要とする場合があります。.
実際の継ぎ目デザインを試験する
直線的なテスト縫い目は有用ですが、それが製品全体を表しているとは限りません。インフレータブル医療部品には、曲がった縫い目、重なり合う部分、角、バルブ取り付け部などが含まれることがあります。.
試験は、可能な限りこれらの特徴を再現する必要があります。チームはその後、溶着部を検査し、その強度を試験し、合意された条件下での漏れを確認できます。.
縫い目部分を慎重に管理する
ストラップ、カバー、その他のテキスタイル部品には縫い目が必要な場合があります。しかし、気密性のある空気室を通る針穴は漏れ経路を作り出す可能性があります。.
製品図面と組み立て指示書には、縫い目が付く部分とバリアが連続していなければならない部分を明確に区別する必要があります。空気室近くに縫い目が必要な場合は、設計上、バリアをどのように維持するかを明示する必要があります。.
入荷材料検査時に確認すべき項目
一貫した検査プロセスは、メーカーが供給された生地が承認仕様と一致することを確認するのに役立ちます。検査は、生産や完成品に影響を及ぼす可能性のある特性に焦点を当てるべきです。.
| 検査項目 | 目的 |
|---|---|
| 外観状態 | 目に見える欠陥、汚染、損傷を特定する |
| 幅と厚さ | 合意された仕様と照合して寸法を確認する |
| 複合構造 | テキスタイルとTPU層が承認された構造と一致していることを確認する |
| 接着品質 | テキスタイルと膜の界面の完全性を評価する |
| 気密性 | 指定された方法を用いてバリア性能を確認する |
| 引張り・裂け抵抗特性 | 関連する機械的負荷に対する耐性を評価する |
| 溶着縫い目の性能 | 材料が許容可能な接合部を形成できることを確認する |
| ロット文書 | 検査結果を供給された材料と結びつける |
製品の品質保証プロセスには、原材料検査、塗布均一性と接着強度の工程内モニタリング、および気密性、剥離強度、耐久性の最終試験が含まれます。特定のプロジェクトでは、購入者がどの試験が行われるか、結果がどのように記録されるか、どのような受け入れ基準が適用されるかを確認する必要があります。.
保管された参考サンプルは、後続の納品を比較する際にも役立ちます。材料構造や生産プロセスが変更された場合、メーカーとサプライヤーはその変更が追加の評価を必要とするかどうかを判断する必要があります。.
カスタマイズは明確な製品要件を解決すべきです
生地は、色、TPUの厚さ、幅、複合構造をカスタマイズできます。製品の要求に応じて、片面または両面のTPUコーティングや、異なるタオルループ密度も検討可能です。.
これらの選択肢は、特定の設計上のニーズに対応する場合に最も有効です。.
例えば、ある製品では裏地の配置のために特定のループ表面が必要となることがあります。別の設計では、柔軟性とバリア性能の要件を満たすために異なるメンブレンの厚さが求められる場合もあります。また、カスタマイズされた幅は、裁断レイアウトや材料の使用効率との整合を図るのに役立ちます。.
変更を依頼する前に、メーカーはどの特性を変更する必要があるのか、そしてその変更がどのように評価されるのかを明確にしておくべきです。これにより、材料仕様と製品の機能が一貫して連携し、開発後期における不必要な修正を回避することができます。.
医療用途はデバイスレベルでの検証を代替しません
医療用途向けの生地は、完成したデバイスの一部にすぎません。その適合性は、使用目的、接触条件、製造工程、および適用される規格・要件によって決まります。.
「医療用」という記述だけでは、生体適合性、無菌性、長時間の皮膚接触への適性、あるいは特定の規格への適合性が自動的に保証されるわけではありません。患者との接触を伴う場合には、デバイスメーカーが具体的な用途に応じて必要な生物学的評価やその他の試験を決定する必要があります。.
同様の原則は製品の性能にも当てはまります。生地が気密性のあるバリアを提供しても、それだけで圧迫用スリーブ、整形外科用装具、リハビリテーション機器などが安全で効果的であるとは限りません。これらの結論を導き出すには、設計、制御、組み立て、使用目的を含む完全なデバイス全体の評価が必要です。.
サンプルから量産へ至る実践的な道筋
材料試験は、製品が製造過程で直面する手順と同じ流れに沿って行われる場合に、より有意義なものとなります。.
まず、チャンバー内の圧力、形状、想定されるサイクル数、接触条件、および必要な使用寿命を明確に設定します。ナイロン製タオルループバックとTPUメンブレンの厚さを含む、提案される生地構造を確認してください。.
次に、サンプルを検査し、代表的な溶着接合部を製作します。プロセス設定を記録し、継ぎ目の完全性、強度、漏れの有無を評価してください。意図されたバルブ、閉鎖部、裏地などの部品を用いてプロトタイプを組み立て、製品の要求条件を反映した条件下で試験を行います。.
構造が承認されたら、材料仕様、重要な工程パラメータ、品質チェック項目を文書化します。生地や製造工程の変更が量産に導入される前に、どのように審査されるかを明確に定めましょう。.
このアプローチにより、エンジニアリング、品質管理、購買部門の各チームは、試験内容と承認済み材料が期待する性能について共通の記録を持つことができます。.
グレーTPUコーティングナイロンタオルループ生地は、ナイロン製タオルループ織物とTPUメンブレンを組み合わせたもので、織物表面と空気を保持するバリアを必要とする膨張式医療製品の設計に適しています。ウォーキングブーツ、整形外科用装具、空気圧式圧迫スリーブ、体位保持クッションなど、各種リハビリテーション機器への採用が検討できます。.
完成品としての性能は、生地単独の特性だけでは決まりません。メンブレンの厚さ、織物構造、接着処理、継ぎ目の形状、さらには製造時の条件など、さまざまな要素が結果に影響を与えます。.
メーカーにとって、代表的なプロトタイプと文書化された資格評価プロセスは、材料承認のための最も明確な根拠となります。実際のチャンバー設計での試験、溶着継ぎ目の確認、関連する医療機器規格の適合性の検証を通じて、生地が意図された用途に適しているかどうかを判断することが重要です。.
 English
 Spanish
 Italian
 Korean
 French
 Japanese
 Arabic
 Portuguese
 Vietnamese
 German
 Turkish
 Belarusian