


素材選定はエアセルから始まる
医療用インフレータブルマットレスは、生地、密閉された空気室、空気分配部品、圧力制御システムが一体となって機能しています。各部品がマットレス全体の性能に寄与しますが、特に注目すべきはエアセルを構成する生地です。この生地は空気を保持し、繰り返しの変形に耐え、信頼性の高い縫い目を維持するとともに、マットレスが変化する荷重に適応できるだけの柔軟性も備えていなければなりません。.
交換圧式マットレスや静圧式マットレス、その他の医療用インフレータブル製品を製造するメーカーにとって、適切な素材を選ぶことは、単に生地の重量やフィルムの厚さを比較するだけでは済みません。テキスタイル基材とラミネートされたポリマー層との関係性は、取り扱い、製造工程、機械的性能、さらには製品の長期的な信頼性にも影響を及ぼします。.
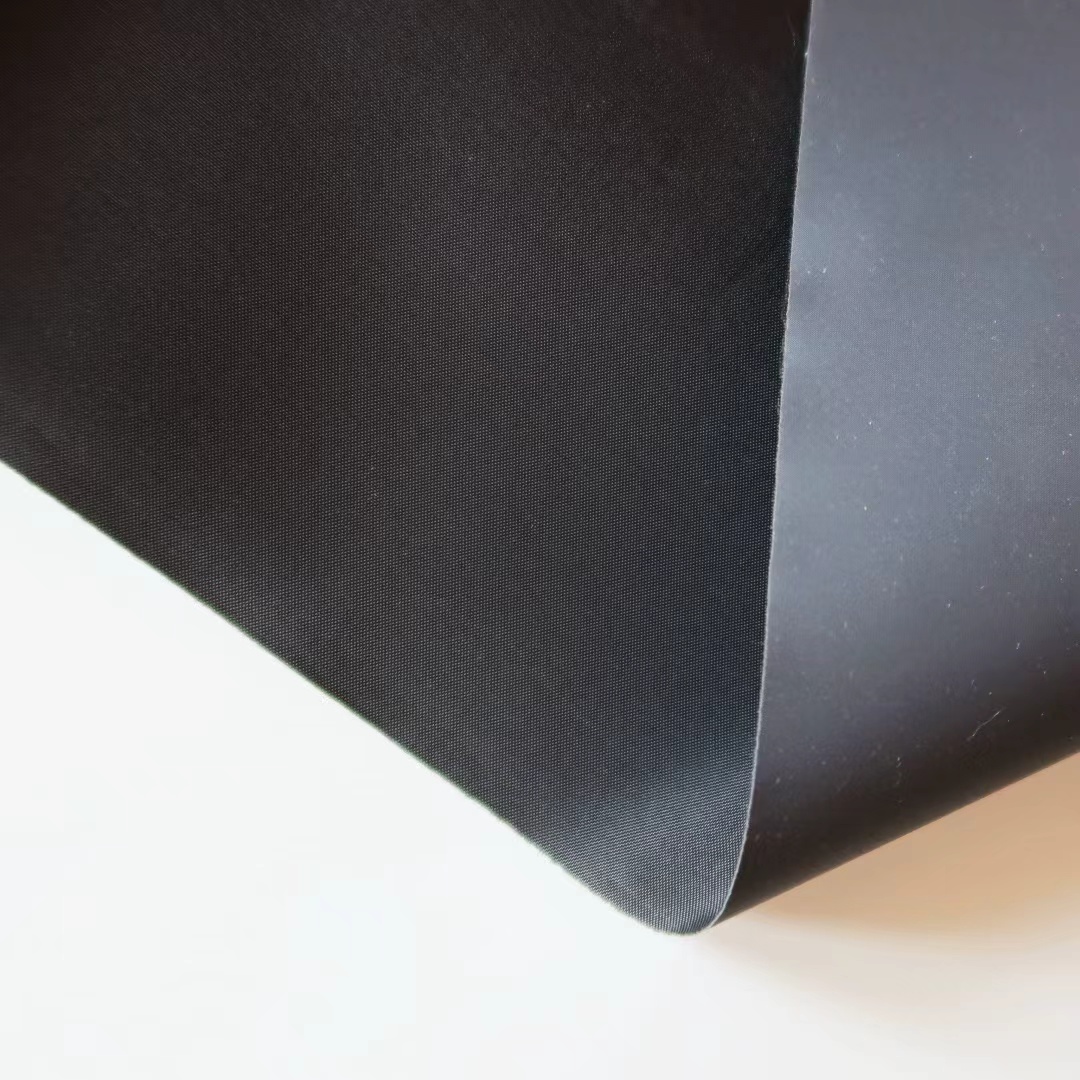
210T Nylon Taffeta Laminated with 0.18MM PVC Film は、軽量性、柔軟性、空気保持性、そして製造コストのバランスを求めるメーカー向けに、実用的な素材構成を提供します。緻密に織られたナイロンベースがテキスタイルの土台となり、PVCフィルムが空気と湿気に対する連続したバリアを形成します。.
しかし、素材の適切性は、目的とするマットレスの設計、使用圧力、空気室の形状、溶着プロセス、および要求される耐用年数によって異なります。これらの要素を総合的に評価することで、メーカーは自社の生産要件に適合し、安定した最終製品品質を確保できる生地を選択することが可能になります。.
医療用インフレータブルマットレス用生地には、どのような要件が求められるのか?
医療用インフレータブルマットレスは、一般の繊維製品とは異なる条件下で使用されます。その空気室は長時間膨らんだ状態を保ち、繰り返しの膨張・収縮を経験し、患者の体重が支持面を移動する際に局所的な変形を受けることもあります。.
選定された生地は、これらの条件に対応しつつ、製造過程において不必要な困難を招かないものでなければなりません。.
気密性と圧力保持
空気保持は、インフレータブルマットレスの構築において基本的な要件です。素材や組み立てられた縫い目から空気が漏れると、空気室は本来の圧力を維持できなくなります。その結果、空気室の形状が変化し、マットレスが支持面全体にどのように荷重を分散させるかにも影響を及ぼします。.
ラミネート生地は、ポリマー膜層によってこの要件を満たします。PVCラミネートナイロン構造では、フィルムが主な空気遮断層を担い、ナイロン基材が複合構造を支えています。.
実際の圧力保持性能は、PVCの存在だけでは決まりません。フィルムの連続性、ラミネーションの品質、材料の欠陥、溶着された縫い目、バルブやその他の接続部など、あらゆる要素が漏れに影響を与えます。そのため、メーカーは生地と完成した空気室をそれぞれ別々に評価する必要があります。.
交換圧式用途では、静的な漏れ試験だけでなく、空気室の圧力が繰り返し変化する状況も考慮した試験を行うべきです。.
引張強度と耐裂性
エアセルは、膨らみながら荷重により変形するため、引張応力を受けます。溶着された端部や角、狭い接続部分、取り付け箇所周辺には応力が集中することがあります。平面上での試験結果が良好であっても、三次元の空気室に成型した際には異なる挙動を示す可能性があります。.
ナイロンベースは、編み込みによる補強構造を持ち、引張強度と耐裂性に寄与します。その効果は、糸の特性、織り方、生地の品質、さらにテキスタイルとPVC層の相互作用に依存します。.
メーカーは、引張・耐裂性の測定と併せて、完成した縫い目の強度も評価する必要があります。これらの測定値は、組み立てや使用中に生じる引張力や局所的な損傷に対して、素材がどのように反応するかを補完的に示します。.
柔軟性と寸法安定性
マットレスの空気室は、空気が出入りするたびに形状を変化させます。過度に硬い素材は製造を難しくし、意図されたデザインに必要な動きを制限するおそれがあります。同時に、複合体として十分な構造的安定性を保ち、望ましくない歪みを防ぐことも重要です。.
軽量なナイロン基材と柔軟なPVCフィルムの組み合わせは、このバランスを実現できます。ただし、柔軟性はPVCの配合、フィルムの厚さ、温度、ラミネーションの構造によって変化します。.
寸法安定性は、パネルの裁断、縫い目の位置合わせ、複数の空気室の組み立てにおいても重要です。材料の寸法が一定であることで、位置合わせの問題を減らし、製造の再現性を向上させることができます。.
湿気と洗浄剤への耐性
医療用マットレスの表面には、水や洗浄液、体液が接触する可能性があります。連続したPVCフィルムは、下層のテキスタイルを保護し、表面清掃を容易にする液体バリアを提供します。.
特定の清掃方法に適した仕上げ素材かどうかは、依然として確認が必要です。化学物質との相性、繰り返しの拭き取り、消毒剤の濃度や曝露時間などが、フィルム表面やラミネートの完整性に影響を及ぼすことがあります。.
メーカーは、製品開発の初期段階で清掃要件を明確に定め、代表的な条件下で選定した素材を評価する必要があります。感染予防や消毒に関する主張は、製品全体の性能と検証済みの清掃手順によって裏付けられるべきです。.
210Tナイロンタフタは、どのようにエアブラダーの構築を支えるのか?
テキスタイル基材は、ラミネート生地の機械的挙動において重要な役割を果たします。PVCフィルムが主要な空気遮断層を担う一方で、編み込まれたベースは補強、取り扱い特性、生産時の寸法管理に貢献します。.
緻密に織られたテキスタイルの基盤
210Tナイロンタフタは、滑らかな表面とコンパクトなテキスタイル構造が求められる場面で広く用いられる、軽量な織物構造です。210Tという表記は生地の構造規格を示すものですが、引張強度、生地の重量、耐裂性を直接示す指標ではありません。.
インフレータブルマットレスのメーカーにとって、緻密に織られた構造は、ラミネートされたフィルムの安定した基盤を提供します。また、エアブラダー用パネルの準備段階における裁断や取り扱いにも対応します。.
完成後の性能は、ナイロン糸の規格、織りの品質、仕上げ工程、ラミネーション手法に依存します。同じ構造規格で説明される二つの生地でも、機械的特性は異なる場合があります。購入者は、構造表記のみに頼らず、具体的な素材について技術データを請求するべきです。.
軽量構造による柔軟な設計
素材の重量は、完成したインフレータブル製品の取り扱い特性に影響を与えます。軽量なテキスタイル基材は、複合体に不要な嵩を増すことなく、柔軟な空気室の製造を支援します。.
この特性は、持ち運び可能な医療用マットレス、交換用エアブラダー組立キット、ホームケア用の圧力軽減製品など、製品重量を管理することが重要な場面で有用です。.
重量削減は、空気室の構造的要求を損なってはなりません。選定された生地は、想定される使用圧力、荷重分布、膨張頻度、使用環境などの条件に基づいて評価されるべきです。あるマットレス構成に適した素材でも、より大きな空気室や高い機械的負荷を伴う別の設計には適さない場合があります。.
表面品質と製造の一貫性
滑らかなテキスタイル基盤は、一貫したラミネーションを支え、裁断や組み立て時の取り扱いを容易にします。特に、大ロールの生地を処理したり、複数の空気室を備えたマットレス用のパネルを大量に生産する場合、表面の均一性は極めて重要です。.
検査では、目に見える織りの欠陥、汚れ、色むら、ラミネーションやその後の製造工程に支障をきたす不規則性などを網羅する必要があります。.
量産においては、入荷材料の検査と管理された保管条件が、各ロット間の一貫性を維持するのに役立ちます。特に、生地を大量に調達し、複数の生産工程にわたって加工する場合に、これらの対策は非常に有効です。.
なぜ0.18mmのPVCフィルム層が重要なのか?
PVCフィルムは、この複合材料の中心的な機能部材です。空気の封じ込めに必要なバリアを形成するとともに、適切な溶着プロセスによって接合可能な表面を提供します。.
フィルムの厚さの選定には、バリア性能、柔軟性、加工上の要件、および完成したチャンバーに求められる機械的特性とのバランスを取る必要があります。.
空気バリアと防湿保護
連続したPVCフィルムは、織物構造内への空気の透過を抑制し、防水性のある表面を形成します。膨張式マットレスにおいては、フィルム、縫い目、接合部が適切に製造されていれば、目的のチャンバー内に空気が保持されます。.
公称厚さ0.18mmは、材料評価のための明確な出発点を提供します。ただし、これだけでは特定の漏れ率や運用圧力を保証するものではありません。これらの特性は、供給されるラミネートおよび完成したブレードの試験により確認する必要があります。.
フィルムの連続性も同様に重要です。ピンホール、表面損傷、接着不良、加工上の欠陥などは、公称仕様に基づく性能を低下させるおそれがあります。.
膨張・収縮時の柔軟性
PVCの配合は、異なる柔軟性レベルを実現できるように設計可能です。膨張式用途においては、フィルムがチャンバー形状の変化に対応しつつ、製造時の取り扱いが困難にならないことが求められます。.
0.18mmのフィルム層は、一部のマットレス設計において実用的なバランスを提供しますが、最適な厚さは全体の複合構造や想定される用途によって異なります。大型のチャンバー、異なる圧力要件、より厳しい動作パターンなどでは、別途評価が必要となる場合があります。.
メーカーは、保管・生産・使用時に想定される温度条件下でのラミネート生地の挙動を考慮すべきです。材料の柔軟性や縫い目の性能については、目標とする用途に準じた条件で確認する必要があります。.
ラミネーションの密着性と表面の完全性
ナイロン基材とPVCフィルムの間の接着は、複合材料が一体となった素材として機能するうえで不可欠です。曲げや取り扱い、繰り返しの膨張・収縮の際に層間剥離が生じると、生地は本来の性能を発揮できなくなるおそれがあります。.
剥離試験により、各層間の密着性を評価することができます。また、目視検査や反復屈曲試験を通じて、表面の完全性や層間剥離のリスクについても追加情報を得ることが可能です。.
受入基準は製品の設計要件に応じて設定すべきです。メーカーは、同じような公称フィルム厚を使用しているからといって、すべてのPVCラミネートナイロン生地が同等の密着性を有すると安易に想定してはなりません。.
高周波溶着前にメーカーが確認すべき事項とは?
高周波溶着は、互換性のあるPVC系材料の接合に広く用いられています。このプロセスでは、電磁場を利用して適切な熱塑性層内に熱を発生させ、制御された圧力のもとで材料表面を融合させます。.
空気入れ式マットレスの製造においては、意図した使用条件下で空気を保持できる連続したシームの形成が目標となります。溶着性能は、材料組成、機械の設定、電極の設計、圧力、サイクル時間、冷却条件などに依存します。.
生産パラメータを設定する前に適合性を確認する
最初のステップは、供給されるPVCフィルムが目的の溶着工程に適しているかを確認することです。フィルムの配合や複合構造は多様であり、ある材料向けに開発された生産設定をそのまま別の材料に適用することはできません。.
メーカーは、実際の生産材料を用いて試作溶着を行いましょう。初期の試験により、出力、圧力、溶着時間、冷却時間を含む最適な組み合わせを見出すことができます。.
エネルギーが不足すると接合部が弱くなり、過剰なエネルギーはフィルムを損傷したり、複合体を歪めたりするおそれがあります。適切なプロセスウィンドウは、目視判断だけではなく、制御された試験によって確立すべきです。.
角部および接続部のシームを検査する
エアバッグの設計には、狭いチャンネルや曲線状の境界、複数の溶着交点が含まれることがよくあります。これらの部位は、直線状のシームとは異なる課題を抱える場合があり、電極の形状や局所的な材料配置が溶着に影響を及ぼすことがあります。.
試作組み立てでは、意図した設計の最も厳しい特徴を再現する必要があります。検査は、シームの連続性、端部の位置合わせ、しわ、局所的な薄れ、目に見える損傷に重点を置きます。.
マットレスに多数の個別室が存在する場合、シーム品質の一貫性は特に重要になります。たとえ他の生地部分が良好であっても、一部の接続部から漏れるだけで、個々の室の性能に影響を及ぼす可能性があります。.
溶着後の気密性を検証する
目視検査だけでは、シームが気密であることを確認することはできません。メーカーは、完成した室に対して適切な漏れ試験を実施し、外見では見えない欠陥を特定する必要があります。.
設計によっては、圧力低下試験、必要に応じた浸水試験、または製品に適した他の制御された方法による検証が求められます。試験方法は、室の形状、試験圧力、および想定される受入基準を反映したものでなければなりません。.
シームの耐久性を評価するためには、繰り返しの膨張・収縮試験も必要となる場合があります。当初は漏れ試験に合格しても、繰り返しの機械的サイクルを経ると挙動が変化することがあるため、試験は完成したマットレスが想定される使用条件に即したものでなければなりません。.
材料特性は、圧力保持性能と使用寿命にどのように影響するのか?
圧力保持はシステム全体の結果です。生地は空気の閉じ込めに寄与しますが、バルブ、チューブ、コネクタ、溶着接合部、そして制御システムもマットレスの挙動に影響を与えます。.
信頼性の高い材料評価では、これらの要素を分離しつつ、組み立てられた製品における相互作用も考慮します。.
繰り返し膨張・収縮
圧力交換式マットレスは、動作サイクルに応じて異なる空気室の圧力を変化させます。この動きは、材料とシームに繰り返しの負荷をかけます。.
長期間にわたり繰り返しの変形が続くと、フィルム、ラミネーションの接着、溶着接合部に弱点が露呈する可能性があります。ストレスの程度は、室の形状、動作圧力、膨張頻度、およびマットレスの荷重分散方法に依存します。.
メーカーは、代表的なサイクル条件下で複合材料を評価すべきです。試験計画は、実際の使用状況を反映しない一般的なサイクル回数に頼るのではなく、意図した製品設計を反映したものでなければなりません。.
摩耗、折りたたみ、局所的なストレス
生地は、取り扱いや設置、使用中に周囲の材料と擦れ合うことがあります。折りたたみや曲げによっても、特に室同士の接続部や、生地が平らな状態から膨らんだ状態へ移行する箇所など、特定の部位にストレスが集中することがあります。.
ナイロン基材は機械的補強を提供し、PVCフィルムは繊維を保護するとともに空気バリアを形成します。しかし、完成した複合材料が摩耗、繰り返しの折りたたみ、穿刺に対してどの程度耐えるかは、適切な試験によって確認する必要があります。.
デザイン上の細部は、材料仕様と同じくらい重要です。丸みを帯びた過渡部、適切なシームの配置、ストレス集中の低減などが、完成したエアバッグの耐久性向上に寄与する可能性があります。.
圧力制御と室の設計
材料選定は、意図した動作圧力と各室の形状を反映すべきです。大きな空気室と狭い横方向の室では、同じ生地から製造されていても、変形の様相は異なります。.
圧力分布は、マットレスのレイアウト、ポンプの性能、バルブの動作、制御戦略にも依存します。生地単独では、完成したマットレスが要求される臨床的サポートを提供できるかどうかを判断することはできません。.
そのため、メーカーは代表的な荷重と動作条件下でマットレス全体の組み立てを検証すべきです。材料試験は重要なインプットとなりますが、完成品試験は各部品がどのように連携して機能するかを確認します。.
大量生産前に重要な品質チェックとは?
体系的な検査計画は、大規模な生産ロットに影響を及ぼす前の段階で材料の問題を早期に発見するのに役立ちます。試験は、入荷したラミネート、製造工程、完成したエアバッグを対象とするべきです。.
以下のチェック項目は、サプライヤーの資格審査や生産管理の実践的な出発点となります。.
| 検査項目 | 目的 | メーカー向けの留意点 |
|---|---|---|
| 目視検査 | 目に見える材料の欠陥を特定する | ピンホール、汚染、しわ、不均一なフィルム表面の有無を確認する |
| 厚さ測定 | 材料の一貫性を確認する | 合意された方法で指定されたPVCフィルムの厚さを検証する |
| 幅や寸法のチェック | 切断やレイアウト計画を支援する | ロール幅と適用可能な寸法公差を確認する |
| 引張試験と破断試験を行う | 機械的特性を評価する | 用途に応じた合意された方法と仕様を用いる |
| ラミネーションの密着性試験 | 層間の接着強度を評価する | 剥離性能に関する受入基準を設定する |
| 試験溶着を行う | 加工適性を確認する | 生産設備を用いて代表的な継手を試験する |
| 空気漏れ試験 | チャンバーの密封性を評価する | 定められた方法、圧力および受入限界を適用する |
| 耐久試験を実施する | 繰り返し使用時の性能を評価する | 関連する膨張・収縮および機械的条件を再現する |
すべての試験を各ロールについて行う必要はありません。適切な検査頻度は、供給業者の資格、材料の均一性、生産量、製品リスクによって異なります。ただし、重要な特性については、量産開始前に明確にしておく必要があります。.
文書管理も重要です。材料識別情報、バッチ記録、試験結果、製造工程の変更履歴などは、トレーサビリティを確保し、不具合発生時の調査を支援します。.
医療用途においては、材料の適合性を完成したデバイスおよびその目的とする市場の要求事項に基づいて評価する必要があります。生地仕様だけでは、医療機器としての適合性、生体適合性、臨床効果を担保することはできません。.
購入者は、どのように生地仕様とマットレス設計を照合すればよいのでしょうか?
購買判断は、単一のパラメータに焦点を当てるのではなく、材料仕様と目的とする製品との整合性を重視すべきです。同じ積層生地であっても、作動圧力、チャンバー寸法、継手配置、想定される使用条件が異なるため、マットレス設計ごとに性能が異なる場合があります。.
ここに記載された、0.18mm厚のPVCフィルムを貼り合わせた210Tナイロンタフタには、初期評価をサポートする複数の明確な仕様が定められています。.
| パラメータ | 供給される仕様 | 購買上の考慮事項 |
|---|---|---|
| ベース生地 | 210Tナイロンタフタ | 構造を確認し、関連する機械的試験データを取得する |
| PVCフィルムの厚さ | 0.18mm | 厚さを確認し、バリア性能を評価する |
| 色 | 425Cダークグレー | 色の要求事項とバッチの一貫性を確認する |
| 生地の幅 | 130cm、カスタマイズ可能 | 裁断レイアウトと材料利用率を確認する |
| 積層構造 | 片面PVCフィルム積層 | 完成品における所要のフィルム向きを確認する |
| カスタマイズ | 色、厚さ、幅 | 合意された公差と生産要件を明示する |
記載された130cmの幅は、特にチャンバー部材が繰り返し配置されるマットレスの場合、裁断効率に影響を与える可能性があります。注文確定前に、ロール幅とパネル寸法、縫い代、裁断レイアウトを比較検討することが重要です。.
デザイン上、異なる幅や色、フィルム厚さが必要な場合は、カスタマイズが有効です。変更内容は、加工挙動や完成品の性能への影響を十分に検討する必要があります。例えば、フィルム厚さの変更は柔軟性や溶着条件に影響を及ぼすため、既存の生産パラメータを再検証する必要があるかもしれません。.
サプライヤーを承認する前に、メーカーは代表サンプルを依頼し、自社の生産方法で試験を実施すべきです。また、材料のトレーサビリティ、バッチの一貫性、入手可能な技術資料、リードタイムの取り決めなどについても、調達段階で確認しておくことが重要です。.
PVC積層ナイロン生地はどこで使用できるでしょうか?
この材料構成は、気密性・柔軟性・耐水性を備えた複合素材が求められる医療用インフレータブル製品向けです。静的エアマットレス用ブレード、交替圧マットレス用チャンバー、交換用エアブレードアセンブリ、ならびに一部のリハビリテーション用または在宅ケア用インフレータブル製品などが該当します。.
用途によって適合性は異なります。より重い荷重や高い作動圧、あるいは特に厳しい使用条件に対応する製品では、追加の試験や別の材料構成が必要となる場合があります。.
特殊な清掃手順や直接患者との接触を伴う製品にも同様の原則が適用されます。購入者は、PVC積層テキスタイルがすべての医療用途に適していると安易に想定せず、材料および完成品がそれぞれの要求事項を満たしていることを確認する必要があります。.
エアブレード開発の実践的な出発点を探しているメーカーにとって、0.18mm厚のPVCフィルムを貼り合わせた210Tナイロンタフタは、織り上げたナイロン補強と柔軟なPVCバリアという明確な組み合わせを提供します。最終的な適合性は、材料試験、溶着試験、そして完成品の検証を通じて確立されるべきです。.
材料選定に関する最終的な考察
医療用インフレータブルマットレス向けの生地を選定する際は、空気保持能力、機械的強度、柔軟性、積層接着性、製造適合性を総合的に評価する必要があります。フィルム厚さや織物構造は有用な初期仕様を提供しますが、いずれのパラメータも単独で完成品の性能を保証することはできません。.
210Tナイロンベースは複合構造を支え、0.18mmのPVCフィルムが主たる空気・湿気バリアを提供します。これらの層を組み合わせることで、静的エアマットレス、交替圧システム、その他互換性のあるインフレータブル製品を開発するメーカーにとって有力な材料オプションとなります。.
最も信頼性の高い購買アプローチは、技術文書、サンプル評価、制御された溶着試験、および代表的なエアチャンバーでの試験を組み合わせたものです。メーカーは、受入基準を設定する際に、チャンバーの幾何学形状、作動圧、清掃条件、期待される耐用年数なども考慮すべきです。.
材料および製造システム全体を評価することで、製品開発者は、PVC積層ナイロン生地が自社の要求を満たしているかどうかをより的確に判断できます。このプロセスは、調達仕様と生産ニーズを一致させ、完成した医療用インフレータブル製品の品質を一貫して確保するためのより強固な基盤を提供します。.
 English
 Spanish
 Italian
 Korean
 French
 Japanese
 Arabic
 Portuguese
 Vietnamese
 German
 Turkish
 Belarusian