


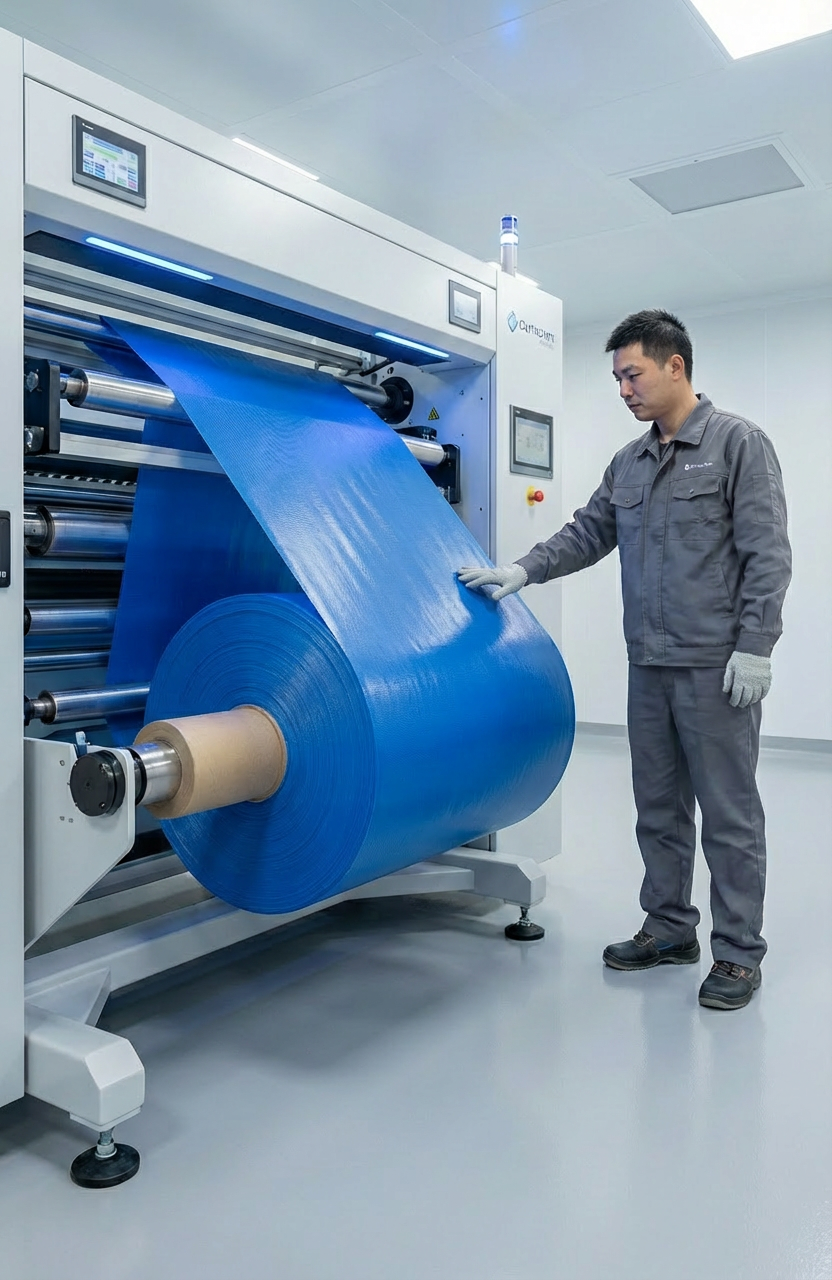
Lors de la validation du produit, les sacs à oxygène ne tombent que rarement en panne parce que le tissu lui-même n'est pas suffisamment résistant.
Le plus souvent, les défaillances commencent à un endroit bien moins visible.
Une petite fuite d'air se développe le long d'un bord soudé. La pression interne diminue progressivement après une utilisation répétée. Les coins soumis à un pliage continu commencent à se séparer. Dans certains cas, le tissu reste entièrement intact tandis que le sac à oxygène ne peut plus remplir sa fonction prévue parce que l'étanchéité a été compromise.
C'est une réalité que beaucoup de nouveaux concepteurs de produits négligent.
Lorsqu'on parle de sacs à oxygène, l'attention se porte souvent sur le tissu revêtu — son épaisseur, sa résistance à la traction, le type de revêtement ou sa résistance à l'abrasion. Ces caractéristiques sont certes importantes, mais elles ne racontent qu'une partie de l'histoire. Un sac à oxygène n'est pas simplement un morceau de tissu revêtu. C'est un système étanche assemblé par soudage de précision, où chaque couture devient partie intégrante du réservoir sous pression lui-même.
Du point de vue d'un chef de produit, cela change la manière dont la fiabilité du produit est évaluée.
La question n'est plus, “ Quelle est la résistance du tissu ? ”
Elle devient plutôt :
“ La structure soudée peut-elle rester étanche tout au long de la durée de vie du produit ? ”
Cette distinction influence chaque étape du développement, depuis la sélection des matériaux et la conception structurelle jusqu'aux paramètres de soudage, à la validation des prototypes et au contrôle qualité en production.
Les fabricants de sacs à oxygène d'urgence, d'appareils médicaux gonflables, de porteurs d'oxygène portatifs et d'équipements de secours comprennent que la confiance des clients repose sur une performance constante plutôt que sur des données isolées en laboratoire. Un tissu aux excellentes propriétés mécaniques ne peut compenser une qualité de soudage instable, tout comme un excellent procédé de soudage ne peut pleinement pallier une mauvaise uniformité des matériaux.
Les produits les plus performants résultent d'une approche qui considère le tissu et le soudage comme un seul système ingénierie plutôt que comme deux étapes de fabrication indépendantes.
Les sacs à oxygène sont des systèmes ingénierie plutôt que de simples produits textiles
Beaucoup de gens imaginent un sac à oxygène comme un contenant flexible conçu pour contenir de l'oxygène comprimé.
Du point de vue ingénierie, le produit est nettement plus complexe.
Chaque sac à oxygène combine plusieurs éléments en un seul système fonctionnel :
- Tissu revêtu étanche
- Tissu de renfort
- Coutures soudées de précision
- Valves de gonflage et de dégonflage
- Géométrie supportant la pression
- Capacité de pliage répété
Chaque composant contribue à la fiabilité globale.
Supprimer la faiblesse d'une seule zone ne garantit pas une durée de vie prolongée si un autre composant devient le facteur limitant.
La performance étanche dépend de toute la structure
Les clients évaluent généralement un sac à oxygène en termes très simples.
Maintient-il la pression ?
Peut-on le déployer immédiatement ?
Continue-t-il à fonctionner après transport et stockage répétés ?
Ils demandent rarement quel polymère a été choisi ou quel procédé de soudage a été utilisé.
Au contraire, ils jugent le produit fini par sa fiabilité.
Pour les fabricants, cependant, atteindre cette fiabilité nécessite d'équilibrer simultanément plusieurs variables d'ingénierie.
Le tissu revêtu doit résister aux contraintes mécaniques.
Le tissu de renfort doit stabiliser la structure globale.
Le revêtement doit assurer une étanchéité constante.
Les coutures soudées doivent supporter des charges répétées sans se séparer progressivement.
Chaque élément dépend des autres.
Améliorer une seule caractéristique transforme rarement le produit fini.
La pression est répartie dans tout le sac
Une idée fausse apparaît fréquemment lors des discussions sur le produit.
Beaucoup supposent que la pression interne agit principalement sur la surface du tissu.
En réalité, la pression est répartie dans tout le sac à oxygène.
Chaque joint soudé devient partie intégrante de la structure retenant la pression.
Les coins, les transitions courbes et les raccords de valves subissent souvent des concentrations de contraintes nettement plus élevées que celles observées sur les sections planes.
Cela explique pourquoi les produits défaillent souvent d'abord autour des zones soudées plutôt que sur le tissu lui-même.
Le matériau peut encore posséder une excellente résistance à la traction tandis que la section soudée la plus faible perd progressivement son étanchéité après des milliers de cycles de pression.
Du point de vue d'un chef de produit, évaluer uniquement les spécifications du tissu donne une image incomplète de la durabilité à long terme.
Les coutures soudées atteignent généralement leurs limites avant le tissu
Les essais en laboratoire montrent souvent des propriétés mécaniques impressionnantes pour les tissus enduits.
Haute résistance à la traction.
Excellente résistance à la déchirure.
Allongement stable.
Résistance exceptionnelle à l'abrasion.
Ces caractéristiques sont précieuses, mais elles ne prédisent pas nécessairement comment un sac à oxygène assemblé se comportera après des années d'utilisation pratique.
Le produit fini se comporte différemment de la matière première.
Une fois que les panneaux sont soudés ensemble, chaque couture devient une zone de transition où la chaleur, la pression et le flux de matériaux ont altéré définitivement la structure initiale.
C'est pourquoi les fabricants expérimentés accordent autant d'attention à la validation des soudures qu'à l'inspection des matériaux entrants.
Pourquoi de petits défauts deviennent de gros problèmes
Une couture soudée ne cède rarement pas brutalement.
La défaillance se développe généralement progressivement.
Une imperfection extrêmement petite introduite durant la fabrication peut rester indétectable lors de l'inspection de routine.
Après plusieurs cycles de gonflage répétés, pliages continus et transports, ce défaut microscopique commence à s'étendre.
Finalement, la perte de pression devient perceptible.
Le client constate une baisse de performance même si le tissu environnant semble encore intact.
Prévenir ce type de défaillance nécessite un contrôle de processus stable plutôt que de se fier uniquement à des matériaux plus résistants.
Raisons courantes pour lesquelles les coutures soudées perdent en performance
Pendant la production, plusieurs variables influencent directement la fiabilité à long terme des coutures.
Ceux-ci incluent :
- Température de soudure excessive
- Pression de soudure insuffisante
- Temps de maintien incorrect
- Épaisseur inégale du revêtement
- Contamination de surface avant soudure
- Plis du tissu entrant dans la zone de soudure
- Refroidissement incohérent après soudure
Chaque facteur peut paraître relativement mineur pris isolément.
Ensemble, ils déterminent si une jointure soudée reste étanche pendant des milliers de cycles d'utilisation ou commence à se détériorer après seulement un usage limité.
Note du responsable produit
Les clients remarquent rarement une excellente soudure.
Ils remarquent immédiatement une mauvaise soudure.
Chaque réclamation sous garantie causée par une fuite d'air représente une défaillance du système de fabrication complet plutôt qu'un simple défaut du tissu enduit.
La sélection du tissu influence directement la qualité de la soudure
Les discussions sur la soudure se concentrent souvent exclusivement sur l'équipement de soudage.
En réalité, la qualité de la soudure commence bien avant que l'opérateur n'active la machine.
Elle commence par la sélection du matériau.
Différents tissus enduits réagissent différemment aux mêmes conditions de soudure.
Modifier uniquement la formulation du revêtement ou le textile de renfort peut nécessiter des ajustements de température, de pression et de vitesse de production.
Ignorer ces relations conduit fréquemment à des résultats de fabrication instables.
Le TPU crée une liaison continue des matériaux
Les sacs médicaux à oxygène haute performance utilisent de plus en plus des tissus enduits de TPU, car le polyuréthane thermoplastique ramollit de manière contrôlée lors de la soudure par chaleur ou haute fréquence.
Au lieu de recourir à des adhésifs ou à une construction cousue, les couches adjacentes de TPU fusionnent entre elles pour former une structure polymère continue.
Lorsque les paramètres de soudure sont correctement optimisés, la jointure se comporte presque comme le matériau environnant au lieu d'apparaître comme une connexion distincte.
Ce mécanisme de liaison continue contribue à une excellente étanchéité et à une intégrité fiable des coutures.
Pour les applications nécessitant des gonflages, pliages et transports répétés, une soudure TPU-TPU cohérente offre aux fabricants une plus grande stabilité de processus.
Le PVC reste une solution efficace pour de nombreux produits
La popularité croissante du TPU ne signifie pas que le PVC est devenu obsolète.
Les tissus enduits de PVC continuent d'offrir une soudure fiable dans de nombreuses applications médicales et industrielles.
Pour les produits conçus pour des marchés sensibles au coût, des systèmes de fabrication éprouvés ou des exigences de service modérées, le PVC reste souvent un matériau efficace et commercialement viable.
Les responsables produits expérimentés ne commencent pas par se demander si le TPU est supérieur.
Ils commencent par se demander quel matériau soutient le mieux le positionnement souhaité du produit, les capacités de fabrication et les attentes des clients.
La sélection du matériau approprié a toujours consisté à atteindre un équilibre plutôt qu'à rechercher la spécification la plus élevée.
Le tissu de renfort soutient discrètement chaque soudure
Lorsque les discussions portent sur les matériaux de revêtement, le textile de renfort est souvent négligé.
C'est dommage, car le tissu de base joue un rôle important dans la cohérence de la soudure.
Que le produit utilise du nylon ou du polyester, le textile influence la stabilité dimensionnelle lors du chauffage, la résistance à la déformation et la répartition des contraintes autour des zones soudées.
Ces caractéristiques deviennent de plus en plus importantes lorsque les sacs d'oxygène deviennent plus grands ou subissent une charge interne plus élevée.
Pour les produits nécessitant une excellente flexibilité et un pliage répété, le renfort en nylon est fréquemment choisi en raison de sa combinaison équilibrée de résistance, de ténacité et de résistance à la fatigue.
Cependant, choisir entre des constructions de 210D, 420D ou plus haut ne devrait jamais dépendre uniquement de la résistance.
Le bon tissu de renfort doit également répondre aux objectifs de poids, de flexibilité, d'efficacité de fabrication et de performance à long terme souhaités.
En développement de produits, le textile le plus résistant n'est pas automatiquement le meilleur choix.
Le textile le plus adapté est celui qui permet au sac d'oxygène complet — y compris chaque couture soudée — d'obtenir une fiabilité constante tout au long de sa durée de vie prévue.
Choisir le bon procédé de soudage pour la fabrication de sacs d'oxygène
Une fois le tissu revêtu et le textile de renfort sélectionnés, l'attention se tourne vers le processus de fabrication. À ce stade, la soudure n'est plus une simple opération de jonction — elle devient l'un des facteurs les plus importants influençant la cohérence du produit.
Différents sacs d'oxygène peuvent sembler similaires à l'extérieur, mais le processus de soudage qui les sous-tend peut varier considérablement selon le matériau, la taille du produit, le volume de production et les exigences de performance.
Pour les responsables de produits, choisir un procédé de soudage ne signifie pas opter pour la technologie la plus récente. Cela signifie choisir la méthode qui offre une qualité stable, une production reproductible et une fiabilité à long terme.
Soudage à haute fréquence (HF)
Le soudage HF est l'un des procédés les plus largement utilisés pour fabriquer des produits médicaux étanches.
L'énergie électromagnétique chauffe le revêtement thermoplastique de l'intérieur, permettant aux couches adjacentes de matière de fusionner sous pression contrôlée.
Puisque la chaleur est générée à l'intérieur du matériau plutôt que transférée depuis une surface externe, ce procédé offre une excellente cohérence pour les grandes séries de production.
Les avantages typiques incluent :
- Qualité uniforme des coutures
- Haute efficacité de production
- Excellente étanchéité à l'air
- Adapté aux motifs complexes de soudure
- Forte reproductibilité du processus
De nombreux sacs d'oxygène destinés à une production continue reposent sur le soudage HF parce qu'il combine productivité et performance stable d'étanchéité.
Soudage par chaleur
Le soudage par chaleur transfère directement l'énergie thermique via un outillage chauffé.
Par rapport au soudage HF, l'investissement en équipement peut être moindre, ce qui rend ce procédé adapté aux petites séries de production ou aux produits à structures relativement simples.
Le défi réside dans le contrôle du processus.
La température, la pression et le temps de refroidissement doivent rester soigneusement équilibrés pour éviter la surchauffe ou une fusion insuffisante.
Lorsqu'il est correctement contrôlé, le soudage par chaleur peut produire des coutures étanches durables adaptées à de nombreuses applications de sacs d'oxygène.
Soudage par radiofréquence
Le soudage RF présente de nombreuses similitudes avec le soudage HF et est couramment utilisé lors de la fabrication de produits médicaux souples nécessitant des joints propres et continus.
Les produits intégrant des valves, des chambres incurvées ou plusieurs compartiments internes bénéficient souvent de la distribution précise d'énergie offerte par les équipements RF.
Pour les fabricants fournissant des clients médicaux, le soudage RF favorise également une validation de production constante, car les paramètres du processus peuvent être surveillés et reproduits avec précision.
Choisir le bon procédé
Aucune méthode de soudage n'est idéale pour chaque sac d'oxygène.
La décision dépend de plusieurs considérations pratiques.
| Méthode de soudage | Avantages typiques | Applications adaptées |
|---|---|---|
| Soudage HF | Production rapide, coutures étanches constantes | Sacs d'oxygène à fort volume |
| Soudage par radiofréquence | Contrôle précis de l'énergie, structures complexes | Systèmes médicaux gonflables |
| Soudage par chaleur | Investissement flexible en équipement, fonctionnement simple | Petites et moyennes séries de production |
L'objectif n'est pas d'adopter l'équipement le plus avancé disponible.
Il s'agit d'établir un processus de fabrication capable de produire chaque jour une qualité identique de soudure.
Pourquoi deux sacs à oxygène fabriqués dans le même tissu peuvent avoir des performances totalement différentes
Une situation surprend fréquemment les ingénieurs en achats.
Deux fabricants achètent le même tissu enduit.
La même épaisseur de revêtement.
Le même textile de renfort.
Les mêmes valves.
Les produits finis sont même presque identiques.
Pourtant, après plusieurs mois d'utilisation pratique, un sac à oxygène continue de fonctionner de manière fiable tandis que l'autre commence à perdre de la pression.
L'explication a généralement peu à voir avec la matière première elle-même.
Elle réside plutôt dans la cohérence de fabrication.
Le contrôle des processus crée une cohérence de produit
Pendant la production, chaque cycle de soudage doit rester dans une plage opératoire soigneusement contrôlée.
Si la température fluctue excessivement ou si la pression de soudage varie entre les opérateurs, la qualité des coutures devient incohérente.
Certains produits quittent la chaîne de production avec une excellente étanchéité.
D'autres présentent des faiblesses cachées qui ne se manifestent qu'après plusieurs cycles de gonflage et dégonflage.
Du point de vue du client, ces produits semblent identiques.
Du point de vue du fabricant, ils sont fondamentalement différents.
Des processus de fabrication stables créent des produits stables.
La qualité de l'outillage compte également
La matrice de soudage est souvent négligée lors des discussions sur la fiabilité des sacs à oxygène.
Cependant, un outillage usé peut entraîner une répartition inégale de la pression sur toute la zone de soudure.
Les angles peuvent recevoir une compression insuffisante.
Certaines sections peuvent surchauffer tandis que d'autres ne parviennent pas à une fusion complète.
Une inspection et une maintenance régulières de l'outillage de soudage sont donc tout aussi importantes que la sélection d'un tissu enduit de haute qualité.
Comment les chefs de produit valident la fiabilité du soudage avant la production en série
Approuver un nouveau sac à oxygène pour la production implique bien plus que de vérifier les dimensions et l'apparence.
Avant que le projet n'entre en fabrication à grande échelle, les chefs de produit expérimentés travaillent aux côtés des équipes d'ingénierie et de qualité pour confirmer que la structure soudée fonctionne de manière fiable dans des conditions d'utilisation réalistes.
Plutôt que de se fier à un seul test de pression, les fabricants combinent généralement plusieurs procédures de validation pour comprendre comment le produit se comporte tout au long de sa durée de vie prévue.
Les activités typiques de validation comprennent :
- Test initial d'étanchéité à l'air
- Test continu de rétention de pression
- Test répété de cycles de gonflage et dégonflage
- Évaluation de la résistance au pelage des coutures soudées
- Test de pression d'éclatement
- Évaluation de la durabilité des plis
- Tests de vieillissement à température élevée
- Évaluation de la flexibilité à basse température
- Inspection visuelle des transitions soudées
- Vérification de l'étanchéité entre la valve et le tissu
Chaque test examine un aspect différent de la fiabilité du produit.
Passer un seul test offre une confiance limitée.
La durabilité à long terme est atteinte lorsque chaque élément fonctionne de manière cohérente ensemble.Une liste de contrôle pratique pour la fabrication avant d'approuver la production de sacs à oxygène
Avant d'autoriser la production en série, les équipes de développement expérimentées examinent généralement plusieurs questions pratiques.
Ces questions vont au-delà des spécifications du tissu et permettent de s'assurer que la capacité de fabrication correspond aux attentes du produit.
L'épaisseur du revêtement est-elle homogène sur chaque rouleau de production ?
Les variations d'épaisseur de revêtement affectent directement la cohérence du soudage et la performance d'étanchéité.
L'inspection des matériaux entrants doit vérifier que chaque lot de production respecte les spécifications avant le début de la fabrication.
La plage de soudage a-t-elle été entièrement validée ?
La production ne devrait jamais dépendre d'un seul réglage de machine.
Au contraire, les fabricants doivent identifier la plage opératoire acceptable pour la température, la pression et le temps de soudage, en veillant à ce que les variations normales du processus n'altèrent pas la qualité des coutures.
Les zones critiques ont-elles été renforcées ?
Les raccords de valves, les coins, les poignées de transport et les régions fortement pliées subissent souvent une charge mécanique plus importante que les sections plates.
Un renforcement supplémentaire à ces endroits peut prolonger considérablement la durée de vie du produit.
La rétention de pression à long terme a-t-elle été confirmée ?
Un produit qui passe un test d'étanchéité immédiat peut tout de même perdre progressivement de la pression après une conservation prolongée.
Les essais de rétention de pression à longue durée permettent d'identifier les fuites lentes avant que les produits n'arrivent aux clients.
Chaque lot de production est-il vérifié ?
Le contrôle qualité doit se poursuivre même après l'approbation des prototypes.
L'inspection de routine, l'échantillonnage statistique et la surveillance des processus garantissent que la cohérence de la production correspond aux attentes de développement.
Lorsque les clients évaluent un sac à oxygène, ils pensent rarement à la technologie de soudage.
Ils remarquent si le produit maintient la pression, fonctionne de manière fiable en situation d'urgence et continue à fonctionner après plusieurs utilisations.
Derrière cette performance fiable se cache un processus de fabrication qui reçoit beaucoup moins d'attention qu'il ne le mérite.
Le tissu revêtu fournit la base, mais le soudage transforme chaque panneau de matériau en un système étanche pleinement fonctionnel.
Chaque soudure contribue à la rétention de pression, à l'intégrité structurelle et à la durabilité à long terme.
Du point de vue d'un chef de produit, choisir un matériau de haute qualité Tissu pour poches à oxygène n'est que la première étape.
Tout aussi important sont la compatibilité entre le matériau de revêtement et le processus de soudage, la stabilité du tissu de renfort, la précision des équipements de fabrication et la rigueur du contrôle qualité en production.
Ces facteurs déterminent si un sac à oxygène fonctionne de manière fiable pendant des années ou s'il développe des fuites bien avant que le tissu lui-même n'atteigne ses limites mécaniques.
Alors que les fabricants d'équipements médicaux continuent de rechercher des produits plus légers, des normes de qualité supérieures et une durée de vie plus longue, la cohérence du soudage deviendra encore plus importante que la simple augmentation des spécifications des matériaux.
Le sac à oxygène le plus solide n'est pas nécessairement celui fabriqué avec le tissu le plus épais ou le revêtement le plus cher.
C'est celui dans lequel la sélection des matériaux, la conception structurelle, la technologie de soudage et le contrôle de fabrication travaillent ensemble comme un système d'ingénierie complet.
C'est là que commence la performance fiable – et c'est là que se gagne finalement la confiance à long terme des clients.
 English
 Spanish
 Italian
 Korean
 French
 Japanese
 Arabic
 Portuguese
 Vietnamese
 German
 Turkish
 Belarusian