


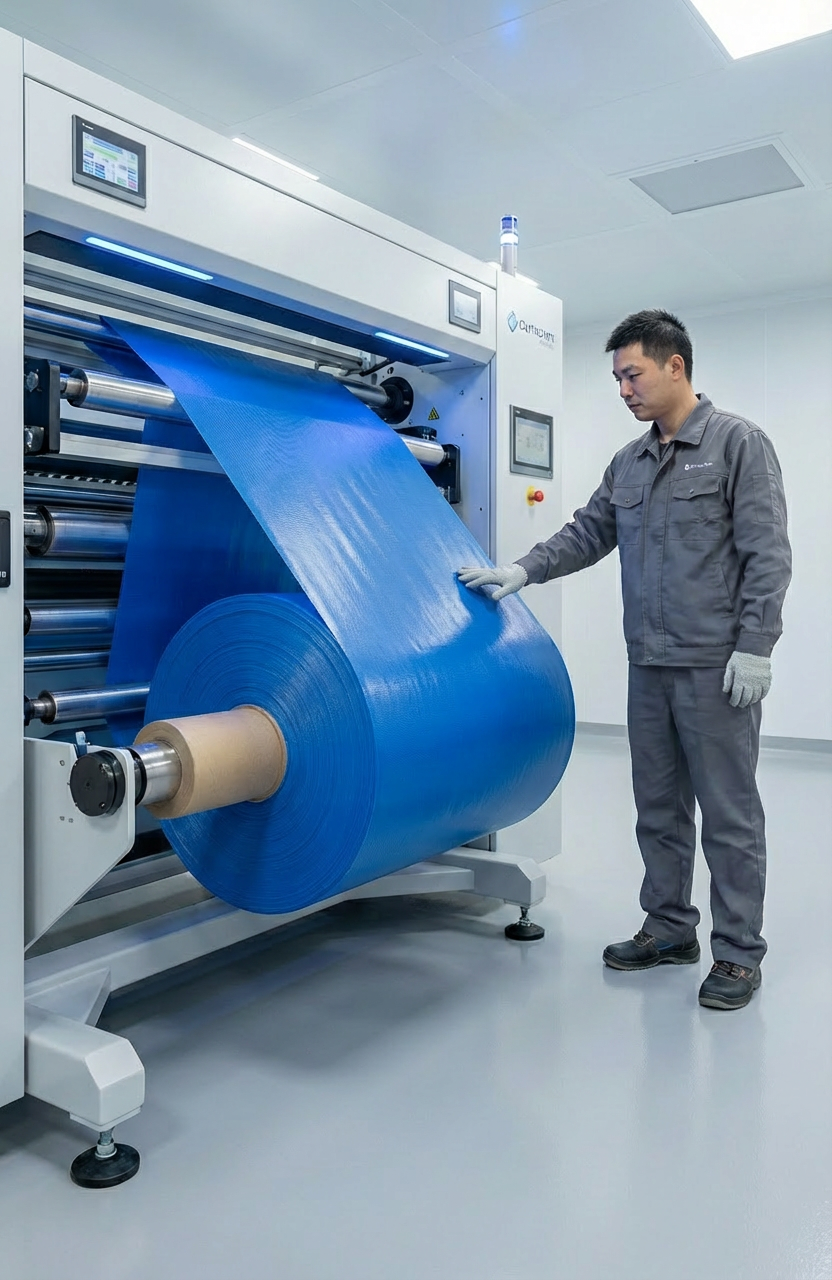
En la fabricación de dispositivos médicos, la calidad no es algo que se verifique al final. Se incorpora desde el inicio. Para los productos inflables —como mangas de compresión, manguitos para medir la presión arterial o mascarillas respiratorias—, el tejido recubierto es literalmente el corazón del dispositivo. Si ese material falla, el dispositivo falla. Y todos sabemos lo que eso significa en un entorno hospitalario.
En [Nombre de su empresa], no consideramos la calidad como un departamento más; es simplemente nuestra forma de operar la línea de producción, día tras día. Este blog le guía a través de nuestro proceso de control de calidad en cinco pasos: sin palabrería, solo lo que realmente hacemos para asegurarnos de que cada rollo de tejido recubierto con TPU de grado médico salga perfecto.
Inspección de materias primas entrantes: todo comienza con la pureza
No se puede fabricar un buen producto con ingredientes de mala calidad. Eso no es una gran sabiduría; es simplemente un hecho.
Antes de que nada llegue a nuestra línea de producción, inspeccionamos cada lote entrante. No hacemos controles puntuales; revisamos cada lote.
Lo que examinamos:
- Resina de TPU – Solo compramos gránulos de grado farmacéutico provenientes de proveedores rastreables y de confianza. Cada lote viene acompañado de un Certificado de Análisis (CoA). Verificamos la distribución del peso molecular, el índice de fluidez en estado fundido, el contenido de humedad y los residuos de monómeros. Si algo no coincide con nuestras especificaciones, rechazamos el lote. Sin discusión.
- Substrato del tejido – Nailon, poliéster o el material que requiera la aplicación. Verificamos el denier, el número de hilos, la densidad del tejido, el peso por metro cuadrado y el acabado superficial. Utilizamos instrumentos calibrados —balanzas analíticas, contadores de hilos— para detectar cualquier desviación antes de que se convierta en un problema.
- Aditivos – Masterbatches de color, estabilizadores, aditivos de procesamiento. Todos deben contar con una Hoja de Datos de Seguridad (MSDS) y datos de biocompatibilidad. Sin ftalatos, sin metales pesados, sin químicos no aprobados.
Conclusión: Si la materia prima no supera la inspección, la línea de producción ni siquiera arranca. Así de sencillo.
Monitoreo en proceso: vigilando la línea en tiempo real
Una vez que iniciamos el recubrimiento, no dejamos que la máquina funcione y esperamos lo mejor. Nuestras líneas de recubrimiento están equipadas con sensores en tiempo real que envían constantemente datos a la sala de control.
Aspectos clave que monitoreamos en vivo:
- Grosor del recubrimiento – Medidores beta sin contacto o sensores infrarrojos miden el espesor de la película húmeda y seca con precisión micrométrica. La tolerancia suele ser de ±0,01 mm. Cualquier desviación fuera de este rango activa una alerta automática y el sistema ajusta de inmediato la velocidad de la cuchilla doctor o del rodillo.
- Perfil de temperatura – El recubrimiento con TPU requiere una fusión y curado precisos. Registraremos digitalmente las temperaturas de la extrusora, de la cabeza de recubrimiento y de cada zona del horno. Esto no es “ajustar y olvidar”; lo monitoreamos continuamente para garantizar un flujo adecuado, una correcta reticulación y una buena adhesión.
- Defectos superficiales – Cámaras de escaneo lineal de alta resolución recorren toda la anchura del tejido. Detectan agujeros, inclusiones, rayas o arañazos que no serían visibles a simple vista. Cada defecto se marca y registra para su revisión final.
Hablando claro: Esta etapa permite detectar problemas temprano, antes de que se conviertan en rollos defectuosos.
Pruebas de rendimiento físico: simulando abusos del mundo real
Superar el monitoreo en línea es una cosa; sobrevivir en un entorno hospitalario es otra.
Por eso extraemos muestras de cada lote de producción y las llevamos a nuestro laboratorio interno. Realizamos pruebas hasta el fallo. Literalmente.
Pruebas mecánicas que realizamos:
- Resistencia a la tracción y elongación (ASTM D5035) – ¿Cuánta tensión puede soportar antes de romperse? Necesitamos cifras, no suposiciones.
- Resistencia al desgarro (ASTM D5587) – Una vez que comienza un desgarro, ¿se propaga? Para dispositivos inflables, una baja propagación del desgarro es fundamental.
- Resistencia al pelado (ASTM D903) – This measures how well the TPU coating bonds to the fabric. Weak bond = delamination = device failure. We don’t accept weak bonds.
Pruebas de rendimiento:
- Resistencia a la presión hidrostática (AATCC 127) – Nos indica qué tan bien el tejido resiste el paso del agua. También sirve como indicador de hermeticidad.
- Permeabilidad al aire (ASTM D737) – Para aplicaciones en vejigas, este valor debe ser casi nulo. Lo medimos con precisión.
- Estabilidad dimensional (fluencia y relajación) – Aplicamos carga bajo condiciones controladas de temperatura y humedad para observar si el material se estira con el tiempo o pierde tensión. Valores bajos significan que su dispositivo mantendrá su forma y presión ciclo tras ciclo.
Por qué esto importa: Estas pruebas no solo nos dicen si el material cumple con las especificaciones; también revelan si podrá resistir el uso real: plegado, limpieza, inflado, desinflado, una y otra vez.
Biocompatibilidad y seguridad química: la verificación real del “grado médico”
Aquí es donde muchos proveedores hablan mucho pero poco hacen. Nosotros preferimos mostrarle directamente los informes de pruebas.
Nuestra afirmación de “grado médico” no es marketing; está respaldada por datos.
Qué hacemos:
- Verificación de biocompatibilidad a nivel de lote – Aunque nuestra formulación es fija, enviamos muestras regularmente (cada lote o trimestralmente) a un laboratorio independiente acreditado según ISO 17025. Las pruebas incluyen:
- USP citotoxicidad – Células fibroblásticas de ratón L929. Si el material mata células o inhibe su crecimiento, no cumple.
- ISO 10993‑10 skin irritation & sensitization – We use validated in vitro methods to assess risk.
- Leachables monitoring program – Once a year (or more often if needed), we perform extraction studies using simulated body fluids (saline/ethanol). Then we run GC‑MS and LC‑MS to see what—if anything—could migrate out of the material. Then we compare against toxicological concern thresholds. No surprises.
- Certificate of Conformity (CoC) – Every roll ships with a CoC that references the relevant biocompatibility test reports (USP Class VI, ISO 10993‑5, ‑10, etc.). That’s direct traceability from our lab records to your receiving dock.
Honest statement: We can’t claim zero risk—nothing in medical materials is absolute. But we can show you exactly what’s in our material, what we’ve tested for, and what we found.
Final Inspection, Packaging & Traceability – The Last Gate
This is the final check before material goes out the door. We combine human eyes with machine precision.
Final inspection:
- 100% visual re‑inspection – Trained inspectors look at every meter of fabric on dedicated light tables. They check for color consistency, texture uniformity, edge defects—things the automated cameras might miss.
- Spot tests from each roll – We cut samples from the head and tail of every finished roll. Quick lab tests: thickness, grammage, bond strength. This confirms that the online data and the lab data match the actual finished roll.
Packaging:
- Each roll core gets a unique lot/roll number barcode. That code ties back to production date, line number, raw material batches, and all test results.
- We package in moisture‑proof, dust‑proof materials. Because a good roll can be ruined by bad storage or shipping.
Documentation:
Every shipment includes a full packet:
- Certificate of Conformity
- Technical Data Sheet (with key test data)
- Safety Data Sheet
All documents reference the roll number. So if you ever need to trace something back—material, process, test—you can.
Quality Is a Thread, Not a Checkbox
Our 5‑step QC process isn’t a checklist we tick off to make ourselves feel good. It’s just how we work.
From the moment raw resin pellets arrive at our dock to the moment a finished roll gets wrapped and labeled, we’re paying attention. Not because it’s required—but because your device depends on it.
When you spec our TPU‑coated fabrics, you’re not just buying a material. You’re buying a chain of decisions, tests, and records that prove what’s in the roll. That means less risk for you. Faster regulatory clearance. And ultimately, a medical device that does what it’s supposed to do—every time.
Quality isn’t a department. It’s the thread that runs through everything we do.
Let me know if you want a matching Chinese version (with the same “natural tone” approach) or a version cut down for a one-page datasheet.
 English
 Spanish
 Italian
 Korean
 French
 Japanese
 Arabic
 Portuguese
 Vietnamese
 German
 Turkish
 Belarusian