


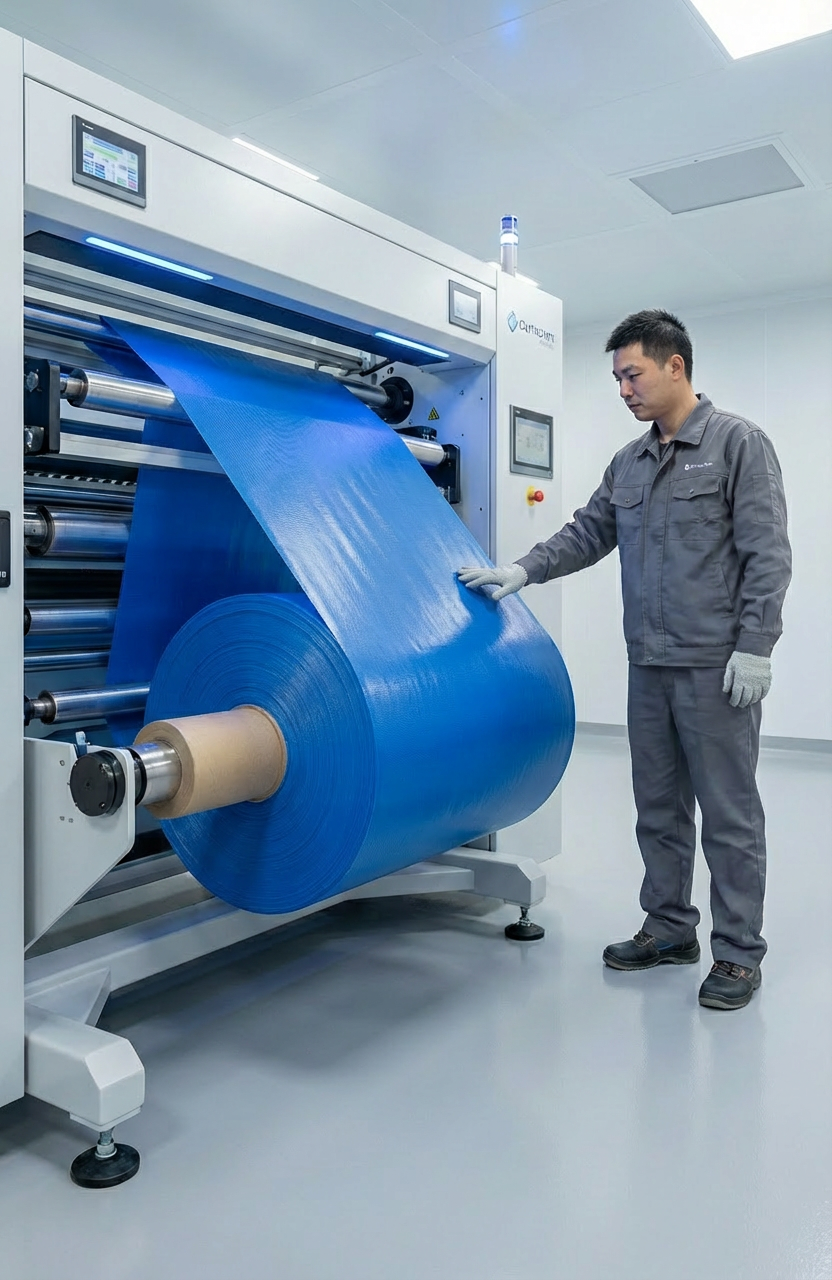
제품 검증 과정에서 산소 백이 고장 나는 경우는 거의 없습니다. 왜냐하면 원단 자체가 충분히 강하지 않기 때문입니다.
더 자주, 고장은 훨씬 더 눈에 띄지 않는 곳에서 시작됩니다.
용접된 가장자리를 따라 작은 공기 누출이 생깁니다. 반복 사용 후 내부 압력이 점차 감소합니다. 지속적으로 접히는 모서리 부분이 분리되기 시작합니다. 경우에 따라 직물은 완전히 손상되지 않은 채로 남아 있지만, 산소백 공기밀봉이 손상되어 더 이상 제 기능을 수행할 수 없게 됩니다.
이는 많은 신제품 개발자가 간과하는 현실입니다.
산소백을 논의할 때 종종 코팅된 직물—그 두께, 인장강도, 코팅 유형 또는 마모 저항성—에 주목합니다. 이러한 특성들은 분명 중요하지만, 이야기의 일부에 불과합니다. 산소백은 단순한 코팅 직물이 아닙니다. 정밀 용접으로 조립된 공기밀폐 시스템이며, 모든 이음새가 압력 용기 자체의 일부가 됩니다.
제품 관리자의 관점에서 보면, 이는 제품 신뢰성을 평가하는 방식을 바꿉니다.
더 이상 질문은, “직물의 강도는 얼마나 되나요?”
대신 이렇게 됩니다:
“용접 구조가 제품의 전체 사용 수명 동안 공기밀폐 상태를 유지할 수 있나요?”
이 차이는 재료 선택, 구조 설계부터 용접 파라미터, 시제품 검증 및 생산 품질 관리에 이르기까지 개발의 모든 단계에 영향을 미칩니다.
응급 산소백, 의료용 팽창 장치, 휴대용 산소 운반 장비 및 구조 장비를 생산하는 제조사들은 고객의 신뢰가 단편적인 실험실 데이터가 아니라 일관된 성능에 달려 있다는 것을 이해합니다. 뛰어난 기계적 성질을 가진 직물이라도 불안정한 용접 품질을 보완할 수 없으며, 뛰어난 용접 공정이라도 열악한 재료의 균일성을 완벽히 극복할 수 없습니다.
최고 성능의 제품은 직물과 용접을 두 개의 독립된 제조 단계가 아닌 하나의 엔지니어링 시스템으로 다룰 때 나옵니다.
산소백은 단순한 직물 제품이 아니라 엔지니어링 시스템입니다
많은 사람들은 산소백을 압축된 산소를 담도록 설계된 유연한 용기로 생각합니다.
엔지니어링 관점에서 보면, 이 제품은 훨씬 더 복잡합니다.
모든 산소백은 여러 요소를 하나의 기능적 시스템으로 결합합니다:
- 공기밀폐 코팅 직물
- 보강용 섬유
- 정밀 용접 이음새
- 팽창 및 배기 밸브
- 압력을 견디는 형상
- 반복적인 접힘 능력
각 구성 요소는 전체 신뢰성에 기여합니다.
한 부위의 약점을 제거한다고 해서 다른 부품이 한계 요인이 될 경우 더 긴 사용 수명을 보장할 수 없습니다.
공기밀폐 성능은 전체 구조에 달려 있습니다
고객들은 일반적으로 산소백을 매우 간단하게 평가합니다.
압력을 유지하나요?
즉시 전개할 수 있나요?
반복적인 운송과 보관 후에도 계속 작동하나요?
어떤 폴리머가 선택되었는지, 어떤 용접 공정이 사용되었는지 거의 묻지 않습니다.
대신, 그들은 완제품의 신뢰성으로 판단합니다.
그러나 제조사들에게는 그러한 신뢰성을 달성하기 위해 여러 엔지니어링 변수를 동시에 균형 있게 조정해야 합니다.
코팅된 직물은 기계적 스트레스에 저항해야 합니다.
보강용 직물은 전체 구조를 안정화해야 합니다.
코팅은 일정한 공기밀폐성을 제공해야 합니다.
용접 이음새는 반복적인 하중을 견뎌야 하며, 점진적인 분리 없이 버틸 수 있어야 합니다.
모든 요소는 서로에게 의존합니다.
한 가지 특성만 개선해도 완제품이 변하기 어렵습니다.
압력은 가방 전체에 걸쳐 공유됩니다
제품 논의 중에 자주 나타나는 오해가 있습니다.
많은 사람들이 내부 압력이 주로 직물 표면에 작용한다고 생각합니다.
실제로 압력은 전체 산소백에 걸쳐 분포됩니다.
모든 용접 이음새는 압력 유지 구조의 일부가 됩니다.
모서리, 곡선 전환부 및 밸브 연결부는 평평한 판넬 부분보다 훨씬 더 높은 응력 집중을 경험합니다.
이것이 바로 제품들이 종종 직물 자체가 아니라 용접 부위에서 먼저 고장 나는 이유입니다.
재료는 여전히 뛰어난 인장강도를 갖추고 있을지라도, 가장 약한 용접 부위는 수천 번의 압력 사이클 이후 점차 밀폐 성능을 잃어갑니다.
제품 관리자의 관점에서 보면, 직물의 사양만 평가하는 것은 장기 내구성에 대한 완전한 그림을 제공하지 못합니다.
용접 이음새는 보통 직물보다 먼저 한계에 도달합니다
실험실 테스트에서는 코팅된 직물이 종종 인상적인 기계적 성질을 보여줍니다.
높은 인장 강도.
우수한 내 찢김성.
안정적인 신율.
탁월한 내마모성.
이러한 특성들은 가치 있지만, 조립된 산소 백이 수년간의 실용적 사용 후 어떻게 작동할지 반드시 예측할 수 있는 것은 아닙니다.
완제품은 원자재와 다르게 행동합니다.
패널이 용접되면 모든 이음새가 열과 압력, 재료의 흐름으로 인해 원래 구조가 영구적으로 변형된 전환 영역이 됩니다.
이것이 바로 숙련된 제조업체들이 입고 자재 검사만큼이나 용접 검증에 많은 주의를 기울이는 이유입니다.
작은 결함이 왜 큰 문제로 번지는가
용접된 이음새는 거의 갑자기 고장나지 않습니다.
고장은 대개 점진적으로 발생합니다.
제조 과정에서 생긴 극히 작은 불완전성은 정기 검사에서 발견되지 않을 수 있습니다.
반복적인 팽창 주기와 지속적인 접힘 및 운송 이후, 그 미세한 결함이 점점 커지기 시작합니다.
결국 압력 손실이 눈에 띄게 됩니다.
주변 직물은 여전히 손상되지 않은 것처럼 보이지만 고객은 성능 저하를 경험하게 됩니다.
이런 유형의 고장을 막으려면 더 강한 소재에만 의존하기보다 안정적인 공정 관리가 필요합니다.
용접 이음새가 성능을 잃는 일반적인 이유
생산 과정에서 여러 변수가 장기적인 이음새의 신뢰성에 직접적인 영향을 줍니다.
이 중에는 다음이 포함됩니다:
- 과도한 용접 온도
- 부족한 용접 압력
- 잘못된 유지 시간
- 균일하지 않은 코팅 두께
- 용접 전 표면 오염
- 용접 영역으로 들어가는 직물 주름
- 용접 후 일정하지 않은 냉각
각 요인은 각각 상대적으로 사소해 보일 수 있습니다.
이들 요인이 함께 작용해 용접 부위가 수천 회의 작동 사이클 동안 공기밀성을 유지할지, 아니면 제한된 사용 후에 이미 손상되기 시작할지를 결정합니다.
제품 관리자의 메모
고객들은 우수한 용접을 거의 알아채지 못합니다.
그들은 불량한 용접을 즉시 알아차립니다.
공기 누출로 인한 모든 보증 청구는 코팅된 직물 자체가 아니라 전체 제조 시스템의 실패를 나타냅니다.
직물 선택이 용접 품질에 직접적인 영향을 미칩니다.
용접에 대한 논의는 종종 용접 장비에만 집중됩니다.
실제로 용접 품질은 작업자가 기계를 가동하기 훨씬 전부터 시작됩니다.
그것은 재료 선택에서부터 시작됩니다.
서로 다른 코팅 직물은 동일한 용접 조건에서도 서로 다르게 반응합니다.
코팅의 배합이나 보강 섬유만 변경해도 온도, 압력 및 생산 속도를 조정해야 할 수 있습니다.
이러한 관계를 무시하면 불안정한 제조 결과를 초래하는 경우가 많습니다.
TPU는 연속적인 재료 결합을 형성합니다.
고성능 의료용 산소 백은 점점 TPU 코팅 직물을 사용하고 있는데, 이는 열 또는 고주파 용접 과정에서 열가소성 폴리우레탄이 통제된 방식으로 연화되기 때문입니다.
접착제나 바느질 구조에 의존하는 대신, 인접한 TPU 층들이 융합되어 연속적인 고분자 구조를 형성합니다.
용접 파라미터가 적절히 최적화되면, 이음새는 별도의 연결부가 아니라 주변 재료와 매우 비슷하게 행동합니다.
이 연속적인 결합 메커니즘은 뛰어난 공기밀성과 신뢰할 수 있는 이음새의 완벽성을 제공합니다.
반복적인 팽창, 접힘 및 운송이 필요한 응용 분야에서는 일관된 TPU 대 TPU 용접이 제조업체에게 더 큰 공정 안정성을 제공합니다.
PVC는 많은 제품에 여전히 효과적인 해결책입니다.
TPU의 인기가 높아진다고 해서 PVC가 구식이 된 것은 아닙니다.
PVC 코팅 직물은 수많은 의료 및 산업 응용 분야에서 여전히 신뢰할 수 있는 용접 성능을 제공합니다.
비용 민감한 시장, 기존 제조 시스템 또는 중간 정도의 서비스 요구사항을 중심으로 설계된 제품의 경우, PVC는 종종 효율적이고 상업적으로 실용적인 소재로 남아 있습니다.
경험이 풍부한 제품 관리자는 TPU가 더 우수한지부터 묻지 않습니다.
그들은 어떤 소재가 의도된 제품 포지셔닝, 제조 능력 및 고객 기대를 가장 잘 뒷받침하는지부터 묻습니다.
적절한 소재 선택은 항상 최고의 사양을 추구하기보다는 균형을 맞추는 것이었습니다.
보강 직물은 모든 용접을 조용히 지지합니다
코팅 소재에 대한 논의가 집중될 때 보강 섬유는 종종 간과됩니다.
이는 안타까운 일입니다. 기본 직물이 용접의 일관성에 중요한 역할을 하기 때문입니다.
제품이 나일론이든 폴리에스터이든, 섬유는 가열 시 치수 안정성, 변형 저항 및 용접 부위 주변의 응력 분포에 영향을 미칩니다.
이러한 특성은 산소 백이 커지거나 내부 하중이 높아질수록 더욱 중요해집니다.
우수한 유연성과 반복적인 접힘을 요구하는 제품에서는 강도, 인성 및 피로 저항의 균형 잡힌 조합 덕분에 나일론 보강이 자주 선택됩니다.
그러나 210D, 420D 또는 그 이상의 디너 구조 중에서 선택하는 것은 결코 단순히 강도에만 의존해서는 안 됩니다.
올바른 보강 직물은 원하는 무게, 유연성, 제조 효율성 및 장기 성능 목표까지 뒷받침해야 합니다.
제품 개발에서 가장 강한 섬유가 반드시 최선의 선택은 아닙니다.
가장 적합한 섬유는 전체 산소 백—모든 용접 이음새까지—의 의도된 사용 수명 동안 일관된 신뢰성을 달성하도록 해줍니다.
산소 백 제조를 위한 올바른 용접 공정 선택하기
코팅 직물과 보강 직물이 선택되면 이제 제조 공정으로 관심이 옮겨갑니다. 이 단계에서 용접은 더 이상 단순한 접합 작업이 아니라 제품의 일관성에 가장 중요한 요소 중 하나가 됩니다.
서로 다른 산소 백은 겉보기에 비슷해 보일 수 있지만, 그 뒤에 숨어 있는 용접 공정은 소재, 제품 크기, 생산량 및 성능 요구사항에 따라 크게 다를 수 있습니다.
제품 관리자들에게 용접 공정 선택은 최신 기술을 선택하는 것이 아닙니다. 안정적인 품질, 재현 가능한 생산 및 장기적인 신뢰성을 제공하는 방법을 선택하는 것입니다.
고주파(HF) 용접
HF 용접은 밀폐 의료 제품 제조에 가장 널리 사용되는 공정 중 하나입니다.
전자기 에너지는 열가소성 코팅을 내부에서 가열하여 인접한 소재 층들이 통제된 압력 아래 융합되도록 합니다.
열이 외부 표면에서 전달되는 것이 아니라 소재 내부에서 발생하므로, 이 공정은 대규모 생산에도 뛰어난 일관성을 제공합니다.
전형적인 장점은 다음과 같습니다:
- 균일한 이음새 품질
- 높은 생산 효율성
- 우수한 기밀성능
- 복잡한 용접 패턴에 적합
- 강력한 공정 재현성
지속적인 생산을 목적으로 하는 많은 산소 백은 생산성과 안정적인 밀봉 성능을 결합한 HF 용접에 의존합니다.
열 용접
열 용접은 가열된 공구를 통해 직접 열 에너지를 전달합니다.
HF 용접과 비교하면 장비 투자가 낮을 수 있어, 이 공정은 소규모 생산이나 비교적 단순한 구조의 제품에 적합합니다.
문제는 공정 제어에 있습니다.
온도, 압력 및 냉각 시간은 과열이나 불충분한 융합을 방지하기 위해 신중하게 균형을 유지해야 합니다.
적절히 제어된다면 열 용접은 많은 산소 백 응용 분야에 적합한 내구성 있는 밀폐 이음새를 만들 수 있습니다.
RF 용접
RF 용접은 HF 용접과 많은 유사점을 공유하며, 깨끗하고 연속적인 밀봉이 필요한 유연한 의료 제품 제조 시 일반적으로 사용됩니다.
밸브, 곡선형 챔버 또는 여러 내부 칸막이를 포함한 제품은 RF 장비가 제공하는 정밀한 에너지 분배의 혜택을 받습니다.
의료 고객에게 공급하는 제조업체라면 RF 용접은 공정 파라미터를 정확히 모니터링하고 재현 가능하게 하기 때문에 일관된 생산 검증을 지원합니다.
올바른 공정 선택하기
단일 용접 방법이 모든 산소 백에 적합한 것은 아닙니다.
결정은 몇 가지 실용적 고려사항에 달려 있습니다.
| 용접 방법 | 전형적인 장점 | 적합한 응용 분야 |
|---|---|---|
| HF 용접 | 빠른 생산, 일관된 밀폐 이음새 | 대량 생산 산소 백 |
| RF 용접 | 정밀한 에너지 제어, 복잡한 구조 | 의료용 팽창식 시스템 |
| 열 용접 | 유연한 장비 투자, 간편한 작동 | 소규모 및 중간 규모 생산 물량 |
목표는 가장 진보된 장비를 도입하는 것이 아닙니다.
매일 동일한 용접 품질을 생산할 수 있는 제조 공정을 구축하는 것입니다.
왜 같은 원단으로 만든 두 개의 산소백이 전혀 다른 성능을 보일 수 있을까요
한 가지 상황은 구매 엔지니어들을 자주 놀라게 합니다.
두 제조사가 동일한 코팅 원단을 구매합니다.
동일한 코팅 두께.
동일한 보강 직물.
동일한 밸브.
완성된 제품들은 거의 비슷해 보이기까지 합니다.
그러나 몇 달간 실사용 후, 한 산소백은 계속 안정적으로 작동하는 반면 다른 하나는 압력 손실이 나타나기 시작합니다.
설명은 일반적으로 원자재 자체와는 별로 관련이 없습니다.
대신, 제조 일관성에 있습니다.
공정 관리가 제품 일관성을 만듭니다.
생산 과정에서 모든 용접 주기는 신중히 통제된 작업 창 내에 있어야 합니다.
온도가 지나치게 변하거나 용접 압력이 작업자 간에 변화하면 이음새 품질이 일정하지 않아집니다.
어떤 제품들은 우수한 기밀성을 갖추고 생산라인을 떠납니다.
다른 제품들은 반복적인 팽창과 감압 사이클 이후에만 드러나는 숨겨진 약점을 가지고 있습니다.
고객의 입장에서는 이러한 제품들이 똑같아 보입니다.
제조사의 입장에서는 근본적으로 다릅니다.
안정적인 제조 공정이 안정적인 제품을 만듭니다.
공구 품질도 중요합니다.
산소백의 신뢰성 논의에서 용접 다이는 종종 간과됩니다.
그러나 마모된 공구는 용접 부위 전반에 걸쳐 불균일한 압력 분포를 초래할 수 있습니다.
모서리 부분은 압축이 부족할 수 있습니다.
특정 구간은 과열될 수 있고, 다른 구간은 완전한 융합에 실패할 수 있습니다.
따라서 용접 공구의 정기 점검과 유지보수는 고품질 코팅 원단 선택만큼이나 중요합니다.
제품 관리자가 대량 생산 전에 용접 신뢰성을 검증하는 방법
새로운 산소백의 생산 승인에는 치수와 외관 확인 이상의 과정이 포함됩니다.
프로젝트가 대규모 제조로 넘어가기 전, 경험이 풍부한 제품 관리자는 엔지니어링 및 품질팀과 함께 용접 구조가 실제 운영 조건에서 안정적으로 작동하는지 확인합니다.
제조사는 단일 압력 시험에 의존하기보다는 여러 검증 절차를 결합해 제품이 예상 수명 동안 어떻게 행동하는지 파악합니다.
일반적인 검증 활동은 다음과 같습니다:
- 초기 기밀 누출 시험
- 지속적인 압력 유지 시험
- 반복적인 팽창 및 감압 사이클 시험
- 용접 이음새의 박리 강도 평가
- 파열 압력 시험
- 접힘 내구성 평가
- 고온 노화 시험
- 저온 유연성 평가
- 용접 이음새의 육안 검사
- 밸브와 원단의 밀폐성 검증
각 시험은 제품 신뢰성의 서로 다른 측면을 검사합니다.
단 한 가지 시험에 합격하는 것은 제한된 신뢰성을 제공합니다.
모든 요소가 일관되게 작동할 때 장기 내구성이 확보됩니다.산소백 생산 승인 전 실무 제조 체크리스트
대량 생산을 승인하기 전, 경험 많은 개발팀은 일반적으로 몇 가지 실무 질문을 검토합니다.
이 질문들은 원단 사양을 넘어서며, 제조 능력이 제품 기대치를 충족하도록 보장합니다.
코팅 두께가 모든 생산 롤에서 일정한가요?
코팅 두께의 차이는 용접 일관성과 기밀성에 직접적인 영향을 미칩니다.
입고 재료 검사는 모든 생산 배치가 제조 시작 전에 규격을 충족하는지 확인해야 합니다.
용접 창이 완벽하게 검증되었나요?
생산은 절대로 단일 기계 설정에 의존해서는 안 됩니다.
Instead, manufacturers should identify the acceptable operating range for temperature, pressure and welding time, ensuring that normal process variation does not reduce seam quality.
Have Critical Areas Been Reinforced?
Valve connections, corners, carrying handles and highly folded regions often experience greater mechanical loading than flat panel sections.
Additional reinforcement in these locations can significantly extend product life.
Has Long-Term Pressure Retention Been Confirmed?
A product that passes an immediate leak test may still lose pressure gradually after extended storage.
Long-duration pressure retention testing helps identify slow leakage before products reach customers.
Is Every Production Batch Verified?
Quality control should continue after prototypes have been approved.
Routine inspection, statistical sampling and process monitoring ensure that production consistency matches development expectations.
When customers evaluate an oxygen bag, they rarely think about welding technology.
They notice whether the product maintains pressure, performs reliably during emergency situations and continues functioning after repeated use.
Behind that dependable performance lies a manufacturing process that receives far less attention than it deserves.
The coated fabric provides the foundation, but welding transforms individual material panels into a fully functional airtight system.
Every weld contributes to pressure retention, structural integrity and long-term durability.
From a product manager’s perspective, selecting a high-quality 산소 백 패브릭 is only the first step.
Equally important are the compatibility between the coating material and the welding process, the stability of the reinforcement fabric, the precision of manufacturing equipment and the discipline of production quality control.
These factors determine whether an oxygen bag performs reliably for years or develops leakage long before the fabric itself reaches its mechanical limits.
As medical equipment manufacturers continue pursuing lighter products, higher quality standards and longer service life, welding consistency will become even more important than simply increasing material specifications.
The strongest oxygen bag is not necessarily the one made from the thickest fabric or the most expensive coating.
It is the one in which material selection, structural design, welding technology and manufacturing control work together as a complete engineering system.
That is where dependable performance begins—and where long-term customer confidence is ultimately earned.
 English
 Spanish
 Italian
 Korean
 French
 Japanese
 Arabic
 Portuguese
 Vietnamese
 German
 Turkish
 Belarusian