


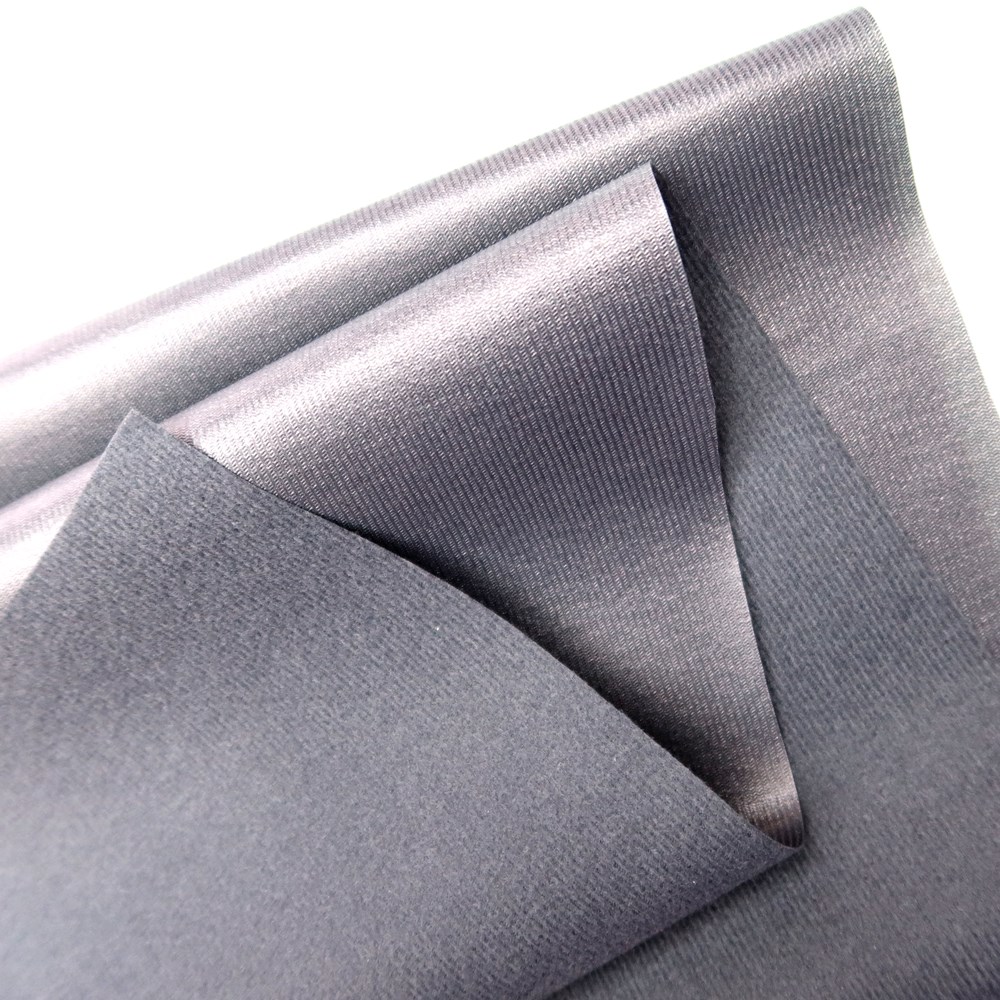
Un support médical pneumatique doit accomplir deux tâches à la fois. Ses chambres à air doivent maintenir la pression, tandis que le matériau environnant doit se plier autour du corps et rester confortable pendant l'utilisation. Lorsque le produit est gonflé et dégonflé de manière répétée, le tissu, les couches collées et les coutures sont tous soumis à des contraintes mécaniques.
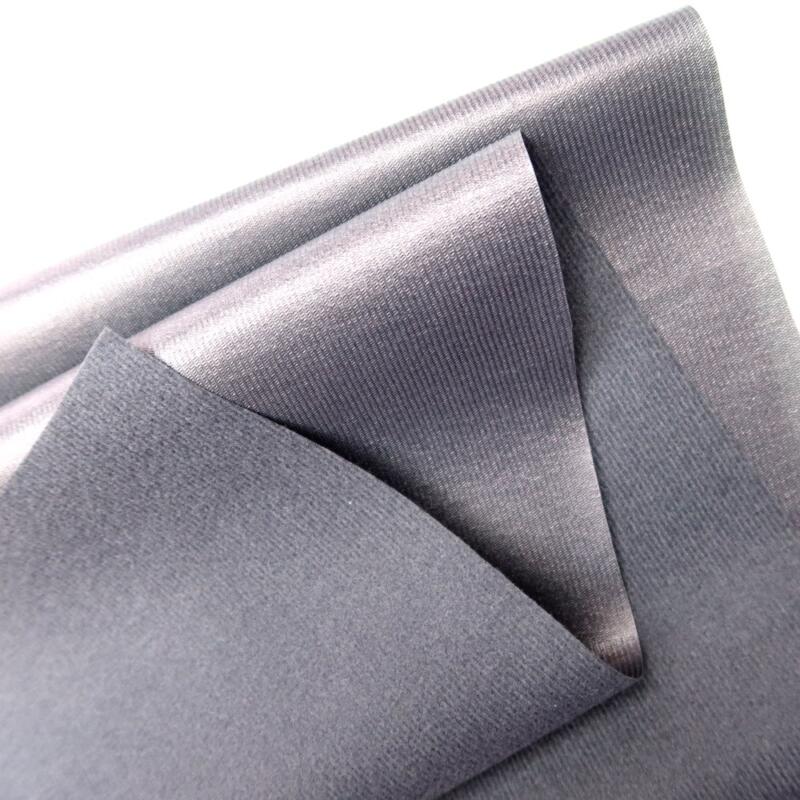
Tissu en nylon à boucle enduit de TPU gris est conçu pour ce type de construction. Il associe un textile en boucle éponge de nylon à une membrane en polyuréthane thermoplastique (TPU). Le côté en boucle offre une surface textile douce, tandis que la couche de TPU constitue la barrière qui retient l'air et résiste à la pénétration de l'eau.
Pour les fabricants qui développent des bottes de marche gonflables, des supports orthopédiques, des manchons de compression pneumatiques et des équipements de rééducation, la question importante est de savoir comment ce composite se comportera dans le produit fini. Le poids du tissu, l'épaisseur de la membrane, la conception des chambres et les méthodes d'assemblage influencent tous le résultat.
Le rôle de chaque couche dans un produit médical gonflable
La base en boucle de nylon et la membrane en TPU ont des fonctions différentes. Traiter le composite comme un matériau unique et indifférencié peut rendre plus difficile l'identification des propriétés importantes lors du développement du produit.
Base en boucle de nylon
La surface en boucle éponge de nylon confère au matériau une face textile texturée. Cela peut être utile dans les produits où le tissu fait partie d'une doublure ou d'une surface de contact. Par rapport à une surface polymère lisse, la structure en boucle offre une sensation tactile différente et peut contribuer aux caractéristiques d'amortissement du produit assemblé.
La base influence également la façon dont le composite se plie, se replie et se manipule lors de la coupe et de l'assemblage. Son comportement dépend de la construction textile et de la densité des boucles ; les fabricants devraient donc évaluer le matériau fourni plutôt que de supposer que tous les tissus à boucles se comporteront de la même manière.
Membrane en TPU
La membrane en TPU assure la barrière continue nécessaire à une chambre gonflable. Son rôle est particulièrement important dans les produits qui doivent maintenir une pression sur une période donnée ou à travers des cycles d'utilisation répétés.
La membrane affecte également la flexibilité et la fabrication. Une modification de la formulation ou de l'épaisseur du TPU peut influencer la manière dont le tissu se comporte et comment ses surfaces revêtues réagissent lors du soudage.
Collage du composite
La liaison entre le textile en nylon et la membrane en TPU doit rester intacte durant la fabrication et l'utilisation. Si les couches se séparent, le tissu pourrait ne plus se comporter comme prévu, même si la membrane elle-même reste imperméable.
La résistance à l'arrachement et d'autres essais de collage pertinents peuvent aider à évaluer cette interface. Pour les produits soumis à des pliages répétés, un test après conditionnement approprié peut fournir des informations plus utiles que l'évaluation d'un échantillon non utilisé seul.
Pourquoi l'étanchéité doit être évaluée à plus d'un niveau
Un matériau peut avoir une membrane étanche, mais le produit fini peut tout de même fuir. En pratique, l'air peut s'échapper par les soudures, les raccords de valves, les zones endommagées ou d'autres interfaces dans l'assemblage de la chambre.
Pour cette raison, les fabricants devraient distinguer entre la performance de la barrière au niveau du tissu and le maintien de la pression dans le produit fini.
Les tests sur le tissu peuvent établir si la membrane répond aux exigences convenues. Les tests d'assemblage examinent ensuite les endroits où les pièces et composants séparés se rejoignent.
Par exemple, pour une botte médicale gonflable, la chambre peut inclure des sections courbes et des joints étroits autour de la cheville ou du pied. Ces caractéristiques peuvent créer des conditions de fabrication différentes par rapport à un échantillon plat. Un manchon pneumatique peut avoir plusieurs chambres, chacune avec ses propres coutures et points de connexion.
Un plan de développement devrait donc inclure :
- Tester l'étanchéité du matériau selon une méthode convenue.
- Produire des soudures représentatives et vérifier qu'il n'y a pas de fuite.
- Évaluer les zones de fixation des valves et des composants.
- Tester la chambre assemblée dans les conditions opérationnelles spécifiées.
- Répéter les contrôles pertinents après une utilisation simulée ou un cycle d'utilisation.
La pression de test, la durée et les limites d'acceptation doivent provenir des exigences du produit. Elles ne doivent pas être déduites du nom ou de l'épaisseur nominale du tissu.
Choisir l'épaisseur du TPU pour la conception prévue
Le produit est disponible avec une épaisseur de TPU personnalisable, avec une gamme typique de 0,08 mm à 0,25 mm. Une membrane plus fine peut aider à garder un produit flexible et réduire son poids. Cependant, elle doit toujours supporter les exigences mécaniques et barrières de la conception. Une membrane plus épaisse peut convenir lorsque la construction requiert une couche plus robuste, mais elle peut aussi modifier le comportement de pliage, la manipulation et les conditions de soudage.
La décision doit tenir compte de plusieurs facteurs :.
Facteur de conception
| Pourquoi c'est important | Pression dans la chambre |
|---|---|
| Détermine les conditions que le matériau assemblé doit supporter | Géométrie du produit |
| Les courbes, les plis et les sections étroites peuvent affecter la contrainte locale | Fréquence de gonflage |
| Des cycles répétés peuvent exercer une pression sur la membrane et les coutures | Flexibilité requise |
| Le matériau doit s'adapter au mouvement et à l'ajustement du produit | Méthode de soudage |
| L'épaisseur et la formulation de la membrane peuvent affecter le processus de jonction | Poids du produit fini |
| Le poids du tissu contribue à la masse globale de l'appareil | Conditions attendues d'utilisation |
| La température, l'humidité, l'abrasion et la manipulation peuvent influencer les besoins en durabilité | Plutôt que de choisir une épaisseur selon une règle générale, les fabricants devraient comparer des échantillons dans une construction représentative. Le matériau choisi doit répondre aux performances requises sans créer de difficultés évitables durant la fabrication ou l'utilisation. |
Rather than selecting a thickness from a general rule, manufacturers should compare samples in a representative construction. The chosen material needs to meet the required performance without creating avoidable difficulties during fabrication or use.
Considérations matérielles pour différentes applications médicales
Le tissu en nylon à boucles enduit de TPU gris peut être envisagé pour plusieurs types de produits médicaux gonflables. Chaque application implique une combinaison différente de pression, de mouvement, de contact et d'exigences d'assemblage.
Bottes de marche gonflables et orthèses
Les bottes et orthèses gonflables utilisent des chambres à air pour offrir un soutien réglable autour d'une zone corporelle. Leurs composants textiles peuvent être soumis à des flexions, à des variations de pression et au contact avec les parties voisines du dispositif.
La face arrière en boucles peut contribuer à l'interface textile, tandis que la membrane en TPU assure la barrière pour les sections gonflables. Durant le développement, les fabricants doivent prêter attention aux zones où la chambre épouse les articulations, où le matériau rencontre les éléments de fixation et où les mouvements répétés peuvent concentrer les contraintes.
L'évaluation du prototype doit inclure l'intégrité des chambres, la performance des coutures et le comportement du composite dans la forme prévue.
Manchons de compression pneumatique intermittente
Les manchons de compression pneumatique intermittente (CPI) fonctionnent par inflation et déflation contrôlées. La disposition des chambres et les cycles de fonctionnement influencent les exigences mécaniques imposées au tissu.
Pour ces produits, le matériau doit être testé dans le cadre d'un assemblage représentatif du manchon. Les vérifications pertinentes peuvent inclure les fuites d'air, la résistance des coutures, la stabilité dimensionnelle et la performance après cycles répétés.
Le tissu ne détermine pas la séquence de pression ni l'effet thérapeutique du dispositif. Ces fonctions dépendent de la conception globale du produit et du système de contrôle.
Bandages pour le traitement du lymphœdème
Les bandages pneumatiques peuvent devoir s'adapter à différents contours corporels tout en préservant la disposition prévue des chambres. La flexibilité du matériau et le placement des coutures peuvent affecter l'ajustement du bandage ainsi que le comportement des chambres lorsqu'elles sont gonflées.
Les concepteurs doivent évaluer le composite avec la doublure, les fermetures et la géométrie des chambres prévus. Les essais doivent refléter les conditions d'utilisation spécifiées pour le produit plutôt que de se baser sur une hypothèse générique de pression ou de durabilité.
Coussins gonflables de positionnement
Les coussins de positionnement et les oreillers orthopédiques peuvent subir une charge prolongée, des changements de forme et des ajustements répétés. Selon la conception, la rétention durable de la pression et le comportement dimensionnel peuvent être particulièrement importants.
Le tissu doit être évalué avec la construction réelle du coussin. Les coutures des chambres, les valves et les zones supportant la charge peuvent nécessiter une attention particulière lors des essais sur prototypes.
Soudage et assemblage : là où les propriétés du tissu rencontrent la production
La capacité à joindre des zones enduites de TPU est une considération importante pour les produits gonflables. Le matériau est spécifié pour des procédés de soudage tels que le soudage à haute fréquence (HF) et le soudage à l'air chaud. La méthode appropriée dépend de l'équipement, de la construction du tissu et de la conception du produit.
Un procédé qui fonctionne avec un textile enduit de TPU peut ne pas être directement transférable à un autre. L'épaisseur de la membrane, la formulation, l'état de surface et la géométrie des joints peuvent tous affecter le résultat.
Soudage HF et soudage à l'air chaud
Le soudage HF utilise un champ à haute fréquence pour générer de la chaleur dans les matériaux compatibles, tandis que le soudage à l'air chaud applique de l'air chauffé sur la zone de jonction. Les deux méthodes peuvent être envisagées pour les constructions en TPU adaptées, mais la fenêtre de processus doit être définie pour le matériau spécifique.
Les fabricants doivent éviter de se fier à des paramètres provenant d'un autre tissu sans effectuer d'essais. Un changement d'épaisseur ou de formulation de la membrane peut nécessiter des ajustements des paramètres de soudage.
Tester la conception réelle du joint
Une couture d'essai droite est utile, mais elle peut ne pas représenter le produit dans son intégralité. Les composants médicaux gonflables peuvent inclure des coutures courbes, des sections chevauchantes, des angles et des attaches de valves.
L'essai doit reproduire ces caractéristiques dans la mesure du possible. L'équipe peut alors inspecter la soudure, tester sa résistance et vérifier les fuites dans les conditions convenues.
Gérer soigneusement les zones cousues
La couture peut être nécessaire pour les sangles, les housses ou d'autres composants textiles. Cependant, les perforations d'aiguille à travers une chambre étanche peuvent créer des voies de fuite.
Le dessin du produit et les instructions d'assemblage doivent distinguer clairement les zones pouvant être cousues et celles où la barrière doit rester continue. Lorsque la couture est nécessaire près d'une chambre à air, la conception doit préciser comment la barrière sera maintenue.
Ce qu'il faut vérifier lors de l'inspection des matériaux entrants
Un processus d'inspection cohérent aide les fabricants à confirmer que le tissu fourni correspond à la spécification approuvée. Les contrôles doivent porter sur les propriétés susceptibles d'influencer la production ou le dispositif fini.
| Élément d'inspection | Objectif |
|---|---|
| État visuel | Identifier les défauts visibles, la contamination ou les dommages |
| Largeur et épaisseur | Confirmer les dimensions par rapport à la spécification convenue |
| Structure composite | Vérifier que les couches textiles et TPU correspondent à la construction approuvée |
| Qualité de collage | Évaluer l'intégrité de l'interface textile-membrane |
| Étanchéité à l'air | Vérifier la performance de la barrière selon la méthode spécifiée |
| Propriétés de traction et de déchirure | Évaluer la résistance aux charges mécaniques pertinentes |
| Performance des coutures soudées | Confirmer que le matériau peut former des joints acceptables |
| Documentation de lot | Relier les résultats d'inspection au matériau fourni |
Le processus d'assurance qualité du produit comprend l'inspection des matières premières, le suivi en cours de fabrication de l'homogénéité du revêtement et de la résistance de collage, ainsi que les essais finaux d'étanchéité, de résistance au pelage et de durabilité. Pour un projet spécifique, les acheteurs doivent confirmer quels essais sont réalisés, comment les résultats sont enregistrés et quelles sont les critères d'acceptation applicables.
Un échantillon de référence conservé peut également aider lors de la comparaison avec les livraisons ultérieures. Si la construction du matériau ou le processus de production change, le fabricant et le fournisseur doivent déterminer si ce changement nécessite une évaluation supplémentaire.
La personnalisation doit répondre à une exigence définie du produit
Le tissu peut être personnalisé en couleur, en épaisseur de TPU, en largeur et en structure composite. Un revêtement TPU simple ou double face ainsi qu'une densité différente de boucles en éponge peuvent également être envisagés, selon les besoins du produit.
Ces options sont particulièrement utiles lorsqu'elles répondent à un besoin spécifique en matière de conception.
Par exemple, un produit peut nécessiter une surface de boucle particulière pour son agencement de doublure. Une autre conception pourrait avoir besoin d'une épaisseur de membrane différente afin de répondre à ses exigences de flexibilité et de barrière. Une largeur personnalisée peut aider à adapter la disposition de coupe et l'utilisation des matériaux.
Avant de demander une variation, les fabricants doivent identifier quelle propriété doit être modifiée et comment cette modification sera évaluée. Cela permet de maintenir la spécification du matériau liée à la fonction du produit et d'éviter des révisions inutiles en fin de développement.
L'application médicale ne remplace pas la validation au niveau du dispositif
Un tissu destiné aux applications médicales n'est qu'un composant du dispositif final. Son adéquation dépend de l'utilisation prévue, des conditions de contact, du processus de fabrication et des exigences applicables.
La mention “ médical ” ne suffit pas à elle seule à établir la biocompatibilité, la stérilité, l'aptitude au contact prolongé avec la peau ou la conformité à une réglementation spécifique. Lorsque le contact avec le patient est impliqué, le fabricant du dispositif doit déterminer quelles évaluations biologiques et quels autres tests sont requis pour l'utilisation spécifique.
Le même principe s'applique à la performance du produit. Le tissu peut offrir une barrière étanche, mais cela ne suffit pas à lui seul à prouver que manchon de compression, support orthopédique ou dispositif de rééducation est sûr ou efficace. Ces conclusions requièrent une évaluation complète du dispositif, incluant sa conception, ses contrôles, son assemblage et son utilisation prévue.
Une voie pratique de l'échantillon à la production
Un essai sur le matériau est plus utile lorsqu'il suit exactement les mêmes étapes que celles rencontrées par le produit durant la fabrication.
Commencez par définir la pression de la chambre, la géométrie, les cycles attendus, les conditions de contact et la durée de vie requise. Confirmez la construction proposée du tissu, notamment le support en boucle de nylon et l'épaisseur de la membrane TPU.
Ensuite, inspectez l'échantillon et réalisez des soudures représentatives. Enregistrez les paramètres du processus et évaluez l'intégrité, la résistance et l'étanchéité des coutures. Assemblez un prototype en utilisant les valves, fermetures, doublures et autres composants prévus, puis testez-le dans des conditions reflétant les exigences du produit.
Une fois la construction approuvée, documentez la spécification du matériau, les paramètres critiques du processus et les contrôles qualité. Déterminez comment les modifications apportées au tissu ou au processus de fabrication seront examinées avant leur mise en production.
Cette approche offre aux équipes d'ingénierie, de qualité et d'achat un registre commun de ce qui a été testé et de ce que le matériau approuvé est censé fournir.
Le tissu en boucle de nylon revêtu de TPU gris associe un textile en boucle nid-d’abeille en nylon à une membrane en TPU pour les conceptions de produits médicaux gonflables nécessitant une surface textile et une barrière de rétention d'air. Il peut être envisagé pour les bottes de marche, les supports orthopédiques, les manchons de compression pneumatiques, les coussins de positionnement et autres équipements de rééducation.
Sa performance dans un dispositif final dépend de bien plus que le tissu seul. L'épaisseur de la membrane, la construction textile, le collage, la géométrie des coutures et les conditions de fabrication influencent tous le résultat.
Pour les fabricants, un prototype représentatif et un processus de qualification documenté constituent la base la plus claire pour l'approbation du matériau. Tester la conception réelle de la chambre, vérifier les soudures et confirmer les exigences pertinentes pour les dispositifs médicaux permet d'établir si le tissu est adapté à l'application prévue.
 English
 Spanish
 Italian
 Korean
 French
 Japanese
 Arabic
 Portuguese
 Vietnamese
 German
 Turkish
 Belarusian