


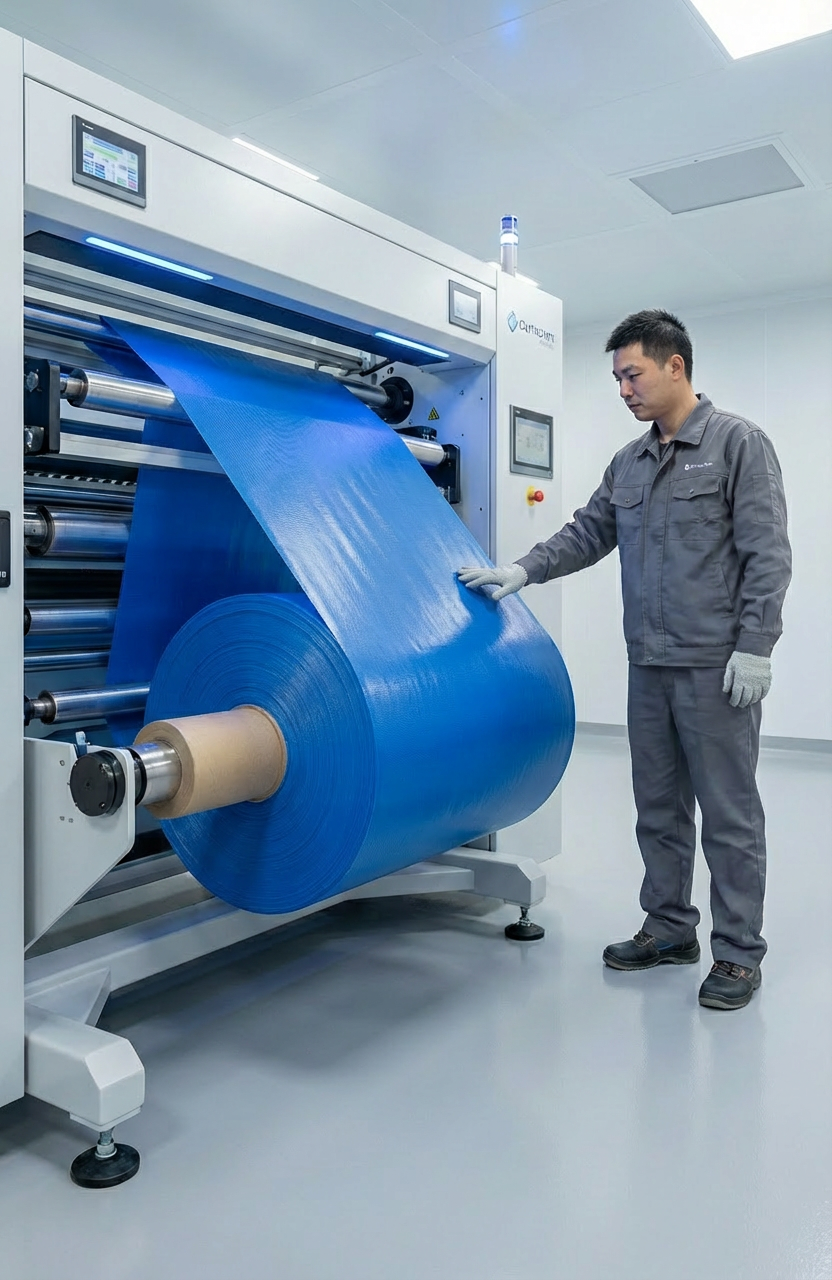
Durante la validación del producto, las bolsas de oxígeno rara vez fallan porque el propio tejido no es lo suficientemente resistente.
Con mayor frecuencia, los fallos comienzan en algún lugar mucho menos visible.
Se produce una pequeña fuga de aire a lo largo de un borde soldado. La presión interna disminuye gradualmente tras su uso repetido. Las esquinas que sufren plegados continuos empiezan a separarse. En algunos casos, el tejido permanece completamente intacto mientras que el bolsa de oxígeno ya no puede desempeñar su función prevista porque el sellado hermético se ha comprometido.
Esta es una realidad que muchos desarrolladores de nuevos productos pasan por alto.
Cuando se habla de bolsas de oxígeno, la atención suele dirigirse al tejido recubierto: su grosor, resistencia a la tracción, tipo de recubrimiento o resistencia a la abrasión. Estas características son ciertamente importantes, pero solo cuentan parte de la historia. Una bolsa de oxígeno no es simplemente un trozo de tejido recubierto. Es un sistema hermético ensamblado mediante soldadura de precisión, donde cada costura forma parte del propio recipiente a presión.
Desde la perspectiva de un gerente de producto, esto cambia la manera en que se evalúa la confiabilidad del producto.
La pregunta ya no es, “¿Qué tan fuerte es el tejido?”
En cambio, se convierte en:
“¿Puede la estructura soldada mantenerse hermética durante toda la vida útil del producto?”
Esa distinción influye en todas las etapas del desarrollo, desde la selección de materiales y el diseño estructural hasta los parámetros de soldadura, la validación de prototipos y el control de calidad en producción.
Los fabricantes de bolsas de oxígeno de emergencia, dispositivos médicos inflables, transportadores portátiles de oxígeno y equipos de rescate comprenden que la confianza del cliente depende de un rendimiento constante, más que de datos aislados de laboratorio. Un tejido con excelentes propiedades mecánicas no puede compensar una calidad inestable en la soldadura, del mismo modo que un excelente proceso de soldadura no puede superar plenamente una mala consistencia del material.
Los productos de mayor rendimiento resultan de tratar el tejido y la soldadura como un único sistema ingenieril en lugar de dos pasos de fabricación independientes.
Las bolsas de oxígeno son sistemas ingenieriles, no simples productos textiles
Muchas personas imaginan una bolsa de oxígeno como un contenedor flexible diseñado para almacenar oxígeno comprimido.
Desde un punto de vista ingenieril, el producto es considerablemente más complejo.
Cada bolsa de oxígeno combina múltiples elementos en un solo sistema funcional:
- Tejido recubierto hermético
- Tejido de refuerzo
- Costuras soldadas de precisión
- Válvulas de inflado y desinflado
- Geometría soportante de presión
- Capacidad de plegado repetido
Cada componente contribuye a la fiabilidad general.
Eliminar la debilidad solo en un área no garantiza una vida útil más larga si otro componente se convierte en el factor limitante.
El rendimiento hermético depende de toda la estructura
Generalmente, los clientes evalúan una bolsa de oxígeno en términos muy sencillos.
¿Mantiene la presión?
¿Puede desplegarse inmediatamente?
¿Sigue funcionando después de transporte y almacenamiento repetidos?
Rara vez preguntan qué polímero se seleccionó o qué proceso de soldadura se utilizó.
En cambio, juzgan el producto terminado por su fiabilidad.
Para los fabricantes, sin embargo, lograr esa fiabilidad requiere equilibrar simultáneamente varias variables ingenieriles.
El tejido recubierto debe resistir el esfuerzo mecánico.
El tejido de refuerzo debe estabilizar la estructura global.
El recubrimiento debe proporcionar una hermeticidad constante.
Las costuras soldadas deben soportar cargas repetidas sin separarse gradualmente.
Cada elemento depende de los demás.
Mejorar solo una característica rara vez transforma el producto terminado.
La presión se distribuye por toda la bolsa
Una idea errónea aparece con frecuencia durante las discusiones sobre el producto.
Muchos asumen que la presión interna actúa principalmente sobre la superficie del tejido.
En realidad, la presión se distribuye por toda la bolsa de oxígeno completa.
Cada junta soldada se convierte en parte de la estructura que retiene la presión.
Las esquinas, las transiciones curvas y las conexiones de válvulas suelen experimentar concentraciones de tensión significativamente mayores que las observadas en las secciones planas del panel.
Esto explica por qué los productos suelen fallar primero en las áreas soldadas en lugar de en el tejido en sí.
El material aún puede tener una excelente resistencia a la tracción mientras la sección soldada más débil pierde gradualmente su capacidad de sellado tras miles de ciclos de presión.
Desde el punto de vista de un gerente de producto, evaluar solo las especificaciones del tejido proporciona una imagen incompleta de la durabilidad a largo plazo.
Las costuras soldadas suelen alcanzar sus límites antes que el tejido
Las pruebas de laboratorio suelen demostrar propiedades mecánicas impresionantes en tejidos recubiertos.
Alta resistencia a la tracción.
Excelente resistencia al desgarro.
Alargamiento estable.
Resistencia excepcional a la abrasión.
Estas características son valiosas, pero no necesariamente predicen cómo funcionará una bolsa de oxígeno ensamblada tras años de uso práctico.
El producto terminado se comporta de manera diferente al material en bruto.
Una vez que los paneles están soldados entre sí, cada costura se convierte en una zona de transición donde el calor, la presión y el flujo de material han alterado permanentemente la estructura original.
Por eso, los fabricantes experimentados prestan tanta atención a la validación de la soldadura como a la inspección del material entrante.
Por qué los pequeños defectos se convierten en grandes problemas
Una costura soldada rara vez falla repentinamente.
La falla suele desarrollarse gradualmente.
Una imperfección extremadamente pequeña introducida durante la fabricación puede permanecer indetectable durante la inspección rutinaria.
Tras ciclos repetidos de inflado, plegado continuo y transporte, ese defecto microscópico comienza a expandirse.
Finalmente, la pérdida de presión se vuelve evidente.
El cliente experimenta una reducción en el rendimiento aunque el tejido circundante aún parezca intacto.
Prevenir este tipo de falla requiere un control de proceso estable en lugar de depender únicamente de materiales más resistentes.
Razones comunes por las que las costuras soldadas pierden rendimiento
Durante la producción, varias variables influyen directamente en la confiabilidad a largo plazo de las costuras.
Estas incluyen:
- Temperatura excesiva de soldadura
- Presión insuficiente de soldadura
- Tiempo de permanencia incorrecto
- Espesor irregular del recubrimiento
- Contaminación de la superficie antes de la soldadura
- Arrugas en el tejido que ingresan a la zona de soldadura
- Enfriamiento inconsistente después de la soldadura
Cada factor puede parecer relativamente menor por sí mismo.
Juntos, determinan si una unión soldada permanece hermética durante miles de ciclos de operación o comienza a deteriorarse después de solo un uso limitado.
Nota del gerente de producto
Los clientes rara vez notan una soldadura excelente.
Inmediatamente notan una soldadura deficiente.
Cada reclamo de garantía causado por fugas de aire representa una falla del sistema de fabricación completo, no solo del tejido recubierto.
La selección de tejido influye directamente en la calidad de la soldadura
Las discusiones sobre soldadura suelen centrarse exclusivamente en el equipo de soldadura.
En realidad, la calidad de la soldadura empieza mucho antes de que el operador encienda la máquina.
Comienza con la selección del material.
Diferentes tejidos recubiertos responden de manera diferente a condiciones idénticas de soldadura.
Cambiar solo la formulación del recubrimiento o el textil de refuerzo puede requerir ajustes en temperatura, presión y velocidad de producción.
Ignorar estas relaciones con frecuencia lleva a resultados de fabricación inestables.
El TPU crea una unión continua de materiales
Las bolsas médicas de oxígeno de alto rendimiento utilizan cada vez más tejidos recubiertos con TPU porque el poliuretano termoplástico se ablanda de manera controlada durante la soldadura por calor o alta frecuencia.
En lugar de depender de adhesivos o de una construcción cosida, las capas adyacentes de TPU se fusionan para formar una estructura polimérica continua.
Cuando los parámetros de soldadura están debidamente optimizados, la unión se comporta casi como el material circundante en lugar de actuar como una conexión separada.
Este mecanismo de unión continua contribuye a un excelente rendimiento hermético y a una integridad confiable de las costuras.
Para aplicaciones que requieren inflado, plegado y transporte repetidos, una soldadura consistente TPU a TPU proporciona a los fabricantes mayor estabilidad en el proceso.
El PVC sigue siendo una solución eficaz para muchos productos
La creciente popularidad del TPU no significa que el PVC se haya vuelto obsoleto.
Los tejidos recubiertos con PVC siguen ofreciendo un rendimiento de soldadura confiable en numerosas aplicaciones médicas e industriales.
Para productos diseñados para mercados sensibles al costo, sistemas de fabricación establecidos o requisitos moderados de servicio, el PVC sigue siendo a menudo un material eficiente y comercialmente práctico.
Los gerentes de producto experimentados no comienzan preguntándose si la TPU es superior.
Comienzan preguntándose qué material respalda mejor el posicionamiento del producto previsto, la capacidad de fabricación y las expectativas del cliente.
Seleccionar el material adecuado siempre ha tratado de lograr un equilibrio en lugar de buscar la especificación más alta.
La tela de refuerzo soporta silenciosamente cada soldadura
Cuando las discusiones se centran en materiales de revestimiento, a menudo se pasa por alto el textil de refuerzo.
Eso es una lástima porque la tela base desempeña un papel importante en la consistencia de la soldadura.
Tanto si el producto utiliza nylon como poliéster, el textil influye en la estabilidad dimensional durante el calentamiento, la resistencia a la deformación y la distribución de tensiones alrededor de las áreas soldadas.
Estas características cobran mayor importancia a medida que las bolsas de oxígeno crecen o experimentan una carga interna más elevada.
Para productos que requieren excelente flexibilidad y plegado repetido, con frecuencia se selecciona refuerzo de nylon debido a su combinación equilibrada de resistencia, tenacidad y resistencia a la fatiga.
Sin embargo, elegir entre construcciones de 210D, 420D o de denier superior nunca debería depender únicamente de la resistencia.
La tela de refuerzo correcta también debe respaldar el peso, la flexibilidad, la eficiencia de fabricación y los objetivos de rendimiento a largo plazo deseados.
En el desarrollo de productos, el textil más fuerte no es automáticamente la mejor opción.
El textil más adecuado es aquel que permite que toda la bolsa de oxígeno —incluyendo cada costura soldada— logre una fiabilidad constante durante toda su vida útil prevista.
Elegir el proceso de soldadura adecuado para la fabricación de bolsas de oxígeno
Una vez seleccionados el tejido revestido y el textil de refuerzo, la atención se desplaza hacia el proceso de fabricación. En esta etapa, la soldadura ya no es una simple operación de unión; se convierte en uno de los factores más importantes que influyen en la consistencia del producto.
Diferentes bolsas de oxígeno pueden parecer similares por fuera, pero el proceso de soldadura detrás de ellas puede variar significativamente según el material, el tamaño del producto, el volumen de producción y los requisitos de rendimiento.
Para los gerentes de producto, seleccionar un proceso de soldadura no se trata de elegir la tecnología más nueva. Se trata de seleccionar el método que ofrezca calidad estable, producción reproducible y confiabilidad a largo plazo.
Soldadura de alta frecuencia (HF)
La soldadura HF es uno de los procesos más utilizados para fabricar productos médicos herméticos.
La energía electromagnética calienta internamente el revestimiento termoplástico, permitiendo que las capas adyacentes de material se fusionen bajo presión controlada.
Como el calor se genera dentro del material en lugar de transferirse desde una superficie externa, el proceso ofrece una excelente consistencia para grandes series de producción.
Las ventajas típicas incluyen:
- Calidad uniforme de las costuras
- Alta eficiencia de producción
- Excelente rendimiento hermético
- Apto para patrones de soldadura complejos
- Fuerte repetibilidad del proceso
Muchas bolsas de oxígeno destinadas a producción continua dependen de la soldadura HF porque combina productividad con un rendimiento de sellado estable.
Soldadura por calor
La soldadura por calor transfiere energía térmica directamente mediante herramientas calentadas.
En comparación con la soldadura HF, la inversión en equipo puede ser menor, lo que hace este proceso adecuado para volúmenes de producción más pequeños o productos con estructuras relativamente sencillas.
El desafío radica en el control del proceso.
La temperatura, la presión y el tiempo de enfriamiento deben mantenerse cuidadosamente equilibrados para evitar sobrecalentamiento o fusión insuficiente.
Cuando se controla adecuadamente, la soldadura por calor puede producir costuras herméticas duraderas aptas para muchas aplicaciones de bolsas de oxígeno.
Soldadura por RF
La soldadura por RF comparte muchas similitudes con la soldadura HF y se usa comúnmente al fabricar productos médicos flexibles que requieren sellos limpios y continuos.
Los productos que incorporan válvulas, cámaras curvas o múltiples compartimentos internos a menudo se benefician de la distribución precisa de energía ofrecida por equipos de RF.
Para los fabricantes que suministran a clientes médicos, la soldadura por RF también apoya la validación consistente de la producción porque los parámetros del proceso pueden monitorearse y repetirse con precisión.
Seleccionar el proceso adecuado
Ningún método de soldadura es ideal para todas las bolsas de oxígeno.
La decisión depende de varias consideraciones prácticas.
| Método de soldadura | Ventajas típicas | Aplicaciones adecuadas |
|---|---|---|
| Soldadura HF | Producción rápida, costuras herméticas consistentes | Bolsas de oxígeno de gran volumen |
| Soldadura por RF | Control preciso de la energía, estructuras complejas | Sistemas médicos inflables |
| Soldadura por calor | Inversión flexible en equipamiento, operación sencilla | Lotes de producción pequeños y medianos |
El objetivo no es adoptar el equipo más avanzado disponible.
Es establecer un proceso de fabricación capaz de producir una calidad de soldadura idéntica todos los días.
Por qué dos bolsas de oxígeno hechas con la misma tela pueden funcionar de manera completamente diferente
Una situación sorprende con frecuencia a los ingenieros de compras.
Dos fabricantes compran la misma tela recubierta.
El mismo espesor de recubrimiento.
El mismo textil de refuerzo.
Las mismas válvulas.
Los productos terminados incluso se ven casi idénticos.
Sin embargo, después de varios meses de uso práctico, una bolsa de oxígeno sigue funcionando de manera confiable mientras que la otra empieza a perder presión.
La explicación generalmente tiene poco que ver con la materia prima en sí misma.
En cambio, radica en la consistencia de fabricación.
El control del proceso crea consistencia en el producto
Durante la producción, cada ciclo de soldadura debe mantenerse dentro de una ventana operativa cuidadosamente controlada.
Si la temperatura fluctúa excesivamente o la presión de soldadura cambia entre operadores, la calidad de la costura se vuelve inconsistente.
Algunos productos salen de la línea de producción con un excelente rendimiento hermético.
Otros contienen debilidades ocultas que solo aparecen después de repetidos ciclos de inflado y desinflado.
Desde la perspectiva del cliente, estos productos parecen idénticos.
Desde la perspectiva del fabricante, son fundamentalmente diferentes.
Los procesos de fabricación estables crean productos estables.
La calidad del herramental también importa
La matriz de soldadura suele pasarse por alto durante las discusiones sobre la fiabilidad de las bolsas de oxígeno.
Sin embargo, un herramental desgastado puede producir una distribución desigual de presión en toda el área de soldadura.
Las esquinas pueden recibir una compresión insuficiente.
Ciertas secciones pueden sobrecalentarse mientras otras no logran una fusión completa.
Por lo tanto, la inspección y el mantenimiento regular del herramental de soldadura son tan importantes como seleccionar una tela recubierta de alta calidad.
Cómo los gerentes de producto validan la fiabilidad de la soldadura antes de la producción en masa
Aprobar una nueva bolsa de oxígeno para la producción implica mucho más que verificar dimensiones y apariencia.
Antes de que un proyecto pase a la fabricación a gran escala, los gerentes de producto experimentados trabajan junto con los equipos de ingeniería y calidad para confirmar que la estructura soldada funciona de manera confiable bajo condiciones operativas realistas.
En lugar de basarse en una sola prueba de presión, los fabricantes suelen combinar varios procedimientos de validación para entender cómo se comporta el producto a lo largo de su vida útil esperada.
Las actividades típicas de validación incluyen:
- Prueba inicial de fugas herméticas
- Prueba continua de retención de presión
- Prueba repetida de ciclos de inflado y desinflado
- Evaluación de la resistencia al pelado de las costuras soldadas
- Prueba de presión de ruptura
- Evaluación de la durabilidad de los pliegues
- Pruebas de envejecimiento a temperaturas elevadas
- Evaluación de flexibilidad a baja temperatura
- Inspección visual de las transiciones soldadas
- Verificación del sellado de la válvula con la tela
Cada prueba examina un aspecto diferente de la fiabilidad del producto.
Aprobar solo una prueba proporciona una confianza limitada.
La durabilidad a largo plazo se logra cuando todos los elementos funcionan de manera consistente juntos. Una lista de verificación práctica de fabricación antes de aprobar la producción de bolsas de oxígeno
Antes de autorizar la producción en masa, los equipos de desarrollo experimentados suelen revisar varias preguntas prácticas.
Estas preguntas van más allá de las especificaciones de la tela y ayudan a asegurar que la capacidad de fabricación coincida con las expectativas del producto.
¿Es el espesor de recubrimiento consistente en cada rollo de producción?
Las variaciones en el espesor de recubrimiento afectan directamente la consistencia de la soldadura y el rendimiento hermético.
La inspección del material entrante debe verificar que cada lote de producción cumpla con las especificaciones antes de comenzar la fabricación.
¿Se ha validado completamente la ventana de soldadura?
La producción nunca debería depender de una sola configuración de máquina.
En cambio, los fabricantes deberían identificar el rango operativo aceptable para temperatura, presión y tiempo de soldadura, asegurando que la variación normal del proceso no reduzca la calidad de la costura.
¿Se han reforzado las áreas críticas?
Las conexiones de válvulas, las esquinas, los asas de transporte y las regiones altamente plegadas suelen experimentar una carga mecánica mayor que las secciones planas del panel.
Un refuerzo adicional en estos lugares puede prolongar significativamente la vida útil del producto.
¿Se ha confirmado la retención de presión a largo plazo?
Un producto que pasa una prueba de fugas inmediata aún puede perder presión gradualmente después de un almacenamiento prolongado.
Las pruebas de retención de presión de larga duración ayudan a identificar fugas lentas antes de que los productos lleguen a los clientes.
¿Se verifica cada lote de producción?
El control de calidad debe continuar después de que los prototipos hayan sido aprobados.
La inspección rutinaria, el muestreo estadístico y la monitorización del proceso garantizan que la consistencia de la producción coincida con las expectativas de desarrollo.
Cuando los clientes evalúan una bolsa de oxígeno, rara vez piensan en la tecnología de soldadura.
Notan si el producto mantiene la presión, funciona de manera confiable en situaciones de emergencia y sigue funcionando tras múltiples usos.
Detrás de ese desempeño confiable se encuentra un proceso de manufactura que recibe mucha menos atención de la que merece.
La tela recubierta proporciona la base, pero la soldadura transforma paneles individuales de material en un sistema hermético totalmente funcional.
Cada soldadura contribuye a la retención de presión, la integridad estructural y la durabilidad a largo plazo.
Desde la perspectiva de un gerente de producto, seleccionar un material de alta calidad Bolsas de oxígeno Tejido es solo el primer paso.
Igual de importante es la compatibilidad entre el material de revestimiento y el proceso de soldadura, la estabilidad de la tela de refuerzo, la precisión del equipo de fabricación y la disciplina del control de calidad en la producción.
Estos factores determinan si una bolsa de oxígeno funciona de manera confiable durante años o desarrolla fugas mucho antes de que la tela misma alcance sus límites mecánicos.
A medida que los fabricantes de equipos médicos siguen buscando productos más ligeros, estándares de calidad más altos y una vida útil más prolongada, la consistencia en la soldadura se volverá aún más importante que simplemente aumentar las especificaciones del material.
La bolsa de oxígeno más resistente no es necesariamente la que está hecha con la tela más gruesa o el recubrimiento más caro.
Es aquella en la que la selección de materiales, el diseño estructural, la tecnología de soldadura y el control de fabricación trabajan juntos como un sistema de ingeniería completo.
Ahí es donde comienza el desempeño confiable—y donde finalmente se gana la confianza a largo plazo de los clientes.
 English
 Spanish
 Italian
 Korean
 French
 Japanese
 Arabic
 Portuguese
 Vietnamese
 German
 Turkish
 Belarusian