


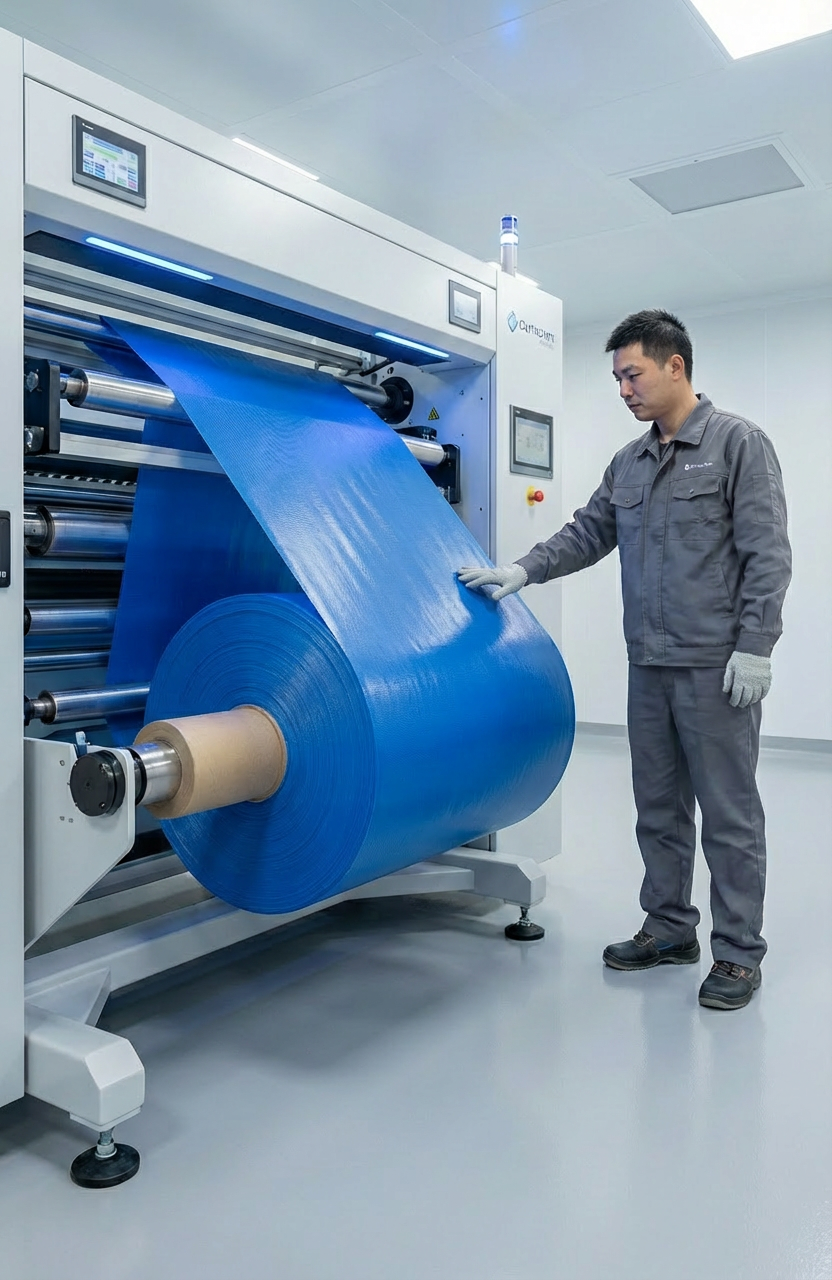
Bei der Produktvalidierung versagen Sauerstoffbeutel selten, weil das Gewebe selbst nicht stark genug ist.
Häufig beginnen Ausfälle an Stellen, die weitaus weniger auffällig sind.
An einer geschweißten Kante entsteht ein kleines Luftleck. Der Innendruck nimmt nach wiederholter Nutzung allmählich ab. Ecken, die ständig gefaltet werden, beginnen sich zu trennen. In manchen Fällen bleibt der Stoff vollständig intakt, während die Sauerstofftasche ihre vorgesehene Funktion nicht mehr erfüllen kann, weil die luftdichte Abdichtung beeinträchtigt ist.
Dies ist eine Realität, die viele neue Produktentwickler übersehen.
Bei der Diskussion über Sauerstofftaschen richtet sich die Aufmerksamkeit oft auf den beschichteten Stoff – seine Dicke, Zugfestigkeit, Beschichtungsart oder Abriebfestigkeit. Diese Eigenschaften sind sicherlich wichtig, aber sie erzählen nur einen Teil der Geschichte. Eine Sauerstofftasche ist nicht einfach nur ein Stück beschichteter Stoff. Sie ist ein luftdichtes System, das durch präzise Schweißtechnik zusammengefügt wird, wobei jede Naht Teil des Druckbehälters selbst wird.
Aus Sicht eines Produktmanagers ändert dies, wie die Zuverlässigkeit eines Produkts bewertet wird.
Die Frage lautet nicht mehr, “Wie stark ist der Stoff?”
Stattdessen lautet sie:
“Kann die geschweißte Struktur während der gesamten Lebensdauer des Produkts luftdicht bleiben?”
Diese Unterscheidung beeinflusst jeden Entwicklungsabschnitt – von der Materialauswahl und dem strukturellen Design über Schweißparameter bis hin zur Prototyp-Validierung und Qualitätskontrolle in der Produktion.
Hersteller, die Notfall-Sauerstofftaschen, medizinische aufblasbare Geräte, tragbare Sauerstoffträger und Rettungsausrüstung produzieren, verstehen, dass das Vertrauen der Kunden von konstanter Leistung abhängt und nicht von isolierten Laborwerten. Ein Stoff mit hervorragenden mechanischen Eigenschaften kann eine instabile Schweißqualität nicht ausgleichen, genauso wenig wie ein hervorragender Schweißprozess eine schlechte Materialkonsistenz vollständig ausgleichen kann.
Die leistungsstärksten Produkte entstehen, wenn Stoff und Schweißen als ein einziges technisches System behandelt werden und nicht als zwei unabhängige Fertigungsschritte.
Sauerstofftaschen sind technische Systeme und keine einfachen Stoffprodukte
Viele Menschen stellen sich eine Sauerstofftasche als flexiblen Behälter vor, der komprimierten Sauerstoff aufnehmen soll.
Aus ingenieurtechnischer Sicht ist das Produkt wesentlich komplexer.
Jede Sauerstofftasche vereint mehrere Elemente zu einem funktionalen System:
- Luftdichter beschichteter Stoff
- Verstärkungstextil
- Präzise geschweißte Nähte
- Aufblas- und Entlüftungsventile
- Drucktragende Geometrie
- Wiederholte Faltbarkeit
Jedes Bauteil trägt zur Gesamtzuverlässigkeit bei.
Wenn nur ein Bereich Schwachstellen aufweist, garantiert das nicht eine längere Lebensdauer, falls ein anderes Bauteil zum limitierenden Faktor wird.
Luftdichte Leistung hängt von der gesamten Konstruktion ab
Kunden bewerten eine Sauerstofftasche in der Regel sehr simpel.
Behält sie den Druck?
Kann sie sofort eingesetzt werden?
Funktioniert sie auch nach wiederholtem Transport und Lagerung weiterhin?
Sie fragen selten, welches Polymer gewählt wurde oder welcher Schweißprozess angewendet wurde.
Stattdessen beurteilen sie das fertige Produkt anhand seiner Zuverlässigkeit.
Für Hersteller bedeutet das Erreichen dieser Zuverlässigkeit jedoch, mehrere ingenieurtechnische Variablen gleichzeitig auszugleichen.
Der beschichtete Stoff muss mechanischen Belastungen standhalten.
Das Verstärkungstextil muss die Gesamtkonstruktion stabilisieren.
Die Beschichtung muss eine gleichmäßige Luftdichtigkeit gewährleisten.
Die geschweißten Nähte müssen wiederholten Belastungen standhalten, ohne sich allmählich zu trennen.
Jedes Element hängt von den anderen ab.
Wenn nur eine einzige Eigenschaft verbessert wird, verwandelt sich das fertige Produkt selten grundlegend.
Der Druck verteilt sich über die gesamte Tasche
Ein häufiger Irrglaube taucht bei Produktgesprächen auf.
Viele gehen davon aus, dass der Innendruck hauptsächlich auf der Stoffoberfläche wirkt.
In Wirklichkeit verteilt sich der Druck über die gesamte Sauerstofftasche.
Jede geschweißte Verbindung wird Teil der druckhaltenden Struktur.
Ecken, gebogene Übergänge und Ventilanschlüsse erfahren oft Spannungskonzentrationen, die deutlich höher sind als jene, die an flachen Flächen auftreten.
Das erklärt, warum Produkte häufig zuerst an geschweißten Bereichen versagen, statt am Stoff selbst.
Das Material kann noch immer eine ausgezeichnete Zugfestigkeit besitzen, während der schwächste geschweißte Abschnitt nach Tausenden von Druckzyklen allmählich an Dichtheit verliert.
Aus Sicht eines Produktmanagers liefert die Bewertung alleiniger Stoffspezifikationen kein vollständiges Bild von der langfristigen Haltbarkeit.
Geschweißte Nähte erreichen meistens ihre Grenzen vor dem Stoff
Laboratorytests zeigen bei beschichteten Stoffen häufig beeindruckende mechanische Eigenschaften.
Hohe Zugfestigkeit.
Ausgezeichnete Reißfestigkeit.
Stabile Dehnung.
Hervorragende Abriebfestigkeit.
Diese Eigenschaften sind wertvoll, aber sie sagen nicht unbedingt voraus, wie sich ein zusammengebauter Sauerstoffbeutel nach jahrelanger praktischer Nutzung verhält.
Das fertige Produkt verhält sich anders als das Rohmaterial.
Sobald Paneele zusammengeschweißt sind, wird jede Naht zu einer Übergangszone, in der Hitze, Druck und Materialfluss die ursprüngliche Struktur dauerhaft verändert haben.
Deshalb legen erfahrene Hersteller ebenso viel Wert auf die Validierung des Schweißens wie auf die Prüfung der angelieferten Materialien.
Warum kleine Defekte zu großen Problemen werden
Eine geschweißte Naht versagt selten plötzlich.
Der Ausfall entwickelt sich normalerweise schleichend.
Eine äußerst kleine Unregelmäßigkeit, die während der Herstellung eingeführt wurde, kann bei routinemäßiger Inspektion unbemerkt bleiben.
Nach wiederholten Aufblaszyklen, ständigem Falten und Transport beginnt dieser mikroskopische Defekt sich auszudehnen.
Schließlich macht sich der Druckverlust bemerkbar.
Der Kunde erlebt eine reduzierte Leistung, obwohl der umliegende Stoff noch unbeschädigt aussieht.
Um diese Art von Versagen zu verhindern, ist eine stabile Prozesssteuerung erforderlich, anstatt sich allein auf stärkere Materialien zu verlassen.
Häufige Gründe für den Leistungsverlust geschweißter Nähte
Während der Produktion beeinflussen mehrere Variablen direkt die langfristige Zuverlässigkeit der Nähte.
Dazu gehören:
- Übermäßige Schweißtemperatur
- Unzureichender Schweißdruck
- Falsche Haltezeit
- Ungleichmäßige Beschichtungsdicke
- Oberflächenkontamination vor dem Schweißen
- Stofffalten, die in die Schweißzone gelangen
- Inkonsistente Kühlung nach dem Schweißen
Jeder Faktor mag für sich genommen relativ unbedeutend erscheinen.
Zusammen bestimmen sie, ob eine geschweißte Verbindung über Tausende Betriebszyklen luftdicht bleibt oder bereits nach begrenzter Nutzung zu verschlechtern beginnt.
Anmerkung des Produktmanagers
Kunden bemerken ausgezeichnetes Schweißen selten.
Sie bemerken schlechtes Schweißen sofort.
Jeder Garantieanspruch, der durch Luftleckage entsteht, stellt einen Ausfall des gesamten Fertigungssystems dar, nicht nur des beschichteten Stoffs.
Die Auswahl des Stoffs beeinflusst direkt die Schweißqualität
Diskussionen über das Schweißen konzentrieren sich oft ausschließlich auf die Schweißausrüstung.
In Wirklichkeit beginnt die Schweißqualität lange bevor der Bediener die Maschine einschaltet.
Es fängt mit der Materialauswahl an.
Verschiedene beschichtete Stoffe reagieren unterschiedlich auf identische Schweißbedingungen.
Allein durch Änderung der Beschichtungszusammensetzung oder des Verstärkungstextils müssen Temperatur, Druck und Produktionsgeschwindigkeit angepasst werden.
Wenn diese Zusammenhänge ignoriert werden, führt dies häufig zu instabilen Fertigungsergebnissen.
TPU sorgt für eine kontinuierliche Materialverbindung
Hochleistungs-Sauerstoffbeutel für medizinische Anwendungen nutzen zunehmend TPU-beschichtete Stoffe, da thermoplastisches Polyurethan bei Hitze oder Hochfrequenzschweißen kontrolliert erweicht.
Anstatt auf Klebstoffe oder genähte Konstruktionen zu setzen, verschmelzen benachbarte TPU-Schichten miteinander und bilden eine durchgehende Polymerstruktur.
Wenn die Schweißparameter richtig optimiert sind, verhält sich die Naht ähnlich wie das umliegende Material und wirkt nicht wie eine separate Verbindung.
Dieser kontinuierliche Bindemechanismus trägt zu hervorragender Luftdichtigkeit und zuverlässiger Nahtintegrität bei.
Für Anwendungen, die wiederholtes Aufblasen, Falten und Transport erfordern, bietet ein konsequentes TPU-zu-TPU-Schweißen den Herstellern größere Prozessstabilität.
PVC bleibt eine effektive Lösung für viele Produkte
Die wachsende Beliebtheit von TPU bedeutet nicht, dass PVC obsolet geworden ist.
PVC-beschichtete Stoffe bieten weiterhin zuverlässige Schweißleistung in zahlreichen medizinischen und industriellen Anwendungen.
Für Produkte, die auf kostensensitive Märkte, bewährte Fertigungssysteme oder moderate Serviceanforderungen ausgelegt sind, bleibt PVC oft ein effizientes und wirtschaftlich praktikables Material.
Erfahrene Produktmanager beginnen nicht damit, ob TPU besser ist.
Sie beginnen damit, zu fragen, welches Material die beabsichtigte Produktpositionierung, die Fertigungsfähigkeit und die Kundenerwartungen am besten unterstützt.
Die Auswahl des geeigneten Materials hat immer darin bestanden, ein Gleichgewicht zu erreichen, anstatt nach der höchsten Spezifikation zu streben.
Das Verstärkungsstoffe unterstützt leise jede Naht
Wenn sich Diskussionen auf Beschichtungsmaterialien konzentrieren, wird das Verstärkungstextil oft übersehen.
Das ist bedauerlich, weil der Grundstoff eine bedeutende Rolle für die Schweißkonsistenz spielt.
Unabhängig davon, ob das Produkt Nylon oder Polyester verwendet – das Textil beeinflusst die Dimensionsstabilität beim Erhitzen, die Beständigkeit gegen Verformung und die Spannungsverteilung rund um geschweißte Bereiche.
Diese Eigenschaften werden immer wichtiger, je größer die Sauerstoffbeutel werden oder je höher die innere Belastung ist.
Für Produkte, die ausgezeichnete Flexibilität und wiederholtes Falten erfordern, wird häufig Nylonverstärkung gewählt, da sie eine ausgewogene Kombination von Festigkeit, Zähigkeit und Ermüdungsbeständigkeit bietet.
Allerdings sollte die Wahl zwischen 210D-, 420D- oder höherer Denier-Konstruktion niemals allein von der Festigkeit abhängen.
Das richtige Verstärkungsstoffe muss außerdem das gewünschte Gewicht, die Flexibilität, die Fertigungseffizienz und die langfristigen Leistungsziele unterstützen.
Bei der Produktentwicklung ist das stärkste Textil nicht automatisch die beste Wahl.
Das am besten geeignete Textil ist dasjenige, das es ermöglicht, den gesamten Sauerstoffbeutel – einschließlich jeder geschweißten Naht – während seiner vorgesehenen Lebensdauer durchgehend zuverlässig zu machen.
Die Wahl des richtigen Schweißverfahrens für die Herstellung von Sauerstoffbeuteln
Sobald das beschichtete Gewebe und das Verstärkungstextil ausgewählt sind, richtet sich die Aufmerksamkeit auf den Herstellungsprozess. In diesem Stadium ist das Schweißen keine einfache Verbindungstechnik mehr – es wird zu einem der wichtigsten Faktoren, die die Produktkonsistenz beeinflussen.
Verschiedene Sauerstoffbeutel mögen von außen ähnlich aussehen, doch der dahinterstehende Schweißprozess kann sich je nach Material, Produktgröße, Produktionsmenge und Leistungsanforderungen erheblich unterscheiden.
Für Produktmanager geht es bei der Auswahl eines Schweißverfahrens nicht darum, die neueste Technologie zu wählen. Es geht vielmehr darum, die Methode zu wählen, die stabile Qualität, reproduzierbare Produktion und langfristige Zuverlässigkeit liefert.
Hochfrequenzschweißen (HF)
Das HF-Schweißen ist eines der am weitesten verbreiteten Verfahren zur Herstellung luftdichter medizinischer Produkte.
Elektromagnetische Energie erwärmt die thermoplastische Beschichtung von innen, sodass benachbarte Materialschichten unter kontrolliertem Druck verschmelzen können.
Da die Wärme innerhalb des Materials erzeugt wird und nicht von einer äußeren Oberfläche übertragen wird, bietet das Verfahren hervorragende Konsistenz bei großen Produktionsmengen.
Typische Vorteile umfassen:
- Einheitliche Nahtqualität
- Hohe Produktionseffizienz
- Ausgezeichnete Luftdichtheit
- Geeignet für komplexe Schweißmuster
- Starke Prozesswiederholbarkeit
Viele Sauerstoffbeutel, die für die kontinuierliche Produktion gedacht sind, setzen auf HF-Schweißen, weil es Produktivität mit stabiler Dichtleistung kombiniert.
Heißschweißen
Beim Heißschweißen wird thermische Energie direkt durch beheizte Werkzeuge übertragen.
Im Vergleich zum HF-Schweißen könnte die Ausrüstungsinvestition niedriger sein, was dieses Verfahren für kleinere Produktionsmengen oder Produkte mit relativ einfachen Strukturen geeignet macht.
Die Herausforderung liegt in der Prozesssteuerung.
Temperatur, Druck und Abkühlzeit müssen sorgfältig ausbalanciert bleiben, um Überhitzung oder unzureichende Verschmelzung zu verhindern.
Bei richtiger Steuerung kann das Heißschweißen haltbare luftdichte Nähte erzeugen, die für viele Anwendungen von Sauerstoffbeuteln geeignet sind.
RF-Schweißen
Das RF-Schweißen weist viele Ähnlichkeiten mit dem HF-Schweißen auf und wird häufig eingesetzt, wenn flexible medizinische Produkte hergestellt werden, die saubere, kontinuierliche Abdichtungen erfordern.
Produkte, die Ventile, gebogene Kammern oder mehrere innere Kompartimente enthalten, profitieren oft von der präzisen Energieverteilung, die RF-Ausrüstung bietet.
Für Hersteller, die medizinische Kunden beliefern, unterstützt das RF-Schweißen auch die konsistente Produktionsvalidierung, da Prozessparameter genau überwacht und wiederholt werden können.
Die Wahl des richtigen Verfahrens
Keine einzige Schweißmethode ist ideal für jeden Sauerstoffbeutel.
Die Entscheidung hängt von mehreren praktischen Überlegungen ab.
| Schweißmethode | Typische Vorteile | Geeignete Anwendungen |
|---|---|---|
| HF-Schweißen | Schnelle Produktion, konsistente luftdichte Nähte | Großvolumige Sauerstoffbeutel |
| RF-Schweißen | Präzise Energiesteuerung, komplexe Strukturen | Medizinische aufblasbare Systeme |
| Heißschweißen | Flexible Ausrüstungsinvestition, einfache Bedienung | Kleine und mittlere Produktionschargen |
Das Ziel ist nicht, die fortschrittlichste verfügbare Ausrüstung zu übernehmen.
Es geht vielmehr darum, einen Herstellungsprozess einzuführen, der täglich identische Schweißqualität liefern kann.
Warum zwei Sauerstoffbeutel aus demselben Gewebe völlig unterschiedlich funktionieren können
Eine Situation überrascht Einkaufsingenieure häufig.
Zwei Hersteller kaufen das gleiche beschichtete Gewebe.
Die gleiche Beschichtungsdicke.
Das gleiche Verstärkungsgewebe.
Die gleichen Ventile.
Die fertigen Produkte sehen sogar fast identisch aus.
Doch nach mehreren Monaten praktischer Nutzung funktioniert ein Sauerstoffbeutel weiterhin zuverlässig, während der andere beginnt, Druck zu verlieren.
Die Erklärung hat in der Regel wenig mit dem Rohmaterial selbst zu tun.
Stattdessen liegt sie in der Fertigungskonsistenz.
Prozesskontrolle schafft Produktkonsistenz
Während der Produktion sollte jeder Schweißzyklus innerhalb eines sorgfältig kontrollierten Betriebsfensters bleiben.
Wenn die Temperatur stark schwankt oder der Schweißdruck zwischen den Bedienern variiert, wird die Nahtqualität unbeständig.
Einige Produkte verlassen die Produktionslinie mit ausgezeichneter Luftdichtheit.
Andere enthalten verborgene Schwächen, die erst nach wiederholten Auf- und Entlüftungszyklen auftreten.
Aus Sicht des Kunden sehen diese Produkte identisch aus.
Aus Sicht des Herstellers sind sie grundlegend verschieden.
Stabile Herstellungsprozesse schaffen stabile Produkte.
Auch die Qualität der Werkzeuge spielt eine Rolle
Das Schweißwerkzeug wird bei Diskussionen über die Zuverlässigkeit von Sauerstoffbeuteln oft übersehen.
Verschlissene Werkzeuge können jedoch eine ungleichmäßige Druckverteilung über die Schweißfläche erzeugen.
Ecken erhalten möglicherweise nicht genügend Kompression.
Bestimmte Bereiche könnten überhitzen, während andere keine vollständige Schmelzung erreichen.
Regelmäßige Inspektion und Wartung der Schweißwerkzeuge sind daher ebenso wichtig wie die Auswahl hochwertiger beschichteter Stoffe.
Wie Produktmanager die Schweißzuverlässigkeit vor der Massenproduktion validieren
Die Freigabe eines neuen Sauerstoffbeutels für die Produktion umfasst weit mehr als nur die Überprüfung von Maßen und Aussehen.
Bevor ein Projekt in die Großserienfertigung übergeht, arbeiten erfahrene Produktmanager gemeinsam mit Ingenieur- und Qualitäts-Teams, um sicherzustellen, dass die geschweißte Struktur unter realistischen Betriebsbedingungen zuverlässig funktioniert.
Anstatt sich auf einen einzigen Drucktest zu verlassen, kombinieren Hersteller typischerweise mehrere Validierungsverfahren, um zu verstehen, wie sich das Produkt über seine gesamte voraussichtliche Lebensdauer verhält.
Typische Validierungsaktivitäten umfassen:
- Erste Luftdichtheitsprüfung
- Kontinuierliche Druckhaltungstest
- Wiederholter Auf- und Entlüftungstest
- Prüfung der Abziehfestigkeit geschweißter Nähte
- Berstdruckprüfung
- Bewertung der Falldauerhaftigkeit
- Alterungstests bei erhöhter Temperatur
- Flexibilitätsbewertung bei niedrigen Temperaturen
- Visuelle Inspektion geschweißter Übergänge
- Verifizierung der Abdichtung zwischen Ventil und Gewebe
Jeder Test untersucht einen anderen Aspekt der Produktzuverlässigkeit.
Das Bestehen nur eines Tests bietet nur begrenzte Sicherheit.
Langfristige Haltbarkeit wird erreicht, wenn jedes Element zusammen konsistent funktioniert.Eine praktische Herstellungscheckliste vor der Freigabe der Sauerstoffbeutelproduktion
Vor der Freigabe der Massenproduktion prüfen erfahrene Entwicklungsteams typischerweise mehrere praktische Fragen.
Diese Fragen gehen über Stoffspezifikationen hinaus und helfen sicherzustellen, dass die Fertigungsfähigkeit den Produkterwartungen entspricht.
Ist die Beschichtungsdicke über jede Produktionsrolle hinweg konstant?
Schwankungen in der Beschichtungsdicke beeinflussen direkt die Konsistenz beim Schweißen und die Luftdichtheit.
Bei der Eingangsprüfung sollte überprüft werden, ob jede Produktionscharge die Spezifikationen erfüllt, bevor die Fertigung beginnt.
Wurde das Schweißfenster vollständig validiert?
Die Produktion sollte niemals von einer einzigen Maschineneinstellung abhängen.
Stattdessen sollten Hersteller den akzeptablen Betriebsbereich für Temperatur, Druck und Schweißzeit festlegen und sicherstellen, dass normale Prozessschwankungen die Nahtqualität nicht beeinträchtigen.
Wurden kritische Bereiche verstärkt?
Ventilanschlüsse, Ecken, Tragegriffe und stark gefaltete Bereiche sind häufig stärker mechanisch belastet als flache Plattenabschnitte.
Zusätzliche Verstärkungen an diesen Stellen können die Lebensdauer des Produkts erheblich verlängern.
Wurde die langfristige Druckhaltung bestätigt?
Ein Produkt, das einen sofortigen Dichtheitstest besteht, kann trotzdem nach längerer Lagerung allmählich Druck verlieren.
Langzeit-Druckhaltungstests helfen, langsame Leckagen zu erkennen, bevor die Produkte an Kunden geliefert werden.
Wird jede Produktionscharge überprüft?
Die Qualitätskontrolle sollte auch nach der Genehmigung der Prototypen fortgesetzt werden.
Routineinspektionen, statistische Stichproben und Prozessüberwachung stellen sicher, dass die Produktionskonstanz den Entwicklungsanforderungen entspricht.
Wenn Kunden einen Sauerstoffbeutel bewerten, denken sie selten an die Schweißtechnologie.
Sie achten darauf, ob das Produkt den Druck hält, zuverlässig in Notfallsituationen funktioniert und nach wiederholtem Gebrauch weiterhin einwandfrei arbeitet.
Hinter dieser zuverlässigen Leistung steckt ein Herstellungsprozess, der viel weniger Aufmerksamkeit erhält, als ihm zusteht.
Das beschichtete Gewebe bildet die Grundlage, doch das Schweißen verwandelt einzelne Materialplatten in ein voll funktionsfähiges luftdichtes System.
Jede Schweißnaht trägt zur Druckhaltung, strukturellen Integrität und langfristigen Haltbarkeit bei.
Aus Sicht eines Produktmanagers ist die Auswahl eines hochwertigen Sauerstoffsäcke Stoff nur der erste Schritt.
Ebenso wichtig sind die Kompatibilität zwischen dem Beschichtungsmaterial und dem Schweißprozess, die Stabilität des Verstärkungsgewebes, die Präzision der Fertigungsanlagen und die Disziplin der Produktionsqualitätskontrolle.
Diese Faktoren entscheiden darüber, ob ein Sauerstoffbeutel jahrelang zuverlässig funktioniert oder bereits lange vor Erreichen der mechanischen Grenzen des Gewebes Leckagen entwickelt.
Da Medizingerätehersteller weiterhin leichtere Produkte, höhere Qualitätsstandards und längere Lebensdauer anstreben, wird die Schweißkonstanz noch wichtiger werden als bloße Erhöhung der Materialspezifikationen.
Der stärkste Sauerstoffbeutel ist nicht unbedingt derjenige, der aus dem dicksten Gewebe oder der teuersten Beschichtung hergestellt ist.
Es ist derjenige, bei dem Materialauswahl, konstruktives Design, Schweißtechnologie und Fertigungssteuerung als komplettes technisches System zusammenarbeiten.
Genau dort beginnt zuverlässige Leistung – und genau dort gewinnt man letztendlich das langfristige Vertrauen der Kunden.
 English
 Spanish
 Italian
 Korean
 French
 Japanese
 Arabic
 Portuguese
 Vietnamese
 German
 Turkish
 Belarusian