


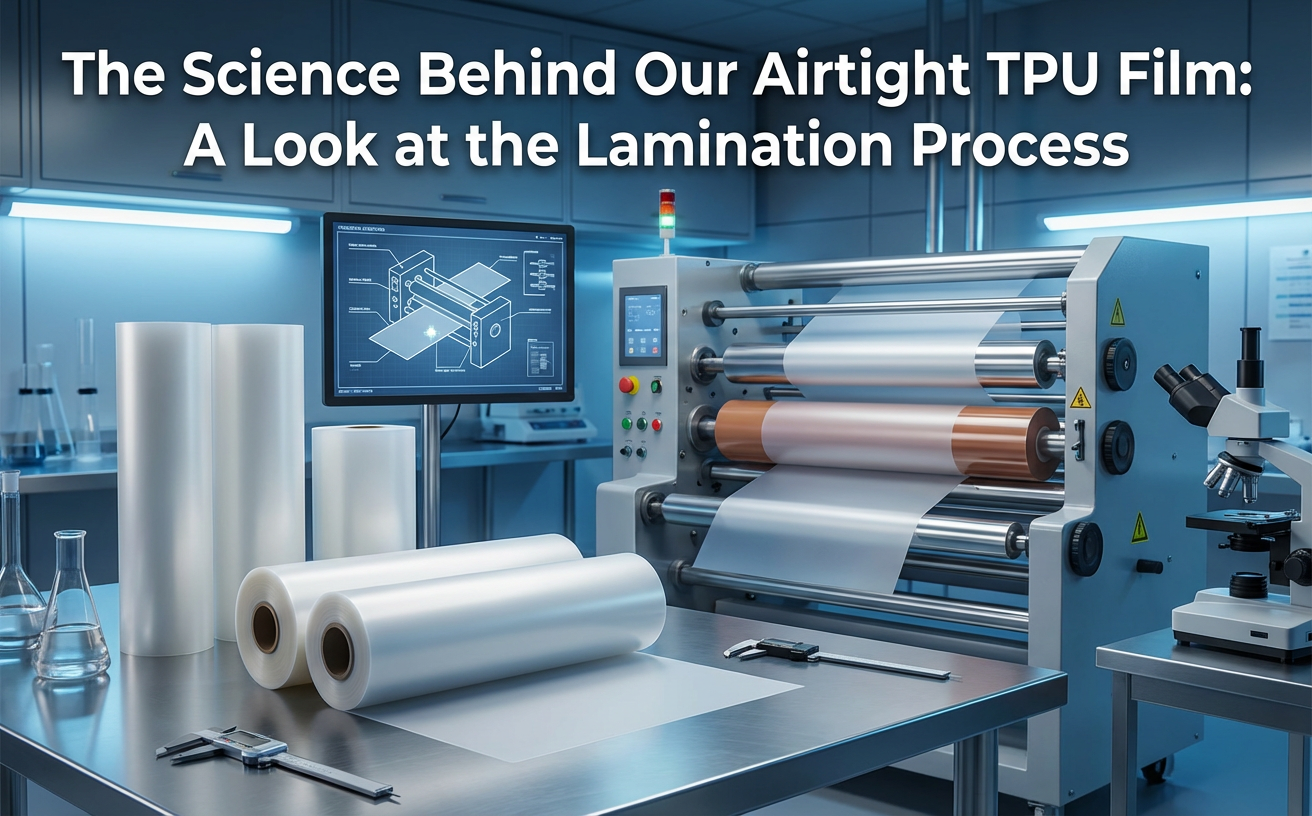
Bei medizinischen aufblasbaren Produkten ist Luftdichtheit kein optionaler Aspekt.
Sauerstofftaschen, Drucktherapiesysteme und Dekubitusmatratzen basieren alle auf einem stabilen Innendruck, um einwandfrei zu funktionieren. Bei Leckagen sinkt die Leistung sofort. In manchen Fällen wird das Produkt unbrauchbar.
Viele gehen davon aus, dass luftdichte Leistung allein vom Material selbst abhängt. Tatsächlich hängt sie genauso stark davon ab, wie dieses Material verarbeitet wird.
A TPU-Film allein reicht nicht aus. Wenn die Verbindungsmethode instabil ist, findet Luft schließlich ihren Weg durch schwache Schnittstellen oder mikroskopische Defekte.
Hier wird die Laminierung entscheidend.
Bei SL Engineering wird luftdichte Leistung durch einen kontrollierten thermischen Laminierungsprozesserzielt – nicht durch Hinzufügen von Schichten, sondern indem diese zu einer einzigen Struktur werden.
Laminierung ist nicht nur Kleben
Laminierung wird oft als Kombination von Film und Gewebe beschrieben. Diese Beschreibung geht am Kern der Sache vorbei.
In preisgünstigen Konstruktionen werden Schichten einfach aufeinandergeklebt. Die Schnittstelle bleibt eine Grenze. Mit der Zeit wird diese Grenze zur Ursache für Ausfälle – besonders unter Druck, Biegung oder wiederholter Nutzung.
Für luftdichte Anwendungen ist das Ziel anders. Die Schnittstelle muss verschwinden.
Ein typisches TPU-beschichtetes Gewebe kombiniert:
- einen TPU-Film
- ein Basisgewebe wie 70D oder 210D Nylon
Die Frage ist nicht, ob diese beiden Schichten verbunden sind. Die Frage ist, ob sie nach der Verarbeitung wie ein einziges Material verhalten.
Wie thermische Laminierung in der Praxis funktioniert
Der Laminierungsprozess wird durch Hitze, Druck und Timing definiert. Jede Variable beeinflusst, wie der TPU mit dem Gewebe interagiert.
Schritt 1: Oberflächenpräparation
Beide Materialien werden vor dem Eintritt in die Produktionslinie vorbereitet. Dieser Schritt entfernt Partikel und Oberflächenverschmutzungen.
Ohne richtige Vorbereitung können mikroskopische Lücken zwischen den Schichten bestehen bleiben. Diese Lücken sind nicht sichtbar, aber unter Druck werden sie zu Leckpfaden.
Schritt 2: Kalanderung unter kontrollierten Bedingungen
Der TPU-Film und das Gewebe werden in ein Kalandersystem eingezogen. Dieses System besteht aus beheizten Walzen, die sowohl Temperatur als auch Druck aufbringen.
Der Zweck hier ist nicht nur, Materialien zusammenzudrücken. Es geht darum, zu steuern, wie sich der TPU in einem bestimmten thermischen Zustand verhält.
Temperaturstabilität ist entscheidend. Schwankt sie, kann sich der TPU ungleichmäßig erweichen, was zu uneinheitlichen Verbindungen führt.
Schritt 3: Übergang in einen fließfähigen Zustand
Bei der richtigen Temperatur erreicht die Oberfläche des TPU einen erweichten, fließfähigen Zustand.
In diesem Stadium ist das Material kein fester Film mehr. Es verhält sich eher wie eine viskose Schicht, die sich unter Druck bewegen kann.
Dieser Übergang bestimmt, ob der TPU:
- auf der Oberfläche bleibt
- oder in die Gewebestruktur eindringt
Schritt 4: Integration und schnelle Abkühlung
Unter Druck dringt der erweichte TPU in die Zwischenräume zwischen den Fasern ein. Er umschließt einzelne Filamente und füllt kleine Hohlräume im Gewebe.
Wenn das Material die beheizte Zone verlässt, passiert es kühlende Walzen. Die Struktur wird fast augenblicklich fixiert.
Was übrig bleibt, ist nicht mehr ein Film, der auf einem Gewebe liegt. Es ist eine kontinuierliche Verbundschicht.

Was macht es tatsächlich luftdicht?
Luftdichtigkeit hängt nicht von der Dicke ab. Es geht um Kontinuität.
Wenn Luftmoleküle einen Weg finden – selbst einen sehr kleinen –, kommt es mit der Zeit zu Leckagen.
In einem richtig laminierten TPU-Gewebe:
- füllt der TPU die Lücken zwischen den Fasern
- die Faserstruktur ist teilweise eingebettet
- es gibt keine durchgehenden Kanäle, durch die Luft hindurchtreten könnte
Deshalb verhält sich die Struktur anders als bei beschichteten oder klebverbundenen Materialien.
Oberflächenbeschichtungen können mikroskopische Wege hinterlassen. Molekulare Integration beseitigt sie.
Warum Klebstoffe nicht verwendet werden
Bei einigen Laminiermethoden werden Klebstoffe verwendet, um Schichten zu verbinden. Dieser Ansatz ist einfacher, bringt aber zusätzliche Variablen mit sich.
Klebstoffe können:
- altern und an Festigkeit verlieren
- sich unter Belastung trennen
- Unebene Klebezonen erstellen
Sie können auch flüchtige Komponenten einbringen, die in medizinischen Umgebungen nicht ideal sind.
Die thermische Laminierung vermeidet diese Probleme. Die Verbindung entsteht durch das TPU selbst. Es sind keine zusätzlichen Substanzen erforderlich.
Dies führt zu einer stabileren Struktur, sowohl mechanisch als auch chemisch.
Prozessstabilität und ihre Auswirkungen
Selbst bei gleichen Rohstoffen können die Ergebnisse je nach Prozesskontrolle variieren.
Kleine Änderungen in:
- Temperatur
- Druck
- Linien-Geschwindigkeit
können beeinflussen, wie tief das TPU in den Stoff eindringt und wie gleichmäßig es sich verteilt.
Wenn der Eindringungsvorgang unvollständig ist, können Mikrohohlräume zurückbleiben. Diese Hohlräume sind potenzielle Leckstellen.
Deshalb wird die Laminierung als kontrolliertes System behandelt und nicht nur als einfacher Produktionsprozess. Die Konsistenz über die gesamte Rolle hinweg ist genauso wichtig wie Spitzenleistung.
Leistungsvergleich: Thermische Laminierung vs. konventionelle Verklebung
| Aspekt | Thermische Laminierung (TPU) | Klebe- oder Beschichtungsverfahren |
|---|---|---|
| Struktur | Integrierter Verbund | Schichtstruktur |
| Luftdichte Integrität | Stabil, nicht porös | Hängt von der Beschichtungsqualität ab |
| Langzeitzuverlässigkeit | Konstant | Kann sich mit der Zeit verschlechtern |
| Delaminierungsgefahr | Niedrig | Höher unter Belastung |
| Prozessempfindlichkeit | Hohe Kontrolle erforderlich | Geringere Anfangskomplexität |
Was dies in realen Anwendungen bedeutet
In medizinischen Aufblasbares werden Materialien wiederholt belastet. Sie werden gefaltet, aufgeblasen, gelagert und wiederverwendet.
Unter diesen Bedingungen versagen schwache Grenzflächen zuerst.
Eine laminierte TPU-Struktur verhält sich anders, weil es keine klare Grenze zwischen den Schichten gibt. Die Belastung verteilt sich im Material, anstatt sich an einer Grenzfläche zu konzentrieren.
Dies führt zu:
- Stabilerem Druckhalt
- Geringeren Ausfallraten
- Längerer Gebrauchsdauer
Dies sind keine theoretischen Vorteile. Sie zeigen sich in der tatsächlichen Produktleistung über die Zeit.
Herstellungsumgebung und Konsistenz
Die luftdichte Leistung hängt nicht nur vom Prozess ab, sondern auch von der Umgebung, in der er ausgeführt wird.
Staub, Luftfeuchtigkeit und Temperaturschwankungen können alle die Laminierqualität beeinflussen.
Ein kontrollierter Produktionsaufbau umfasst typischerweise:
- Saubere Materialhandhabung
- Stabile thermische Systeme
- Konstanten Walzendruck
Wenn diese Bedingungen eingehalten werden, wird die Produktion vorhersehbar. Ohne sie steigt die Variation – selbst wenn das Material selbst gleich bleibt.
Luftdichte TPU-Gewebe werden nicht allein durch das TPU definiert. Sie werden durch die Art und Weise definiert, wie das TPU verarbeitet wird.
Die thermische Laminierung bestimmt, ob das Endmaterial:
- Behält den Druck bei oder leckt
- Bleibt stabil oder verschlechtert sich
- Verhält sich konstant oder variiert je nach Produktion
Bei SL Engineering wird die Laminierung als zentrale Kompetenz betrachtet. Jeder Parameter des Prozesses wird kontrolliert, um sicherzustellen, dass das Endmaterial sich wie eine einzige, durchgehende Struktur verhält.
Genau das ermöglicht es dem Material, den Anforderungen medizinischer aufblasbarer Anwendungen gerecht zu werden – wo die Leistung nicht nur einmal getestet wird, sondern wiederholt über längere Zeit hinweg.
Letzter Aufruf zum Handeln
Wenn Ihre Anwendung von einer zuverlässigen luftdichten Leistung abhängt, ist die Materialauswahl nur ein Teil der Gleichung.
Prozesskontrolle definiert das Ergebnis.
Kontaktieren Sie unser Ingenieurteam, um technische Datenblätter (TDS) anzufordern oder über Ihre Projektanforderungen zu sprechen.
 English
 Spanish
 Italian
 Korean
 French
 Japanese
 Arabic
 Portuguese
 Vietnamese
 German
 Turkish
 Belarusian